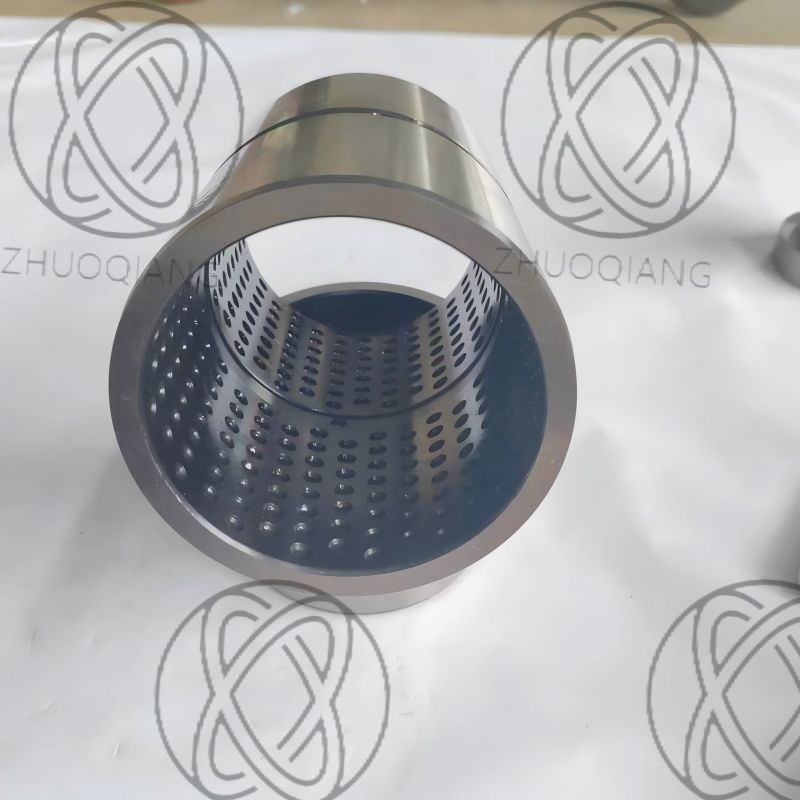
Bolzen- und Buchsenverbindungen werden jeden Tag auf der Baustelle einer enormen Belastung ausgesetzt. Sie zählen durchweg zu den häufigsten Verschleißstellen am Fronthubwerk eines Baggers. Die Auswahl der richtigen Spezifikationen wirkt sich direkt auf Ihre Wartungsintervalle und die Gesamtverfügbarkeit Ihrer Flotte aus. Leider entscheiden sich Käufer bei Ersatzteilen oft ausschließlich nach der Maßhaltigkeit. Sie neigen dazu, kritische metallurgische Zusammensetzung und Wärmebehandlungsprofile zu ignorieren. Dieses häufige Versehen führt häufig zu vorzeitigem Abrieb, verheerenden Rissen oder schnellem Verschleiß bei starker Belastung. Für den reibungslosen Betrieb Ihrer Maschinen benötigen Sie mehr als nur die richtigen Abmessungen.
Dieser Leitfaden bietet einen umfassenden technischen Rahmen für die Bewertung dieser entscheidenden Komponenten. Wir werden untersuchen, wie sich Buchsenmaterialien und Härtegrade effektiv spezifizieren lassen. Sie lernen, diese Teile genau auf Ihre spezifische Maschinengröße, Ihren Anwendungstyp und Ihre täglichen Betriebsrealitäten abzustimmen. Wenn Sie die Metallurgie verstehen, können Sie ungeplante Ausfallzeiten drastisch reduzieren und Ihre Ausrüstung am Laufen halten.
Wichtige Erkenntnisse
- Härte ist ein Gleichgewicht: Die ideale Härte der Baggerbuchse beruht auf einer gehärteten äußeren/inneren Verschleißfläche in Kombination mit einem zähen, duktilen Kern, um ein Zerbrechen bei Stößen zu verhindern.
- Das Material bestimmt die Decke: Standardstahl 45# ist für schwere zivile oder Bergbauanwendungen nicht ausreichend; Käufer müssen legierte Stähle wie 40Cr, 42CrMo oder Lagerstähle (GCr15) für Umgebungen mit hoher Belastung angeben.
- Stiftkompatibilität: Die Härte der Buchse muss immer zusammen mit dem darin enthaltenen Stift bewertet werden. Ein nicht übereinstimmendes Härteverhältnis beschleunigt den Verschleiß der teureren Komponente.
- Auf die Geometrie kommt es an: Interne Fettrillenmuster und präzise Maßtoleranzen sind für die Gewährleistung der Langlebigkeit ebenso entscheidend wie die Festigkeit des Rohmaterials.
Die Geschäftskosten für minderwertige Baggerschaufelhülsenbuchsen
Eine defekte Buchse stellt weit mehr als nur ein kleines mechanisches Ärgernis dar. Wenn sich diese Komponenten verschlechtern, kommt es direkt zu starkem Abfall der Schaufel. Diese übermäßige Bewegung verringert Ihre Ausbrechkraft erheblich. Die Bediener verlieren ihre Fähigkeit zur Präzisionsplanierung. Darüber hinaus beschleunigt eine schlampige Verbindung den Verschleiß der Eimerohren und des Stiels selbst. Das Ignorieren dieses frühen Verschleißes löst eine Kettenreaktion mechanischer Ausfälle aus.
Die finanziellen Auswirkungen der Verwendung eines minderwertigen Produkts Die Hülsenbuchsen der Baggerschaufel summieren sich schnell. Erstens sind Sie mit steigenden Arbeitskosten konfrontiert. Mechaniker müssen Stunden damit verbringen, festsitzende Verbindungen abzureißen und verformte Stifte herauszuschlagen. Zweitens führen ungeplante Maschinenstillstände direkt zu Umsatzeinbußen. Ein am Boden liegender 30-Tonnen-Bagger kann einen Auftragnehmer Tausende von Dollar pro Tag durch Produktivitätsverluste kosten. Schließlich riskieren Sie schwere Folgeschäden. Wenn eine spröde Buchse während des Betriebs reißt und herausfällt, zerstört der Stift die Schaufelnabe. Um dies zu reparieren, sind kostspielige Bearbeitungen vor Ort erforderlich, beispielsweise Reihenbohrungen, um die ursprünglichen Bohrungsabmessungen wiederherzustellen.
Veränderung der Beschaffungsmentalität
Beschaffungsteams tappen oft in die Falle, die günstigsten verfügbaren Teile zu kaufen. Erfolg erfordert einen drastischen Wandel dieser Denkweise. Käufer müssen von der Bewertung der „Kosten pro Teil“ zur Messung der „Kosten pro Betriebsstunde“ übergehen. Die Priorisierung verifizierter Metallurgie gegenüber dem niedrigsten Angebot garantiert eine bessere langfristige Leistung. Sie sollten von Ihren Lieferanten stets Transparenz über Materialqualitäten und Wärmebehandlungen verlangen.
Häufiger Fehler: Der Kauf von Ersatzbuchsen ohne Markenbezeichnung erfolgt ausschließlich auf der Grundlage des Innen- und Außendurchmessers. Bei diesem Ansatz werden Traglasten und Schlagfestigkeit völlig außer Acht gelassen, was in der Regel innerhalb der ersten paar hundert Betriebsstunden zu einem Ausfall führt.
![Härte und Materialien der Baggerbuchse]()
Härte der Baggerbuchse: Finden Sie den idealen Punkt
Viele Käufer gehen von der gefährlichen Annahme aus, dass Metall haltbar ist. Sie glauben, dass maximale Härte automatisch eine maximale Lebensdauer der Komponenten bedeutet. Dieser Mythos „härter ist besser“ sorgt in der Branche für endloses Kopfzerbrechen. Zu harte Buchsen werden extrem spröde. Unter den starken Stoßbelastungen, die bei Felsaushub oder Grabenaushub typisch sind, können sie leicht brechen und zersplittern.
Oberflächen- vs. Kernhärte
Das Geheimnis extremer Haltbarkeit liegt in einem Profil mit doppelter Härte. Das Richtige erreichen Die Härte der Baggerbuchse erfordert unterschiedliche Zonen innerhalb des Metalls.
- Verschleißoberfläche (innen/außen): Die Oberflächen, die mit dem Stift und der Schaufelbohrung in Kontakt kommen, müssen starkem abrasivem Verschleiß standhalten. Diese Zonen sind ständigem Eindringen von Schmutz und Metall-zu-Metall-Reibung ausgesetzt. Die Oberflächenhärte sollte typischerweise zwischen 48 und 58 HRC liegen.
- Kernzähigkeit: Die innere Struktur des Stahls muss hochduktil bleiben. Ein weicherer Kern, oft etwa 20–30 HRC, wirkt wie ein Stoßdämpfer. Es lässt sich leicht biegen, um schwere Stöße abzufangen, ohne zu brechen.
Überprüfung der Wärmebehandlung
Um dieses Doppelprofil zu erreichen, ist eine präzise Wärmebehandlung erforderlich. Sie müssen Anbieter angeben, die in der Lage sind, eine detaillierte Dokumentation zu ihren Induktionshärtungs- oder Aufkohlungsprozessen bereitzustellen. Beim Induktionshärten wird die Oberflächenschicht vor dem schnellen Abschrecken selektiv erwärmt. Dadurch wird die Oberflächenhärte gesichert und gleichzeitig der Kern geschützt. Vermeiden Sie Anbieter, die durchgehärteten Billigstahl anbieten. Durch das Durchhärten wird das gesamte Teil auf eine gleichmäßige Härte gebrannt, wodurch ein zerbrechliches Bauteil entsteht, das zum Brechen neigt.
Das Pin-zu-Buchse-Härteverhältnis
Sie können eine Durchführung nicht isoliert beurteilen. Sie müssen immer den hindurchgehenden Stift berücksichtigen. Als allgemeine Faustregel für den Betrieb konstruieren Ingenieure die Stifte etwas härter als die Buchsen. Alternativ kehren einige Originalgerätehersteller (OEMs) dies je nach ihrer spezifischen Designphilosophie um. Diese absichtliche Nichtübereinstimmung bestimmt, welches Teil zuerst verschleißt. Normalerweise fungiert die Buchse als Opferkomponente, da sie weniger kostet und weniger Aufwand für den Austausch erfordert als ein massiver Hauptbolzen. Die exakt gleiche Härte führt häufig dazu, dass sie unter extremem Druck festfressen und verschweißen.
Bewertung primärer Buchsenmaterialien (Vor- und Nachteile)
Die Auswahl des richtigen Rohmetalls legt die Leistungsobergrenze Ihrer Verbindung fest. Keine Menge Fett kann eine Buchse aus der falschen Stahllegierung retten. Nachfolgend finden Sie eine Aufschlüsselung der in der Branche am häufigsten verwendeten Materialien.
45# Stahl (Kohlenstoffstahl)
Dies ist ein einfacher, unlegierter Stahl mit mittlerem Kohlenstoffgehalt. Es bietet minimale Leistung in schweren Maschinen.
- Geeignet für: Sehr leichte Aufgaben, landwirtschaftliche Traktoren oder vorübergehende Notlösungen.
- Nachteil: Schlechte Verschleißfestigkeit. Bei hohen Grabkräften besteht ein extrem hohes Verformungsrisiko.
40Cr (Chromlegierungsstahl)
Die Zugabe von Chrom verbessert die Reaktion des Stahls auf die Wärmebehandlung erheblich und macht ihn zu einer zuverlässigen Mittelwegoption.
- Geeignet für: Standardanwendungen zur Schmutzbeseitigung und im Wohnungsbau.
- Vorteil: Es bietet ein hervorragendes Gleichgewicht zwischen Härtbarkeit und Zähigkeit. Dies stellt den Industriestandard für mittelgroße Bagger dar.
42CrMo (hochfester Chrom-Molybdän-Stahl)
Molybdän erhöht die Warmfestigkeit und Dauerfestigkeit des Stahls.
- Geeignet für: Schwere Bauarbeiten, Steinschaufeln, Abbrucharbeiten und Umgebungen mit extremen Erschütterungen.
- Vorteil: Es bietet überlegene Ermüdungsgrenzen und Schlagfestigkeit. Experten empfehlen diese Legierung dringend für Hochleistungsanwendungen.
GCr15 (Lagerstahl mit hohem Kohlenstoffgehalt)
Dieses Material ist unglaublich hart und verschleißfest und verhält sich ähnlich wie der Stahl, der in Kugellagern verwendet wird.
- Geeignet für: Umgebungen mit extremer Sand- und Abriebbelastung, aber geringeren Stoßbelastungen.
- Vorteil: Es zeichnet sich durch eine extrem hohe Oberflächenhärte aus. Es erfordert jedoch eine äußerst präzise Passung, um Risse während der Installation zu vermeiden.
Kupfer-/Bronzelegierungen und selbstschmierende Verbundwerkstoffe
Bei diesen Nichteisen-Optionen steht die Reibungsreduzierung über der reinen Schlagfestigkeit.
- Geeignet für: Unterwasseranwendungen, spezielle hydraulische Anbaugeräte oder schwer zu schmierende Verbindungen.
- Vorteil: Sie verwenden häufig eingebettete Graphitstopfen zur Selbstschmierung und verhindern so ein Festfressen der Gelenke, wenn eine tägliche Wartung nicht möglich ist.
Materialvergleich der Buchse
| Materialqualität |
Hauptanwendung |
Schlagfestigkeit |
Verschleißfestigkeit |
| 45# Kohlenstoffstahl |
Leichter Einsatz / Ag |
Niedrig |
Niedrig |
| 40Cr-Legierung |
Standardschmutz |
Medium |
Medium |
| 42CrMo-Legierung |
Rock / Heavy Civil |
Hoch |
Hoch |
| GCr15-Lagerstahl |
Hoher Abrieb |
Niedrig |
Sehr hoch |
| Bronze / Verbundwerkstoff |
Unterwasser / wartungsarm |
Niedrig |
Variable |
Best Practice: Passen Sie die Stahlsorte immer an die schwerste erwartete Anwendung an. Wenn Ihre Flotte gelegentlich Fels bewegt, rüsten Sie alle primären Löffelverbindungen auf 42CrMo um, um plötzliche Ausfälle bei schwierigen Arbeiten zu verhindern.
Wichtige Bewertungskriterien über die Rohmetallurgie hinaus
Ausgezeichneter Stahl bedeutet nichts, wenn das Teil eine schlechte Geometrie aufweist. Die Bearbeitungsgenauigkeit bestimmt, wie gut die Buchse Fett verträgt und in die Schaufelbohrung passt.
Interne Fettrillen
Das innere Rillenmuster bestimmt, wie effektiv die Buchse das Schmiermittel auf der Stiftoberfläche verteilt. Eine trockene Nadel zerstört Metall schnell.
- Abbildung 8 / Kreuzrillen: Diese stellen das beste Design für oszillierende Schaufelverbindungen dar. Die sich kreuzenden Linien gewährleisten eine 360-Grad-Fettabdeckung, während sich der Eimer auf- und abrollt.
- Gerade Nuten: Vermeiden Sie diese bei stark rotierenden Gelenken. Gerade Rillen leiten das Fett oft direkt durch die Staubdichtung nach außen, sodass die Mitte des Stifts völlig trocken bleibt.
Maßtoleranzen
Abhängig von den spezifischen Verbindungsanforderungen müssen Sie strenge ISO-Presspassungen angeben, z. B. H7/g6. Lose Toleranzen führen im Betrieb zu Mikrobewegungen. Diese leichte Verschiebung führt unabhängig von der Materialhärte zu vorzeitigem Verschleiß und zum Auslaufen der Schaufelbohrung. Für einen ordnungsgemäßen Presssitz ist es erforderlich, die Buchse vor dem Einbau zu pressen oder einzufrieren, um sicherzustellen, dass sie im Schaufelohr völlig stationär bleibt.
Oberflächenbeschaffenheit (Ra)
Der Innendurchmesser erfordert eine hochglanzpolierte Oberflächenbeschaffenheit. Ein glatter Ra-Wert reduziert die anfängliche Reibung während der kritischen Einlaufphase erheblich. Grobe Bearbeitungsspuren wirken wie Schleifpapier auf den Stift. Eine polierte Oberfläche verhindert Abrieb, bevor das Fett Zeit hat, die Stiftoberflächen vollständig zu beschichten.
Anfasen und Kanten
Untersuchen Sie die Kanten des Teils genau. Achten Sie auf glatte, gut bearbeitete Fasen. Eine gute Anfasung ermöglicht ein wesentlich einfacheres Pressen während der Installation. Noch wichtiger ist, dass es Spannungserhöhungen an den Kanten verhindert. Scharfe, ungefaste Kanten führen häufig zu Mikrorissen, wenn Mechaniker die Buchse in eine enge Bohrung treiben.
Auswahl von Anbietern und Erstellung der endgültigen Spezifikation
Um einen zuverlässigen Lieferanten zu finden, müssen schwierige technische Fragen gestellt werden. Sie können keine langlebige Flotte aufbauen, indem Sie sich auf vage Qualitätsversprechen verlassen.
Fordern Sie Wärmebehandlungsberichte an
Seriöse Lieferanten stellen problemlos metallurgische Prüfzertifikate zur Verfügung. Auf Anfrage sollten sie auch Querschnittsberichte zur Härtetiefe bereitstellen. Diese Dokumente belegen die genaue Dicke der ausgehärteten Außenschicht. Wenn ein Anbieter zögert, seine Härteprüfdaten weiterzugeben, sollten Sie sofort damit aufhören. Validierung Ihrer Die Härtespezifikationen für Baggerbuchsen schützen Ihre Ausrüstungsinvestition.
Prüfen Sie den Herstellungsprozess
Suchen Sie nach Anbietern, die moderne CNC-Bearbeitungszentren einsetzen. CNC-Geräte gewährleisten enge Maßtoleranzen bei großen Chargen. Erkundigen Sie sich außerdem nach deren Abschreckverfahren. Das Abschrecken in kontrollierter Atmosphäre verhindert die Kohlenstoffverarmung auf der Stahloberfläche und gewährleistet so die Konsistenz von Charge zu Charge und vorhersehbare Verschleißraten im Schmutz.
Passen Sie sich den Instandhaltungsrealitäten an
Technische Spezifikationen müssen zum Feldverhalten passen. Wenn Ihre Außendienstmitarbeiter dafür bekannt sind, die täglichen Schmierpläne zu überspringen, passen Sie Ihre Einkaufsstrategie an. Setzen Sie auf Materialien, die eine höhere natürliche Beständigkeit gegen Abrieb bieten. Alternativ können Sie in selbstschmierende Verbundwerkstoffe investieren. Obwohl diese im Vorfeld teurer sind, überstehen sie eine Vernachlässigung weitaus besser als herkömmliche Stahllegierungen, die auf eine tägliche Fettentfernung angewiesen sind.
Nächste Schritte für die Beschaffung
Hören Sie auf, Teile blind zu bestellen. Erstellen Sie ein standardisiertes Datenblatt für Ihre gesamte Flotte. Dokumentieren Sie genau, was Sie für verschiedene Gelenke erwarten. Geben Sie beispielsweise Folgendes an: „Alle Schaufel-Stiel-Verbindungen müssen aus 42CrMo-Stahl bestehen, der auf 52–55 HRC induktionsgehärtet ist, über Schmiernuten in Form einer Acht und eine polierte Innenoberfläche verfügt.“ Geben Sie diese genauen Spezifikationen an Ihre Lieferanten weiter und machen Sie sie bei der Lieferung zur Rechenschaft.
Abschluss
Die Beschaffung der richtigen Baggerbuchse erfordert ein sorgfältiges Ausbalancieren der Materialstärke, einer präzisen Wärmebehandlung und einer anwendungsspezifischen Geometrie. Sich allein auf die Abmessungen zu verlassen, führt zu katastrophalen Verbindungsausfällen und hohen Reparaturkosten. Sie müssen die Metallurgie, die Innenrillung und die Härtetiefe bewerten, um eine maximale Langlebigkeit zu gewährleisten.
Vermeiden Sie die Kommerzialisierung dieser kritischen Teile. Die Zahlung einer Prämie von 20 % im Voraus für eine hochwertige 42CrMo-Buchse mit ordnungsgemäßer Induktionshärtung bringt enorme Renditen. Dadurch kann die Lebensdauer des Gelenks leicht verdoppelt werden. Diese kleine Anfangsinvestition spart Tausende von Dollar an Mechanikerarbeit, Ersatzstiften und ungeplanten Maschinenstillstandszeiten.
Werden Sie noch heute aktiv. Wenden Sie sich an Ihren aktuellen Teilelieferanten, um die spezifischen metallurgischen Spezifikationen Ihres vorhandenen Lagerbestands zu überprüfen. Fordern Sie Transparenz über ihre Wärmebehandlungsprozesse. Wenn Sie keine Daten bereitstellen können, fordern Sie ein Musterbauteil an und schicken es zur unabhängigen, zerstörenden Härteprüfung. Wenn Sie jetzt Ihre Spezifikationen aktualisieren, bleiben Ihre Schaufeln leistungsfähig und Ihre Betriebskosten bleiben niedrig.
FAQ
F: Was ist der ideale HRC für eine Baggerschaufelbuchse?
A: Obwohl es je nach Maschinengröße und Material unterschiedlich ist, ist eine Oberflächenhärte von 48–55 HRC gepaart mit einem weicheren, duktilen Kern der Industriestandard für Haltbarkeit und Schlagfestigkeit.
F: Sollte der Stift härter sein als die Buchse?
A: Normalerweise ja. In der Regel ist es wirtschaftlicher und praktischer, die Buchse als primäres Verschleißteil zu verwenden, obwohl einige OEMs die Härte anpassen, um die Lebensdauer beider gleichzeitig zu verlängern.
F: Warum ist meine neue Schaufelbuchse nach dem Einbau gerissen?
A: Risse werden im Allgemeinen durch eines von drei Dingen verursacht: übermäßige Durchhärtung (was das Metall spröde macht), ein zu großer Außendurchmesser, der zu übermäßiger Presspassungsspannung führt, oder extreme Fehlausrichtung während des Pressvorgangs.
F: Kann ich Messing- oder Bronzebuchsen an einer Baggerschaufel verwenden?
A: Obwohl Bronze in Hydraulikzylindern und bestimmten Verbindungspunkten üblich ist, ist sie im Allgemeinen zu weich für die starke, abrasive Umgebung einer Schaufel-Grabverbindung, es sei denn, sie ist stark spezialisiert (z. B. mit Graphit verstopfte Manganbronze für bestimmte Szenarien mit geringem Wartungsaufwand).