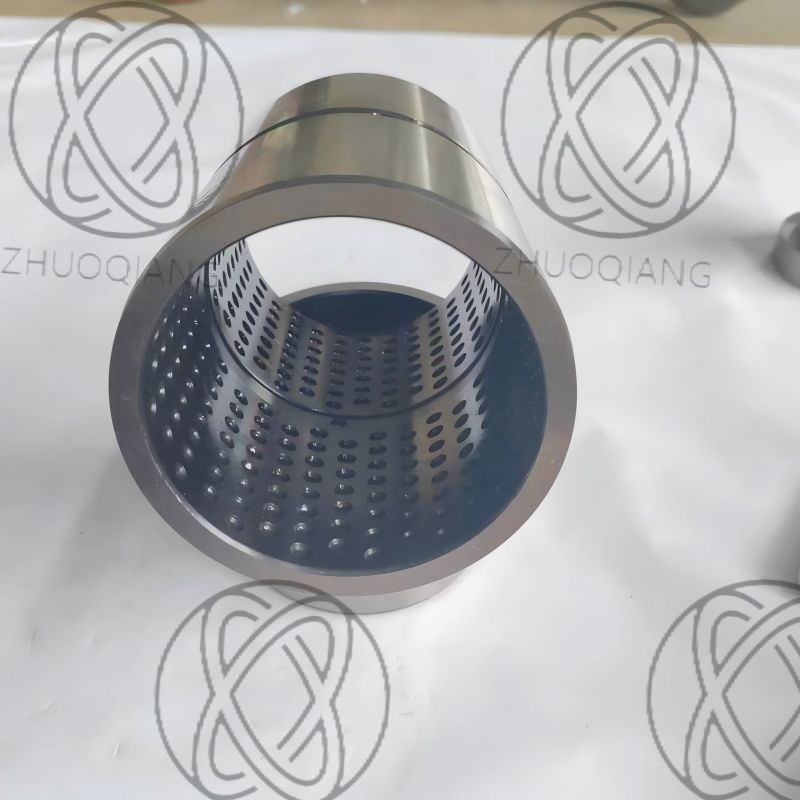
Les joints à broches et à bagues sont soumis à des coups considérables chaque jour sur le chantier. Ils sont systématiquement classés parmi les points d'usure les plus fréquents sur le relevage avant d'une pelle hydraulique. La sélection des bonnes spécifications a un impact direct sur vos intervalles de maintenance et sur la disponibilité globale de votre flotte. Malheureusement, les acheteurs spécifient souvent les pièces de rechange uniquement en fonction de leur ajustement dimensionnel. Ils ont tendance à ignorer les profils critiques de composition métallurgique et de traitement thermique. Cet oubli courant entraîne fréquemment un grippage prématuré, des fissures dévastatrices ou une usure rapide sous de lourdes charges. Vous avez besoin de plus que de bonnes dimensions physiques pour assurer le bon fonctionnement de vos machines.
Ce guide fournit un cadre technique complet pour évaluer ces composants cruciaux. Nous explorerons comment spécifier efficacement les matériaux des bagues et les niveaux de dureté. Vous apprendrez à adapter ces pièces étroitement à la taille spécifique de votre machine, à votre type d'application et à vos réalités opérationnelles quotidiennes. En comprenant la métallurgie, vous pouvez réduire considérablement les temps d'arrêt imprévus et permettre à votre équipement de continuer à creuser.
Points clés à retenir
- La dureté est un équilibre : la idéale de la bague d'excavatrice dureté repose sur une surface d'usure extérieure/intérieure durcie combinée à un noyau résistant et ductile pour éviter l'éclatement sous l'impact.
- Le matériau dicte le plafond : l'acier standard 45# est insuffisant pour les applications civiles ou minières lourdes ; les acheteurs doivent spécifier des aciers alliés comme 40Cr, 42CrMo ou des aciers pour roulements (GCr15) pour les environnements à fortes contraintes.
- Compatibilité des broches : la dureté de la bague doit toujours être évaluée en tandem avec la broche qu'elle abrite. Un rapport de dureté mal adapté accélère l’usure du composant le plus cher.
- La géométrie est importante : les motifs de rainures de graisse internes et les tolérances dimensionnelles précises sont tout aussi critiques que la résistance des matières premières pour garantir la longévité.
Le coût commercial des bagues de manchon de godet d'excavatrice inférieures à la moyenne
Une bague défaillante représente bien plus qu’une nuisance mécanique mineure. Lorsque ces composants se dégradent, ils provoquent directement une forte inclinaison du godet. Ce mouvement excessif réduit considérablement votre force d’arrachement. Les opérateurs perdent leurs capacités de classement de précision. De plus, un joint bâclé accélère l’usure des oreilles du godet et du bâton lui-même. Ignorer cette usure précoce déclenche une réaction en chaîne de pannes mécaniques.
Les implications financières de l’utilisation d’un produit de mauvaise qualité La bague de manchon de godet d'excavatrice s'additionne rapidement. Premièrement, vous êtes confronté à une augmentation des coûts de main-d’œuvre. Les mécaniciens doivent passer des heures à démolir les joints grippés et à marteler les goupilles déformées. Deuxièmement, les temps d’arrêt imprévus des machines se traduisent directement par une perte de revenus. Une excavatrice de 30 tonnes au sol peut coûter à un entrepreneur des milliers de dollars par jour en perte de productivité. Enfin, vous risquez de graves dommages secondaires. Si une bague fragile se fissure et tombe pendant le fonctionnement, la goupille détruira le bossage du godet. La réparation nécessite un usinage coûteux sur le terrain, tel qu'un alésage en ligne, pour restaurer les dimensions d'alésage d'origine.
Changer la mentalité des achats
Les équipes d’approvisionnement tombent souvent dans le piège d’acheter les pièces disponibles les moins chères. Le succès nécessite un changement radical de cet état d’esprit. Les acheteurs doivent passer de l'évaluation du « coût par pièce » à la mesure du « coût par heure de fonctionnement ». Donner la priorité à la métallurgie vérifiée plutôt qu'à l'offre la plus basse garantit de meilleures performances à long terme. Vous devez toujours exiger de la transparence de la part de vos fournisseurs concernant les qualités des matériaux et les traitements thermiques.
Erreur courante : acheter des bagues de remplacement sans marque uniquement en fonction des diamètres intérieurs et extérieurs. Cette approche ignore complètement les charges nominales et la résistance aux chocs, ce qui entraîne généralement une défaillance au cours des premières centaines d'heures de fonctionnement.
![Dureté et matériaux des bagues d'excavatrice]()
Dureté des bagues d'excavatrice : trouver le point idéal
De nombreux acheteurs partent du principe dangereux de la durabilité du métal. Ils croient qu’une dureté maximale équivaut automatiquement à une durée de vie maximale des composants. Ce mythe du « plus dur, c'est mieux » provoque des maux de tête sans fin sur le terrain. Les bagues trop dures deviennent extrêmement cassantes. Ils se fractureront et se briseront facilement sous les lourdes charges de choc typiques de l’excavation ou du creusement de tranchées.
Dureté de la surface et du noyau
Le secret d’une durabilité extrême réside dans un profil à double dureté. Atteindre le bon La dureté des bagues de pelle nécessite des zones distinctes dans le métal.
- Surface d'usure (intérieure/extérieure) : Les surfaces en contact avec la goupille et l'alésage du godet doivent résister à une usure abrasive sévère. Ces zones sont confrontées à une pénétration constante de saleté et à un frottement métal sur métal. La dureté de la surface doit généralement se situer entre 48 et 58 HRC.
- Résistance du noyau : La structure interne de l’acier doit rester hautement ductile. Un noyau plus mou, souvent autour de 20-30 HRC, agit comme un amortisseur. Il fléchit légèrement pour absorber les impacts violents sans se casser.
Vérification du traitement thermique
La réalisation de ce double profil nécessite un traitement thermique précis. Vous devez spécifier des fournisseurs capables de fournir une documentation détaillée sur leurs processus de trempe par induction ou de carburation. Le durcissement par induction chauffe sélectivement la couche superficielle avant une trempe rapide. Cela verrouille la dureté de la surface tout en protégeant le noyau. Évitez les fournisseurs proposant de l’acier bon marché trempé à cœur. Le durcissement à cœur cuit la pièce entière jusqu'à une dureté uniforme, créant un composant fragile sujet à la cassure.
Le rapport de dureté entre les broches et les bagues
Vous ne pouvez pas évaluer une bague de manière isolée. Il faut toujours considérer l'épingle qui le traverse. En règle générale, les ingénieurs conçoivent les broches pour qu'elles soient légèrement plus dures que les bagues. Alternativement, certains fabricants d'équipement d'origine (OEM) inversent cette tendance en fonction de leur philosophie de conception spécifique. Cette inadéquation intentionnelle détermine quelle pièce s’use en premier. Habituellement, la bague agit comme un composant sacrificiel car elle coûte moins cher et demande moins d'efforts à remplacer qu'une broche principale massive. Les faire correspondre exactement à la même dureté les amène souvent à se déchirer et à se souder sous une pression extrême.
Évaluation des matériaux de bague primaires (avantages et inconvénients)
La sélection du bon métal brut établit le plafond de performance de votre joint. Aucune quantité de graisse ne peut sauver une bague fabriquée à partir du mauvais alliage d’acier. Vous trouverez ci-dessous une liste des matériaux les plus couramment utilisés dans l’industrie.
Acier 45# (acier au carbone)
Il s’agit d’un acier à base de carbone moyen non allié. Il offre des performances minimales dans les machines lourdes.
- Idéal pour : tâches très légères, tracteurs agricoles ou solutions d'urgence temporaires.
- Inconvénient : Mauvaise résistance à l’usure. Il présente un risque extrêmement élevé de déformation sous l’effet de fortes forces d’excavation.
40Cr (acier allié au chrome)
L'ajout de chrome améliore considérablement la réponse de l'acier au traitement thermique, ce qui en fait une option intermédiaire fiable.
- Idéal pour : Applications standard de déplacement de terre et construction résidentielle.
- Avantage : Il offre un excellent équilibre entre trempabilité et ténacité. Cela représente la norme industrielle pour les excavatrices de taille moyenne.
42CrMo (acier à haute résistance au chrome-molybdène)
Le molybdène augmente la résistance à haute température et la limite de fatigue de l'acier.
- Idéal pour : la construction lourde, les godets à roches, la démolition et les environnements extrêmement soumis à des chocs extrêmes.
- Avantage : Il offre des limites de fatigue et une résistance aux chocs supérieures. Les experts recommandent fortement cet alliage pour les applications intensives.
GCr15 (acier à roulements à haute teneur en carbone)
Ce matériau est incroyablement dur et résistant à l’usure et se comporte un peu comme l’acier utilisé dans les roulements à billes.
- Idéal pour : Environnements confrontés à des conditions extrêmes de sable et d'abrasion, mais soumis à des charges de choc moindres.
- Avantage : Il présente une dureté de surface extrêmement élevée. Cependant, cela nécessite un ajustement très précis pour éviter les fissures lors de l'installation.
Alliages de cuivre/bronze et composites autolubrifiants
Ces options non ferreuses donnent la priorité à la réduction du frottement plutôt qu’à la résistance aux chocs brute.
- Idéal pour : les applications sous-marines, les accessoires hydrauliques spécialisés ou les joints difficiles à graisser.
- Avantage : ils utilisent souvent des bouchons en graphite intégrés pour s'autolubrifier, empêchant ainsi le grippage des articulations lorsque l'entretien quotidien est impossible.
Comparaison des matériaux de bague
| Qualité du matériau |
Application principale |
Résistance |
aux chocs Résistance à l'usure |
| Acier au carbone 45# |
Travaux légers / Ag |
Faible |
Faible |
| Alliage 40Cr |
Saleté standard |
Moyen |
Moyen |
| Alliage 42CrMo |
Rock / Civil lourd |
Haut |
Haut |
| Acier à roulement GCr15 |
Forte abrasion |
Faible |
Très élevé |
| Bronze / Composite |
Sous-marin/faible entretien |
Faible |
Variable |
Meilleure pratique : faites toujours correspondre la nuance d'acier à votre application attendue la plus lourde. Si votre flotte manipule occasionnellement des roches, mettez à niveau tous les joints primaires du godet au 42CrMo pour éviter les défaillances soudaines lors de travaux difficiles.
Critères d'évaluation clés au-delà de la métallurgie brute
Un acier de qualité ne signifie rien si la pièce présente une mauvaise géométrie. La précision de l'usinage détermine la capacité de la bague à gérer la graisse et à s'insérer dans l'alésage du godet.
Rainures de graisse internes
Le motif de rainure interne détermine l'efficacité avec laquelle la bague distribue le lubrifiant sur la surface de la broche. Une épingle sèche détruit rapidement le métal.
- Figure 8 / Rainures transversales : celles-ci représentent la meilleure conception pour les joints de godet oscillant. Les lignes qui se croisent assurent une couverture de graisse à 360 degrés lorsque le godet s'enroule et se déroule.
- Rainures droites : évitez-les pour les joints à rotation lourde. Les rainures droites canalisent souvent la graisse directement à travers le joint anti-poussière, laissant le centre de la goupille complètement sec.
Tolérances dimensionnelles
Vous devez spécifier des ajustements serrés ISO stricts, tels que H7/g6, en fonction des exigences spécifiques du joint. Des tolérances lâches provoquent des micro-mouvements pendant le fonctionnement. Ce léger déplacement entraîne une usure prématurée et creuse l'alésage du godet, quelle que soit la dureté du matériau. Un ajustement serré approprié nécessite de presser ou de geler la bague pour l'installation, garantissant qu'elle reste totalement stationnaire à l'intérieur de l'oreille du godet.
Finition de surface (Ra)
Le diamètre interne nécessite une finition de surface hautement polie. Une valeur Ra douce réduit considérablement la friction initiale pendant la période critique de rodage. Les marques d'usinage grossières agissent comme du papier de verre contre la goupille. Une finition polie empêche le grippage avant que la graisse n'ait le temps de recouvrir complètement les surfaces des broches.
Chanfreinage et bords
Inspectez attentivement les bords de la pièce. Recherchez des chanfreins lisses et bien usinés. Un bon chanfreinage permet un pressage beaucoup plus facile lors de l'installation. Plus important encore, cela évite les montées de tension sur les bords. Les bords tranchants et non chanfreinés provoquent souvent des microfissures lorsque les mécaniciens enfoncent la bague dans un alésage étroit.
Présélection des fournisseurs et rédaction des spécifications finales
Trouver un fournisseur fiable nécessite de se poser des questions techniques difficiles. On ne peut pas construire une flotte durable en s’appuyant sur de vagues promesses de qualité.
Demandez des rapports de traitement thermique
Les fournisseurs légitimes fournissent facilement des certificats d’essais métallurgiques. Ils doivent également fournir sur demande des rapports de profondeur de dureté. Ces documents prouvent l'épaisseur exacte de la couche extérieure durcie. Si un fournisseur hésite à partager ses données d’essais de dureté, éloignez-vous immédiatement. Valider votre Les spécifications de dureté des bagues d’excavatrice protègent votre investissement en équipement.
Auditer le processus de fabrication
Recherchez des fournisseurs utilisant des centres d’usinage CNC modernes. L'équipement CNC garantit des tolérances dimensionnelles strictes sur les grands lots. Renseignez-vous également sur leurs processus de trempe. La trempe sous atmosphère contrôlée empêche l'épuisement du carbone sur la surface de l'acier, garantissant ainsi une cohérence d'un lot à l'autre et des taux d'usure prévisibles dans la saleté.
S'aligner sur les réalités de la maintenance
Les spécifications techniques doivent correspondre au comportement sur le terrain. Si vos équipes de terrain sont connues pour sauter les programmes de graissage quotidiens, adaptez votre stratégie d'achat. Privilégiez les matériaux offrant une plus grande résistance naturelle au grippage. Vous pouvez également investir dans des propriétés composites autolubrifiantes. Bien que ceux-ci coûtent plus cher au départ, ils survivent bien mieux à la négligence que les alliages d’acier standard qui nécessitent une purge quotidienne de graisse.
Prochaines étapes pour l'approvisionnement
Arrêtez de commander des pièces à l’aveugle. Créez une fiche technique standardisée pour l’ensemble de votre flotte. Documentez exactement ce que vous attendez pour les différentes articulations. Par exemple, exigez : 'Tous les joints godet-adhésif doivent utiliser de l'acier 42CrMo, trempé par induction à 52-55 HRC, comportant des rainures de graisse en forme de 8 et une finition interne polie.' Remettez cette spécification exacte à vos fournisseurs et tenez-les responsables à la livraison.
Conclusion
Pour trouver la bonne bague d'excavatrice, il faut soigneusement équilibrer la résistance des matériaux, un traitement thermique précis et une géométrie spécifique à l'application. Se fier uniquement aux dimensions entraîne une défaillance catastrophique des joints et des factures de réparation massives. Vous devez évaluer la métallurgie, les rainures internes et la profondeur de dureté pour assurer une longévité maximale.
Évitez de banaliser ces éléments critiques. Payer une prime initiale de 20 % pour une bague 42CrMo de haute qualité avec un durcissement par induction approprié génère des rendements massifs. Cela peut facilement doubler le cycle de vie du joint. Ce petit investissement initial permet d'économiser des milliers de dollars en main d'œuvre mécanique, en remplacement des broches et en temps d'arrêt imprévus de la machine.
Agissez dès aujourd’hui. Consultez votre fournisseur de pièces actuel pour examiner les spécifications métallurgiques spécifiques de votre inventaire existant. Exigez de la transparence sur leurs procédés de traitement thermique. S'ils ne peuvent pas fournir de données, demandez un échantillon de composant et envoyez-le pour des tests de dureté indépendants et destructifs. La mise à niveau de vos spécifications maintenant permettra à vos godets de creuser et à vos dépenses d'exploitation de rester faibles.
FAQ
Q : Quel est le HRC idéal pour une bague de godet d’excavatrice ?
R : Bien qu'elle varie selon la taille de la machine et le matériau, une dureté de surface de 48 à 55 HRC associée à un noyau plus souple et ductile constitue la norme industrielle en matière de durabilité et de résistance aux chocs.
Q : La goupille doit-elle être plus dure que la bague ?
R : Généralement, oui. Il est généralement plus économique et pratique de faire en sorte que la bague fasse office de pièce d'usure sacrificielle principale, bien que certains équipementiers adaptent la dureté pour prolonger la durée de vie des deux simultanément.
Q : Pourquoi ma nouvelle bague de godet s'est-elle fissurée après l'installation ?
R : Les fissures sont généralement causées par l'une des trois choses suivantes : une dureté totale excessive (rendant le métal cassant), un diamètre extérieur surdimensionné provoquant une contrainte d'ajustement serré excessive ou un désalignement extrême pendant le processus de pressage.
Q : Puis-je utiliser des bagues en laiton ou en bronze sur un godet d'excavatrice ?
R : Bien que courant dans les vérins hydrauliques et certains points de liaison, le bronze est généralement trop mou pour l'environnement abrasif et à fort impact d'un joint de creusement de godet, à moins qu'il ne soit fortement spécialisé (par exemple, le bronze au manganèse bouchonné en graphite pour des scénarios spécifiques nécessitant peu d'entretien).