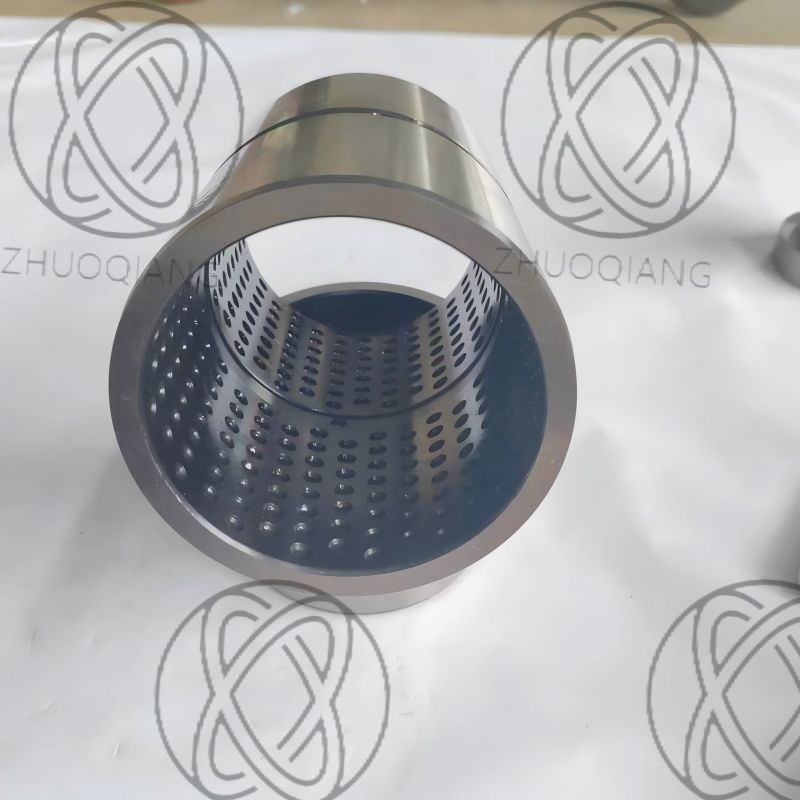
Las juntas de pasador y buje reciben un duro golpe todos los días en el lugar de trabajo. Se clasifican constantemente como los puntos de desgaste más frecuentes en el elevador delantero de una excavadora. Seleccionar las especificaciones correctas afecta directamente los intervalos de mantenimiento y el tiempo de actividad general de la flota. Desafortunadamente, los compradores suelen especificar piezas de repuesto basándose únicamente en el ajuste dimensional. Tienden a ignorar la composición metalúrgica crítica y los perfiles de tratamiento térmico. Este descuido común frecuentemente conduce a irritaciones prematuras, grietas devastadoras o desgaste rápido bajo cargas pesadas. Necesita algo más que las dimensiones físicas adecuadas para que sus máquinas funcionen sin problemas.
Esta guía proporciona un marco técnico integral para evaluar estos componentes cruciales. Exploraremos cómo especificar los materiales de los bujes y los niveles de dureza de manera efectiva. Aprenderá a adaptar estrechamente estas piezas al tamaño específico de su máquina, al tipo de aplicación y a las realidades operativas diarias. Al comprender la metalurgia, puede reducir drásticamente el tiempo de inactividad no planificado y mantener su equipo excavando.
Conclusiones clave
- La dureza es un equilibrio: la ideal del casquillo de la excavadora dureza se basa en una superficie de desgaste exterior/interior endurecida combinada con un núcleo resistente y dúctil para evitar que se rompa bajo el impacto.
- El material dicta el techo: el acero estándar 45# es insuficiente para aplicaciones civiles o mineras pesadas; Los compradores deben especificar aceros aleados como 40Cr, 42CrMo o aceros para rodamientos (GCr15) para entornos de alta tensión.
- Compatibilidad del pasador: La dureza del buje siempre debe evaluarse en conjunto con el pasador que alberga. Una relación de dureza no coincidente acelera el desgaste del componente más caro.
- La geometría importa: los patrones de ranuras internas de grasa y las tolerancias dimensionales precisas son tan críticos como la resistencia de la materia prima para garantizar la longevidad.
El costo comercial de los bujes de manga de cucharón de excavadora deficientes
Un casquillo defectuoso representa mucho más que una molestia mecánica menor. Cuando estos componentes se degradan, provocan directamente un pronunciado hundimiento del cucharón. Este movimiento excesivo reduce significativamente la fuerza de arranque. Los operadores pierden sus capacidades de nivelación de precisión. Además, una articulación descuidada acelera el desgaste de las orejas del cubo y del propio palo. Ignorar este desgaste prematuro desencadena una reacción en cadena de fallos mecánicos.
Las implicaciones financieras del uso de una baja calidad. Los bujes de la manga del cucharón de la excavadora se acumulan rápidamente. En primer lugar, se enfrenta a unos costes laborales cada vez mayores. Los mecánicos deben pasar horas derribando juntas atascadas y martillando pasadores deformados. En segundo lugar, el tiempo de inactividad no planificado de las máquinas se traduce directamente en pérdida de ingresos. Una excavadora de 30 toneladas parada en tierra puede costarle a un contratista miles de dólares por día en pérdida de productividad. Finalmente, corre el riesgo de sufrir daños secundarios graves. Si un casquillo quebradizo se agrieta y se cae durante la operación, el pasador destruirá el saliente del cucharón. Reparar esto requiere un costoso mecanizado en el campo, como el taladrado lineal, para restaurar las dimensiones originales del orificio.
Cambiando la mentalidad en materia de adquisiciones
Los equipos de adquisiciones suelen caer en la trampa de comprar las piezas más baratas disponibles. El éxito requiere un cambio drástico en esta mentalidad. Los compradores deben pasar de evaluar el 'costo por pieza' a medir el 'costo por hora de operación'. Dar prioridad a la metalurgia verificada sobre la oferta más baja garantiza un mejor rendimiento a largo plazo. Siempre debes exigir transparencia a tus proveedores en cuanto a calidades de materiales y tratamientos térmicos.
Error común: comprar bujes de repuesto sin marca basándose únicamente en los diámetros interior y exterior. Este enfoque ignora por completo las capacidades de carga y la resistencia al impacto, lo que generalmente resulta en una falla dentro de los primeros cientos de horas de operación.
![Dureza y materiales del buje de excavadora.]()
Dureza de los bujes de excavadora: encontrar el punto óptimo
Muchos compradores operan bajo la peligrosa suposición sobre la durabilidad del metal. Creen que la dureza máxima equivale automáticamente a la vida útil máxima del componente. Este mito de que 'cuanto más difícil, mejor' causa interminables dolores de cabeza en el campo. Los casquillos demasiado duros se vuelven extremadamente quebradizos. Se fracturarán y romperán fácilmente bajo las fuertes cargas de impacto típicas de la excavación de rocas o zanjas.
Dureza de la superficie versus dureza del núcleo
El secreto de una durabilidad extrema reside en un perfil de doble dureza. Lograr la adecuada La dureza del casquillo de la excavadora requiere zonas distintas dentro del metal.
- Superficie de desgaste (interior/exterior): Las superficies que hacen contacto con el pasador y el orificio del cucharón deben resistir un desgaste abrasivo severo. Estas zonas enfrentan una constante entrada de suciedad y fricción de metal con metal. La dureza de la superficie normalmente debería estar entre 48 y 58 HRC.
- Dureza del núcleo: la estructura interna del acero debe permanecer muy dúctil. Un núcleo más blando, a menudo de entre 20 y 30 HRC, actúa como un amortiguador. Se flexiona ligeramente para absorber impactos fuertes sin romperse.
Verificación del tratamiento térmico
Lograr este doble perfil requiere un tratamiento térmico preciso. Debe especificar proveedores capaces de proporcionar documentación detallada sobre sus procesos de endurecimiento por inducción o cementación. El endurecimiento por inducción calienta selectivamente la capa superficial antes de un enfriamiento rápido. Esto bloquea la dureza de la superficie mientras protege el núcleo. Evite los proveedores que ofrecen acero barato totalmente endurecido. El endurecimiento integral hornea toda la pieza hasta obtener una dureza uniforme, creando un componente frágil propenso a romperse.
La relación de dureza entre pasador y buje
No se puede evaluar un casquillo de forma aislada. Siempre debes considerar el pasador que lo atraviesa. Como regla general operativa, los ingenieros diseñan los pasadores para que sean un poco más duros que los casquillos. Alternativamente, algunos fabricantes de equipos originales (OEM) invierten esto dependiendo de su filosofía de diseño específica. Este desajuste intencional dicta qué pieza se desgasta primero. Por lo general, el casquillo actúa como componente de sacrificio porque cuesta menos y requiere menos esfuerzo para reemplazarlo que un pasador principal masivo. Emparejarlos exactamente con la misma dureza a menudo hace que se deshilachen y se suelden bajo una presión extrema.
Evaluación de materiales primarios para bujes (pros y contras)
La selección del metal en bruto correcto establece el límite de rendimiento de su junta. Ninguna cantidad de grasa puede salvar un casquillo fabricado con la aleación de acero incorrecta. A continuación se muestra un desglose de los materiales más comunes utilizados en la industria.
Acero 45# (acero al carbono)
Este es un acero básico de medio carbono sin alear. Proporciona un rendimiento mínimo en maquinaria pesada.
- Ideal para: tareas muy ligeras, tractores agrícolas o reparaciones temporales de emergencia.
- Desventaja: Poca resistencia al desgaste. Conlleva un riesgo extremadamente alto de deformación bajo fuertes fuerzas de excavación.
40Cr (acero de aleación de cromo)
Agregar cromo mejora significativamente la respuesta del acero al tratamiento térmico, lo que lo convierte en una opción intermedia confiable.
- Ideal para: aplicaciones estándar de movimiento de tierra y construcción residencial.
- Beneficio: Ofrece un gran equilibrio entre templabilidad y tenacidad. Esto representa el estándar de la industria para excavadoras de tamaño mediano.
42CrMo (Acero de alta resistencia al cromo-molibdeno)
El molibdeno aumenta la resistencia a altas temperaturas y el límite de fatiga del acero.
- Ideal para: construcción pesada, cangilones para rocas, demolición y entornos con impactos extremos.
- Beneficio: Ofrece límites de fatiga y resistencia al impacto superiores. Los expertos recomiendan encarecidamente esta aleación para aplicaciones de alta resistencia.
GCr15 (acero para rodamientos con alto contenido de carbono)
Este material es increíblemente duro y resistente al desgaste, comportándose de forma muy parecida al acero utilizado en los rodamientos de bolas.
- Ideal para: entornos que enfrentan arena y abrasión extremas pero que experimentan cargas de impacto más bajas.
- Beneficio: Presenta una dureza superficial extremadamente alta. Sin embargo, exige un ajuste muy preciso para evitar grietas durante la instalación.
Aleaciones de cobre/bronce y compuestos autolubricantes
Estas opciones no ferrosas priorizan la reducción de la fricción sobre la resistencia al impacto bruta.
- Ideal para: aplicaciones subacuáticas, accesorios hidráulicos especializados o juntas difíciles de engrasar.
- Beneficio: A menudo utilizan tapones de grafito integrados para autolubricarse, evitando el agarrotamiento de las articulaciones cuando el mantenimiento diario es imposible.
Comparación de materiales del buje
| Grado del material |
Aplicación primaria |
Resistencia al impacto |
Resistencia al desgaste |
| Acero al carbono 45# |
Trabajo liviano / Ag |
Bajo |
Bajo |
| Aleación 40Cr |
Suciedad estándar |
Medio |
Medio |
| Aleación 42CrMo |
Rock / Civil pesado |
Alto |
Alto |
| Acero para rodamientos GCr15 |
Alta abrasión |
Bajo |
muy alto |
| Bronce / Compuesto |
Bajo el agua/bajo mantenimiento |
Bajo |
Variable |
Mejores prácticas: Siempre haga coincidir el grado de acero con la aplicación más pesada esperada. Si su flota manipula rocas ocasionalmente, actualice todas las juntas primarias del cucharón a 42CrMo para evitar fallas repentinas durante trabajos difíciles.
Criterios de evaluación clave más allá de la metalurgia en bruto
Un acero excelente no significa nada si la pieza presenta una geometría deficiente. La precisión del mecanizado determina qué tan bien el buje maneja la grasa y encaja en el orificio del cucharón.
Ranuras de grasa internas
El patrón de ranurado interno determina la eficacia con la que el buje distribuye el lubricante por la superficie del pasador. Un alfiler seco destruye el metal rápidamente.
- Figura 8 / Ranuras transversales: representan el mejor diseño para juntas de cucharón oscilante. Las líneas que se cruzan garantizan una cobertura de grasa de 360 grados a medida que el cucharón se curva y se desenrolla.
- Ranuras rectas: Evítelas para juntas de rotación pesada. Las ranuras rectas a menudo canalizan la grasa directamente a través del sello antipolvo, dejando el centro del pasador completamente seco.
Tolerancias dimensionales
Debe especificar ajustes de interferencia ISO estrictos, como H7/g6, según los requisitos específicos de las juntas. Las tolerancias flojas provocan micromovimientos durante el funcionamiento. Este ligero desplazamiento provoca un desgaste prematuro y hunde el orificio del cucharón, independientemente de la dureza del material. Un ajuste de interferencia adecuado requiere presionar o congelar el casquillo para la instalación, asegurando que permanezca totalmente estacionario dentro de la oreja del cucharón.
Acabado superficial (Ra)
El diámetro interno requiere un acabado superficial muy pulido. Un valor Ra suave reduce significativamente la fricción inicial durante el período crítico de rodaje. Las marcas de mecanizado rugosas actúan como papel de lija contra el pasador. Un acabado pulido evita la irritación antes de que la grasa tenga tiempo de cubrir completamente las superficies de los pasadores.
Chaflanes y bordes
Inspeccione de cerca los bordes de la pieza. Busque chaflanes lisos y bien mecanizados. Un buen biselado permite un prensado mucho más fácil durante la instalación. Más importante aún, evita que se produzcan tensiones en los bordes. Los bordes afilados y sin biselar a menudo inician microfisuras cuando los mecánicos introducen el buje en un orificio estrecho.
Selección de proveedores y elaboración de la especificación final
Encontrar un proveedor confiable requiere plantearse preguntas técnicas difíciles. No se puede construir una flota duradera basándose en vagas promesas de calidad.
Solicite informes de tratamientos térmicos
Los proveedores legítimos proporcionan fácilmente certificados de pruebas metalúrgicas. También deben proporcionar informes de sección transversal de profundidad de dureza a pedido. Estos documentos demuestran el espesor exacto de la capa exterior endurecida. Si un proveedor duda en compartir los datos de sus pruebas de dureza, aléjese inmediatamente. Validando tu Las especificaciones de dureza de los bujes de excavadora protegen su inversión en equipos.
Auditar el proceso de fabricación
Busque proveedores que utilicen modernos centros de mecanizado CNC. El equipo CNC garantiza tolerancias dimensionales estrictas en lotes grandes. Además, infórmese sobre sus procesos de enfriamiento. El enfriamiento en atmósfera controlada evita el agotamiento del carbono en la superficie del acero, lo que garantiza consistencia entre lotes y tasas de desgaste predecibles en la tierra.
Alinearse con las realidades del mantenimiento
Las especificaciones de ingeniería deben coincidir con el comportamiento en campo. Si su personal de campo tiene fama de saltarse los horarios de engrase diarios, adapte su estrategia de compras. Inclínese hacia materiales que ofrezcan una mayor resistencia natural al irritamiento. Alternativamente, invierta en propiedades compuestas autolubricantes. Si bien cuestan más por adelantado, sobreviven mucho mejor al abandono que las aleaciones de acero estándar que dependen de la purga diaria de grasa.
Próximos pasos para la adquisición
Deje de pedir piezas a ciegas. Cree una hoja de especificaciones estandarizada para toda su flota. Documente exactamente lo que espera de diferentes uniones. Por ejemplo, exija lo siguiente: 'Todas las uniones entre cucharón y brazo deben utilizar acero 42CrMo, endurecido por inducción a 52-55 HRC, con ranuras para grasa en forma de 8 y un acabado interno pulido'. Entregue esta especificación exacta a sus proveedores y hágalos responsables en el momento de la entrega.
Conclusión
Para obtener el buje de excavadora adecuado es necesario equilibrar cuidadosamente la resistencia del material, el tratamiento térmico preciso y la geometría específica de la aplicación. Depender únicamente de las dimensiones provoca fallas catastróficas en las articulaciones y facturas de reparación masivas. Debe evaluar la metalurgia, el ranurado interno y la profundidad de la dureza para garantizar la máxima longevidad.
Evite mercantilizar estas piezas críticas. Pagar una prima del 20 % por adelantado por un casquillo de 42CrMo de alta calidad con un endurecimiento por inducción adecuado produce retornos masivos. Puede duplicar fácilmente el ciclo de vida de la articulación. Esta pequeña inversión inicial ahorra miles de dólares en mano de obra mecánica, pasadores de repuesto y tiempo de inactividad no planificado de la máquina.
Actúe hoy. Consulte con su proveedor de piezas actual para revisar las especificaciones metalúrgicas específicas de su inventario existente. Exigir transparencia en sus procesos de tratamiento térmico. Si no pueden proporcionar datos, solicite un componente de muestra y envíelo para realizar pruebas de dureza destructivas e independientes. Actualizar sus especificaciones ahora mantendrá sus cucharones excavando y sus gastos operativos bajos.
Preguntas frecuentes
P: ¿Cuál es el HRC ideal para un buje de cucharón de excavadora?
R: Si bien varía según el tamaño de la máquina y el material, una dureza superficial de 48 a 55 HRC combinada con un núcleo más suave y dúctil es el estándar de la industria en cuanto a durabilidad y resistencia al impacto.
P: ¿Debería el pasador ser más duro que el casquillo?
R: Normalmente, sí. Generalmente es más económico y práctico que el casquillo actúe como pieza de desgaste de sacrificio principal, aunque algunos fabricantes de equipos originales igualan la dureza para prolongar la vida útil de ambas simultáneamente.
P: ¿Por qué se agrietó el nuevo buje de mi cucharón después de la instalación?
R: El agrietamiento generalmente es causado por una de tres cosas: dureza excesiva (que hace que el metal se vuelva quebradizo), un diámetro exterior sobredimensionado que causa una tensión excesiva en el ajuste de interferencia o una desalineación extrema durante el proceso de prensado.
P: ¿Puedo usar casquillos de latón o bronce en el cucharón de una excavadora?
R: Si bien es común en cilindros hidráulicos y ciertos puntos de conexión, el bronce generalmente es demasiado blando para el ambiente abrasivo y de alto impacto de una junta de excavación de cucharón, a menos que esté muy especializado (por ejemplo, bronce de manganeso con tapón de grafito para escenarios específicos de bajo mantenimiento).