Schwere Erdbewegungsgeräte sind täglich brutalen Scherkräften ausgesetzt. Ein 20-Tonnen-Bagger ist vollständig auf seine Drehpunkte angewiesen. Die scheinbar einfache Bolzenwelle, die die Hauptgestänge verbindet, wird oft zum schwächsten Glied im gesamten Hydrauliksystem. Ein vorzeitiger Pin-Ausfall bedeutet mehr als nur frustrierende Verzögerungen. Dies führt zu kostspieligen Ausfallzeiten, Schäden am Sekundärzylinder und schwerwiegenden Sicherheitsrisiken vor Ort. Viele katastrophale Ausfälle ereignen sich, weil die innere metallurgische Struktur in der Fabrikhalle beeinträchtigt wurde, lange bevor das Teil die Baustelle erreichte.
Moderne Hydrauliksysteme erzeugen heute höhere Ausbrechkräfte als je zuvor. Infolgedessen wenden sich Gerätehersteller von der traditionellen Bearbeitung ab. Sie benötigen Komponenten mit optimierten inneren Kornstrukturen, um diese steigenden dynamischen Belastungen zu bewältigen. In diesem umfassenden Leitfaden werden wir das entscheidende Konzept des Kornflusses in der Metallurgie untersuchen. Wie eine Komponente hergestellt wird, bestimmt ihre innere strukturelle Integrität. Insbesondere werden wir demonstrieren, wie fortschrittliche Schmiedeprozesse eine langlebige Komponente schaffen, die den extremen Umgebungen moderner Erdbewegungsanwendungen standhält.
Wichtige Erkenntnisse
- Der Kornfluss bestimmt die Festigkeit: Der kontinuierliche metallurgische Kornfluss wirkt ähnlich wie die Maserung von Naturholz. Es bietet im Vergleich zu normal geschnittenem Metall eine überlegene Scherfestigkeit, Ermüdungsbeständigkeit und Schlagzähigkeit.
- Optimale Schmiedemethoden: Stauchschmieden und Gesenkschmieden sind die effektivsten Herstellungsmethoden zum Formen eines Stifts unter Wahrung seiner inneren strukturellen Integrität.
- Die Schwachstelle bei der maschinellen Bearbeitung: Bei der Herstellung eines Stifts mit Kopf durch reine Bearbeitung aus massivem Stangenmaterial werden die natürlichen Maserungslinien durchtrennt. Dadurch entstehen mikroskopisch kleine Schwachstellen, die sehr anfällig für Ausfälle durch Scherkräfte sind.
- Strategische Anpassung: Die Beschaffung von Stahlstiften, die speziellen Schmiede- und fortschrittlichen Wärmebehandlungsprozessen unterzogen werden, gewährleistet exakte Maßtoleranzen und maximale Betriebslebensdauer.
Was ist der Kornfluss in einer Bolzenwelle einer Baumaschine?
Um die mechanische Haltbarkeit von Schwermaschinenkomponenten wirklich zu verstehen, müssen Ingenieure zunächst das metallurgische Konzept des Kornflusses untersuchen. Wenn Stahl zunächst in Barren gegossen wird, bildet er eine zufällige dendritische Kristallstruktur. Da dieser Stahl anschließend bei hohen Temperaturen gewalzt oder geschmiedet wird, dehnen sich die inneren Verunreinigungen, Einschlüsse und Kristallstrukturen aus und richten sich in eine bestimmte Richtung aus. Diese Richtungsausrichtung wird als Kornfluss bezeichnet. Optisch ähnelt es stark der Längsmaserung eines Holzstücks.
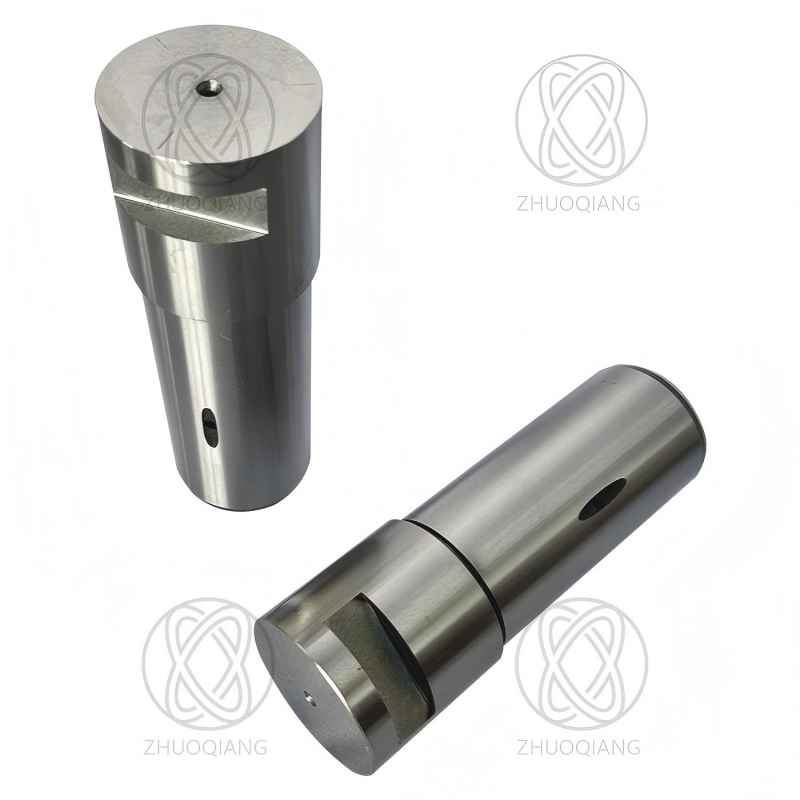
Die Anatomie eines Hochleistungsstifts besteht typischerweise aus einem zylindrischen Körper, der in einem Flanschkopf endet oder über spezielle Retentionsnuten verfügt. Die Richtung des inneren Kornflusses relativ zur aufgebrachten mechanischen Belastung bestimmt grundsätzlich die Gesamtfestigkeit dieses Bauteils. Für maximale strukturelle Integrität müssen die Faserlinien kontinuierlich der Außenkontur des Teils folgen.
Bei der Bewertung eines zuverlässigen Bei Baumaschinen-Bolzenwellen priorisieren Beschaffungsteams diese kontinuierliche Ausrichtung. Wenn der Kornfluss parallel zur Oberfläche verläuft und sich auf natürliche Weise um die geometrischen Übergänge herum biegt, erreicht der Stift anisotrope Eigenschaften. Dadurch wird seine mechanische Festigkeit genau in den Richtungen optimiert, in denen die Scher- und Biegebeanspruchungen während des Betriebs am stärksten sind.
Schmiedemethoden, die die interne strukturelle Integrität bewahren
Um eine optimale innere Struktur zu erreichen, sind spezielle Herstellungstechniken erforderlich. Nicht alle Metallumformverfahren manipulieren den Kornfluss effektiv. Um die innere Matrix ungebrochen zu halten, ist Präzision erforderlich.
Stauchschmieden für Stifte mit Kopf
Das Stauchschmieden ist ein hochspezialisiertes Verfahren, das hauptsächlich für Komponenten eingesetzt wird, die einen Kopf mit größerem Durchmesser auf einer Welle mit kleinerem Durchmesser erfordern. Der Prozess beginnt mit der lokalen Induktionserwärmung eines bestimmten Abschnitts eines Stahlstabs. Sobald das Metall seinen plastischen Verformungstemperaturbereich erreicht, wird entlang seiner Längsachse ein enormer mechanischer Druck auf das Ende des Stabes ausgeübt. Dieser Druck zwingt das erhitzte Metall dazu, sich zu sammeln und nach außen in einen Formhohlraum auszudehnen, wodurch der Kopf entsteht.
Entscheidend ist, dass das Stauchschmieden dazu führt, dass sich die inneren Maserungslinien gleichmäßig auffächern. Sie folgen exakt der Form des neu geformten Kopfes. Dieser nahtlose Übergang verhindert die Bildung von Spannungsspitzen am Kehlradius, der kritischen Verbindung zwischen Kopf und Schaft. Das Ergebnis ist ein Premiumteil, das extremen seitlichen Belastungen standhält, ohne zu brechen.
Gesenkschmieden
Beim Gesenkschmieden wird ein erhitzter Stahlbarren zwischen zwei individuell gefertigten Gesenken komprimiert, die das Negativprofil des gewünschten Teils enthalten. Da sich die Matrizen unter enormem hydraulischem Druck schließen, wird das Metall gezwungen, den Hohlraum vollständig zu füllen.
Bei dieser Methode wird die innere Kornstruktur komprimiert und genau an die Außenkonturen des Stifts angepasst. Durch den hohen Druck wird die Korngröße verfeinert und die Strukturdichte des Stahls deutlich erhöht. Darüber hinaus weist das Gesenkschmieden eine hohe Wiederholgenauigkeit auf. Es produziert hochbelastbare Teile mit außergewöhnlicher Maßgenauigkeit und gleichmäßigen mechanischen Eigenschaften über große Produktionschargen hinweg.
Freiformschmieden für übergroße Bauteile
Während das Gesenkschmieden ideal für Standardgrößen ist, wird das Freiformschmieden häufig für massive, übergroße Stifte eingesetzt, die in Bergbaubaggern oder Schwerlastkränen verwendet werden. Bei diesem Verfahren wird das erhitzte Metall zwischen flachen Matrizen gehämmert oder gepresst, die das Material nicht vollständig umschließen. Obwohl es den Kornfluss nicht so präzise konturiert wie Gesenkschmiedeverfahren, werden beim Freiformschmieden Gussstrukturen dennoch effektiv aufgebrochen, innere Hohlräume geschlossen und das Korn verfeinert, um die mechanische Grundlinie von großformatigen Bauteilen zu verbessern.
Bearbeitet vs. geschmiedet: Analyse von Schwerlastdrehpunkten
Die Unterscheidung zwischen subtraktiver Fertigung und formgebender Fertigung ist bei der Konstruktion von Schwerlastdrehpunkten von entscheidender Bedeutung.
Wenn ein Kopfstift ausschließlich durch CNC-Bearbeitung aus einer großen zylindrischen Stange hergestellt wird, entfernen die Schneidwerkzeuge Material, um die endgültige Form freizulegen. Dieser subtraktive Prozess schneidet von Natur aus direkt quer zu den natürlichen Längsfaserlinien des gewalzten Stahlstabs. Durch das Durchtrennen dieser Linien legt der Bearbeitungsprozess die Enden der Korngrenzen direkt an der Oberfläche des Stifts frei.
Diese freiliegenden Kornenden wirken als mikroskopische Spannungserhöher. Besonders schädlich ist diese Schwachstelle an der geometrischen Übergangsstelle, wo der Schaftdurchmesser zum Kopf hin zunimmt. Wenn starke Scherkräfte angewendet werden, bieten diese durchtrennten Kornlinien den Weg mit dem geringsten Widerstand für die Entstehung und Ausbreitung von Mikrorissen. Das scharfe Kreischen der Metallermüdung geht oft einem plötzlichen katastrophalen Ausfall auf der Baustelle voraus.
Im krassen Gegensatz zur maschinellen Bearbeitung werden beim Schmieden die Faserlinien gebogen und komprimiert, um sie an die Bauteilgeometrie anzupassen. In den hochbelasteten Übergangszonen werden keine Kornlinien durchtrennt. Beschaffungsteams Beschaffung Hochleistungsstahlstifte müssen diesen Unterschied erkennen. Bei schweren Geräten, die unter unvorhersehbaren dynamischen Belastungen betrieben werden, ist dieser metallurgische Vorteil eine zwingende Voraussetzung für einen sicheren Lebenszyklus.
| Mit |
CNC-gefrästem |
, gesenk-/gestaucht geschmiedetem Stift |
| Getreidefluss |
An geometrischen Übergängen durchtrennt |
Kontinuierlich und konturiert |
| Scherfestigkeit |
Grundmaterialfestigkeit |
Hochoptimiert entlang der Lastachse |
| Ermüdungsbeständigkeit |
Niedrig aufgrund freiliegender Korngrenzen |
Außergewöhnlich |
| Schlagzähigkeit |
Anfällig für Sprödbruch unter Schock |
Absorbiert Stoßbelastungen effektiv |
| Beste Anwendung |
Statische Verbindungen mit geringer Belastung |
Dynamische Drehpunkte mit hoher Belastung |
Warum ein unterbrechungsfreier Getreidefluss für schwere Maschinen von entscheidender Bedeutung ist
Die Betriebsumgebung von Erdbewegungsmaschinen unterliegt Dreh- und Angelpunkten einer komplexen Matrix physikalischer Kräfte. Der ununterbrochene Kornfluss wirkt diesen Kräften durch verschiedene metallurgische Mechanismen direkt entgegen.
Überlegene Scherfestigkeit
Baggerausleger, Laderarme und Planierschilde üben enorme senkrechte Kräfte direkt auf die Drehzapfen aus. Wenn der Kornfluss kontinuierlich und parallel zur Längsachse des Stifts ausgerichtet ist, werden die kristallografischen Ebenen innerhalb des Stahls in ihrer stärksten Ausrichtung gegen quer verlaufende Schnittkräfte positioniert. Der kontinuierliche Kornfluss erhöht die endgültige Scherfestigkeit des Metalls drastisch und stellt sicher, dass der Stift auch bei maximaler Nutzlast einer Verformung standhält.
Verbesserte Ermüdungsbeständigkeit
Baumaschinen sind ständigen, sich wiederholenden zyklischen Belastungen ausgesetzt. Jedes Mal, wenn eine Baggerschaufel in verdichteten Boden gräbt und sich löst, erleben die Stifte einen brutalen Stress- und Entspannungszyklus. Mit der Zeit führt diese zyklische Belastung zu Metallermüdung. Mikroskopische Risse entstehen typischerweise an Oberflächenfehlern oder durchtrennten Korngrenzen. Da geschmiedete Stifte über einen kontinuierlichen Kornfluss verfügen, der parallel zur Außenfläche verläuft, gibt es weitaus weniger freiliegende Korngrenzen. Diese strukturelle Harmonie verzögert die Rissentstehung erheblich und verlangsamt die Rissausbreitung.
Maximale Schlagzähigkeit
Stoßbelastungen sind auf Baustellen Alltag. Wenn ein Maschinenlöffel heftig auf festes Grundgestein trifft, ist die plötzliche Übertragung kinetischer Energie enorm. Die Fähigkeit eines Stifts, diese plötzlichen Stöße zu absorbieren, ohne zu zerbrechen, wird als Schlagzähigkeit bezeichnet. Stahl weist in Längsrichtung seines Kornflusses eine deutlich höhere Schlagzähigkeit auf. Durch die Aufrechterhaltung dieses Flusses durch das Schmieden behält der Stift die erforderliche Duktilität, um Stoßenergie zu absorbieren, ohne einen Sprödbruch zu erleiden.
Kombination von Kornfluss und fortschrittlicher Wärmebehandlung
Das Erreichen eines ununterbrochenen Kornflusses durch Schmieden ist nur der grundlegende Schritt bei der Herstellung eines zuverlässigen Drehpunkts. Um ein wirklich hochwertiges Bauteil herzustellen, muss der Schmiedestahl einer präzisen thermischen Bearbeitung unterzogen werden. Die mechanische Synergie zwischen einer geschmiedeten Innenstruktur und einer fortschrittlichen Wärmebehandlung bestimmt letztendlich den Lebenszyklus des Teils.
Beim Schmieden wird die innere Kornstruktur so ausgerichtet, dass sie den physischen Konturen folgt. Allerdings bleibt der Stahl unmittelbar nach dem Schmiedevorgang relativ weich. Ohne anschließendes Härten würde sich der Stift aufgrund der ständigen abrasiven Reibung, die durch die Drehbuchsen und das Eindringen von Quarzstaub erzeugt wird, schnell abnutzen. Umgekehrt wird das Metall bei falscher Härtung übermäßig spröde und neigt zum Brechen.
Um diesen Konflikt zu lösen, nutzen Hersteller gezielte Induktionshärtung. Ein hochfrequenter Wechselstrom fließt durch eine Kupferspule, die den Stift umgibt, und erhitzt die Oberfläche schnell auf ihre Austenitisierungstemperatur. Anschließend wird sofort abgeschreckt. Durch diesen lokalen Prozess wird die äußere Schicht in ein hochverschleißfestes martensitisches Gefüge umgewandelt. Hochwertige Stifte verwenden Materialien wie 40Cr oder 42CrMo. Durch Abschrecken und Anlassen erreichen sie eine Kernhärte von HRC 28 bis 32. Durch anschließendes Induktionshärten wird die Oberflächenhärte auf HRC 50 bis 60 erhöht, bei einer Härtetiefe von 1,5 mm bis 3 mm. Währenddessen bleibt der Kern relativ kühl und behält die duktilen, stoßabsorbierenden Eigenschaften, die beim Schmieden entstanden sind.
Hochbeanspruchte Anwendungen, die Premium-Komponenten erfordern
Die theoretischen Vorteile des kontinuierlichen Kornflusses und der lokalen Wärmebehandlung führen direkt zu empirischen Leistungssteigerungen im Feld. Bestimmte Drehpunkte an schweren Maschinen sind so extremen multidirektionalen Kräften ausgesetzt, dass die Verwendung einfacher bearbeiteter oder gegossener Stifte ein inakzeptables technisches Risiko darstellt.
Baggerschaufel und I-Rahmengestänge
Hydraulikbagger sind auf komplexe Verbindungsgeometrien angewiesen, um die Kraft ihrer Hydraulikzylinder zu vervielfachen. Die Stifte, die die Schaufel mit dem I-Rahmen verbinden, dienen als primärer Drehpunkt für diese heftige Kraftübertragung.
Wenn sich die Zähne in festes Gestein bohren, treffen die kinetische Energie des sich bewegenden Auslegers und der hydraulische Druck augenblicklich auf die Löffelbolzen zu. Wenn ein Stift einfach aus Stangenmaterial gefertigt würde, würden die durchtrennten Faserlinien am Radius des Stiftkopfes einen klaren Weg für die Ausbreitung von Ermüdungsrissen bieten. Durch den Einsatz präzisionsgefertigter Komponenten wie z Premium-Baumaschinenstift sorgt dafür, dass der Kornfluss so optimiert ist, dass er diese starken Ausbruchkräfte ohne Scherung bewältigen kann. Diese Strukturdichte ist erforderlich, um enge Maßtoleranzen einzuhalten und vorzeitigen Verschleiß zu verhindern, der die Grabeffizienz beeinträchtigt.
Gelenk- und Hubarme für Radlader
Radlader stellen ganz andere mechanische Herausforderungen dar. Sie sind äußerst mobil und dringen kraftvoll in Lagerbestände aus dichtem Material wie Kies oder gesprengtem Gestein ein. Die Hubarmstifte erfahren eine starke dynamische Belastung, wenn die Maschine in einen Stapel rammt und gleichzeitig die Hubzylinder in Eingriff bringt.
Darüber hinaus ist der kritischste Belastungspunkt an einem Radlader das zentrale Knickgelenk, das die Drehbewegung des Fahrgestells zum Lenken ermöglicht. Diese Gelenkbolzen halten Scherbelastungen durch das belastete vordere Fahrgestell, Torsionsbelastungen durch Lenkzylinder und Biegemomenten durch unebenes Gelände stand. Die Kompression verfeinert die inneren Hohlräume und richtet die Maserung aus, um multidirektionalen Belastungen standzuhalten, sodass das Lader-Chassis keine Kompromisse eingeht.
Umsetzbarer Leitfaden zur Beschaffung kundenspezifischer Stahlstifte
Das Verständnis der metallurgischen Vorteile des Kornflusses ist nur dann sinnvoll, wenn Sie Komponenten mit diesen Eigenschaften effektiv beschaffen können. Der Ersatzteilmarkt für Schwermaschinen ist mit kostengünstigen Ersatzteilen überschwemmt, bei denen die einfache Herstellung Vorrang vor der strukturellen Integrität hat. Um eine maximale Betriebszeit zu gewährleisten, müssen Flottenmanager einen strengen Beschaffungsansatz verfolgen.
Führen Sie zunächst eine forensische Analyse Ihrer aktuellen Fehler durch. Brechen die Stifte in der Mitte, ist entweder der Kern zu spröde oder die Kornstruktur ist durchtrennt. Sie müssen gestauchte oder im Gesenk geschmiedete Stifte mit einem duktilen Kern angeben. Bei schnellem Verschleiß reicht die Oberflächenhärte nicht aus und es ist eine tiefere induktionsgehärtete Einsatzschicht erforderlich.
Stellen Sie bei der Überprüfung eines neuen Lieferanten direkte technische Fragen. Gehen Sie nicht davon aus, dass alle Aftermarket-Stifte gefälscht sind. Fragen Sie, ob sie ihre Kopfstifte direkt aus Stangenmaterial herstellen oder ob sie das Stauchschmieden nutzen. Fordern Sie Materialtestberichte an, um die chemische Zusammensetzung der Stahlcharge zu überprüfen. Überprüfen Sie die Maß- und Materialspezifikationen genau. High-End-Stifte haben eine Durchmessertoleranz von etwa 0,02 mm und eine Oberflächenrauheit von Ra 0,4 bis 0,8.
Durch die Zusammenarbeit mit speziellen Produktionsstätten, die über eigene metallurgische Labore verfügen, wird sichergestellt, dass die von Ihnen installierte Hardware die betrieblichen Anforderungen erfüllt oder übertrifft. Beschaffung Maßgeschneiderte Stahlstifte mit dokumentierter Erfolgsbilanz schützen letztendlich Ihre Investition in Schwermaschinen.
Abschluss
Das Geheimnis einer zuverlässigen Bolzenwelle für Baumaschinen verbirgt sich tief unter ihrer polierten Außenseite. Während maschinell bearbeitete Standardteile auf einem Lagerregal möglicherweise identisch aussehen, bestimmt ihre innere Struktur ihre tatsächliche Leistung im Einsatz. Stauch- und Gesenkschmiedeprozesse sind unbedingt erforderlich, um den kontinuierlichen, ununterbrochenen Kornfluss zu erzeugen, der notwendig ist, um den brutalen, hochbeanspruchten Umgebungen moderner Erdbewegungsstandorte standzuhalten.
Wenn Sie die Zeit investieren, um Premium-Komponenten zu beschaffen, die mit optimalem Kornfluss und fortschrittlicher Induktionshärtung entwickelt wurden, können Sie Tausende von Dollar an Notfallwartungen und katastrophalen Maschinenausfallzeiten einsparen. Lassen Sie nicht zu, dass ein schwacher Drehpunkt Ihre Flotte lahmlegt. Bewerten Sie Ihre Maschinenanforderungen und rüsten Sie auf geschmiedete, induktionsgehärtete Komponenten um. Entdecken Sie den umfassenden Katalog präzisionsgefertigter Stifte bei MAPARTS, um die genaue Passform für Ihre Hochleistungsanwendungen zu finden.
FAQ
Können Sie den Getreidefluss in der Bolzenwelle einer Baumaschine visuell erkennen?
Nicht mit bloßem Auge auf einen fertigen einbaufertigen Stift. Die Außenfläche eines geschmiedeten Stifts wird normalerweise bearbeitet und poliert, um die erforderlichen Maßtoleranzen zu erreichen, wodurch die innere Struktur verborgen bleibt. Der Kornfluss kann nur durch zerstörende Tests in einem metallurgischen Labor visuell bestätigt werden, wo der Stift entlang seiner Längsachse geschnitten, poliert und mit einem chemischen Ätzmittel wie Nitalsäure behandelt wird, um die Richtungsflusslinien sichtbar zu machen.
Ist ein gegossener Stift so stark wie ein geschmiedeter Stift?
Nein, ein Gussstift ist deutlich schwächer. Beim Gießen wird Stahl in einen flüssigen Zustand geschmolzen und in eine Form gegossen, wodurch eine zufällige dendritische Kristallstruktur entsteht, die häufig mikroskopisch kleine Porosität und Schrumpfhohlräume aufweist. Beim Schmieden wird massiver Stahl unter enormem Druck komprimiert, wodurch innere Hohlräume geschlossen und die Kornstruktur richtungsorientiert ausgerichtet werden. Aufgrund dieser anisotropen Natur sind geschmiedete Komponenten bei der Bewältigung gerichteter Scher- und Biegebelastungen deutlich überlegen.
Warum versagen einige kundenspezifische Stahlstifte, selbst wenn sie geschmiedet sind?
Während das Schmieden für die optimale innere Struktur sorgt, kann ein geschmiedeter Stift dennoch versagen, wenn der Hersteller eine für die Anwendung ungeeignete Stahlsorte auswählt, z. B. die Verwendung von kohlenstoffarmem Stahl, wenn eine hochfeste Legierung erforderlich ist. Fehler treten auch dann auf, wenn der Wärmebehandlungsprozess fehlerhaft ist, beispielsweise wenn zu schnell abgeschreckt wird, ohne dass eine ordnungsgemäße Anlassung erfolgt, was zu übermäßiger Sprödigkeit führt. Schließlich führt ein extremer Betriebsmissbrauch, der die technischen Sicherheitsmargen überschreitet, letztendlich zum Ausfall einer Komponente.
Was ist das beste Stahlmaterial für einen Baggerlöffelbolzen?
Während die ideale Wahl von der spezifischen Maschinengröße und der Betriebsumgebung abhängt, gelten legierte Stähle wie 42CrMo und 40Cr als die Goldstandards der Branche. Diese Legierungen mit mittlerem Kohlenstoffgehalt bieten eine außergewöhnliche Ausgewogenheit der Eigenschaften. Wenn sie richtig geschmiedet werden, um einen kontinuierlichen Kornfluss zu gewährleisten, und anschließend induktionsgehärtet werden, bieten sie eine äußerst verschleißfeste Oberfläche und behalten gleichzeitig einen robusten, duktilen Kern bei, der schwere Stoßbelastungen absorbieren kann.
Wie wirkt sich die Induktionshärtungstiefe auf die Lebensdauer der Stiftwelle aus?
Die Tiefe des induktionsgehärteten Einsatzes bestimmt direkt, wie lange der Stift abrasivem Verschleiß standhalten kann, bevor der weichere Kern freigelegt wird. Eine Standardtiefe beträgt typischerweise 1,5 mm bis 3 mm. Wenn die gehärtete Schicht zu flach ist, verschleißt der Stift durch die Reibung an der Buchse vorzeitig. Wenn die gehärtete Schicht zu tief ist, verliert der Stift seinen duktilen Kern, wird übermäßig spröde und neigt bei starker Stoßbelastung stark zum Abbrechen.
Was ist der Unterschied zwischen Stauchschmieden und Gesenkschmieden für Bolzenwellen?
Beim Stauchschmieden wird Druck auf das Ende eines erhitzten Stabs ausgeübt, um Metall zu sammeln und einen Kopf zu formen. Dies macht es zur besseren Wahl für Stifte mit Flansch oder Kopf, da es die Faserlinien sanft in den Kopf hinein auffächert. Beim Gesenkschmieden wird ein Knüppel zwischen zwei kundenspezifischen Gesenken komprimiert, um gleichzeitig die gesamte Form des Stifts zu formen. Bei beiden Methoden wird ein kontinuierlicher Kornfluss gewährleistet, das Stauchschmieden ist jedoch speziell auf Komponenten zugeschnitten, die einen deutlichen Übergang vom Kopf zur Welle erfordern.


