Les engins de terrassement lourds sont quotidiennement confrontés à des forces de cisaillement brutales. Une pelle de 20 tonnes repose entièrement sur ses points de pivotement. L’axe apparemment simple reliant les principales liaisons devient souvent le maillon le plus faible de l’ensemble du système hydraulique. Une défaillance prématurée des broches signifie bien plus que de simples retards frustrants. Cela entraîne des temps d'arrêt coûteux, des dommages aux cylindres secondaires et de graves risques pour la sécurité sur site. De nombreuses défaillances catastrophiques se produisent parce que la structure métallurgique interne a été compromise dans l'usine, bien avant que la pièce n'atteigne le chantier.
Les systèmes hydrauliques modernes génèrent désormais des forces d’arrachement plus élevées que jamais. Par conséquent, les équipementiers s’éloignent de l’usinage traditionnel. Ils exigent des composants dotés de structures de grains internes optimisées pour gérer ces charges dynamiques croissantes. Dans ce guide complet, nous explorerons le concept critique du flux de grains en métallurgie. La manière dont un composant est fabriqué détermine son intégrité structurelle interne. Plus précisément, nous démontrerons comment des processus de forgeage avancés créent un composant durable capable de résister aux environnements extrêmes des applications de terrassement modernes.
Points clés à retenir
- Le flux des grains dicte la résistance : le flux métallurgique continu des grains agit de la même manière que le grain du bois naturel. Il offre une résistance au cisaillement, une résistance à la fatigue et une résistance aux chocs supérieures à celles du métal coupé standard.
- Méthodes de forgeage optimales : Le forgeage bouleversé et le forgeage à matrice fermée sont les méthodes de fabrication les plus efficaces pour façonner une broche tout en préservant son intégrité structurelle interne.
- La vulnérabilité de l'usinage : la fabrication d'une broche à tête uniquement par usinage à partir de barres solides coupe les lignes de grain naturelles. Cela crée des points faibles microscopiques très susceptibles aux ruptures par force de cisaillement.
- Personnalisation stratégique : l' approvisionnement en broches en acier soumises à des processus de forgeage spécifiques et de traitement thermique avancé garantit des tolérances dimensionnelles exactes et une longévité opérationnelle maximale.
Qu’est-ce que le flux de grains dans un arbre à broches de machine de construction ?
Pour vraiment comprendre la durabilité mécanique des composants d’équipement lourd, les ingénieurs doivent d’abord examiner le concept métallurgique de l’écoulement des grains. Lorsque l’acier est initialement coulé en lingots, il forme une structure cristalline dendritique aléatoire. Lorsque cet acier est ensuite laminé ou forgé à haute température, les impuretés internes, les inclusions et les structures cristallines s'étirent et s'alignent dans une direction spécifique. Cet alignement directionnel est connu sous le nom de flux de grains. Visuellement, il ressemble beaucoup au grain longitudinal trouvé dans un morceau de bois.
L'anatomie d'une broche robuste comprend généralement un corps cylindrique se terminant par une tête à bride ou incorporant des rainures de rétention spécifiques. La direction du flux interne des grains par rapport à la charge mécanique appliquée détermine fondamentalement la résistance globale de ce composant. Pour une intégrité structurelle maximale, les lignes de grain doivent suivre continuellement le contour extérieur de la pièce.
Lors de l'évaluation d'un produit fiable axe d'axe des machines de construction , les équipes d'approvisionnement donnent la priorité à cet alignement continu. Si le flux de grains est parallèle à la surface et se courbe naturellement autour des transitions géométriques, la tige atteint des propriétés anisotropes. Par conséquent, sa résistance mécanique est optimisée dans les directions exactes où les contraintes de cisaillement et de flexion sont les plus sévères pendant le fonctionnement.
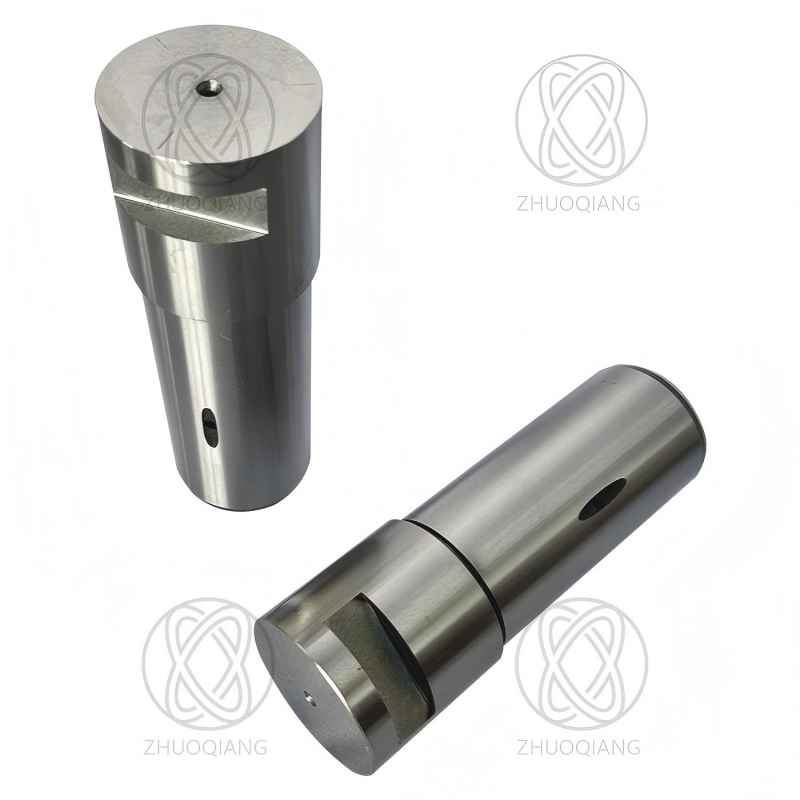
Des méthodes de forgeage qui préservent l’intégrité structurelle interne
Atteindre une structure interne optimale nécessite des techniques de fabrication spécifiques. Toutes les méthodes de formage des métaux ne manipulent pas efficacement le flux des grains. La précision est requise pour maintenir la matrice interne intacte.
Forgeage bouleversé pour les épingles à tête
Le forgeage par refoulement est un processus hautement spécialisé utilisé principalement pour les composants nécessitant une tête de plus grand diamètre sur un arbre de plus petit diamètre. Le processus commence par un chauffage par induction localisé d’une section spécifique d’une tige d’acier. Une fois que le métal atteint sa plage de température de déformation plastique, une immense pression mécanique est appliquée à l’extrémité de la tige le long de son axe longitudinal. Cette pression force le métal chauffé à se rassembler et à se dilater vers l'extérieur dans une cavité de matrice, formant la tête.
Surtout, le forgeage forcé force les lignes de grain internes à se déployer en douceur. Ils épousent exactement la forme de la tête nouvellement formée. Cette transition transparente empêche la formation de remontées de contraintes au niveau du rayon du congé, qui est la jonction critique où la tête rencontre l'arbre. Le résultat est une pièce haut de gamme capable de résister à des charges latérales extrêmes sans se casser.
Forgeage par empreinte fermée
Le forgeage à matrice fermée consiste à comprimer une billette d'acier chauffée entre deux matrices usinées sur mesure contenant le profil négatif de la pièce souhaitée. Lorsque les matrices se ferment sous une immense pression hydraulique, le métal est obligé de remplir entièrement la cavité.
Cette méthode comprime la structure interne du grain, en l'alignant strictement sur les contours extérieurs de la broche. La haute pression affine la granulométrie et augmente considérablement la densité structurelle de l'acier. De plus, le forgeage en matrices fermées est hautement reproductible. Elle produit des pièces robustes avec une précision dimensionnelle exceptionnelle et des propriétés mécaniques uniformes sur de grands lots de production.
Forgeage à matrice ouverte pour composants surdimensionnés
Alors que le forgeage à matrice fermée est idéal pour les tailles standard, le forgeage à matrice ouverte est souvent utilisé pour les broches massives surdimensionnées utilisées dans les excavatrices minières ou les grues de levage lourd. Dans ce processus, le métal chauffé est martelé ou pressé entre des matrices plates qui n'entourent pas complètement le matériau. Même s'il ne permet pas de modeler l'écoulement des grains avec autant de précision que les méthodes de forgeage à matrice fermée, le forgeage à matrice ouverte décompose efficacement les structures coulées, ferme les vides internes et affine le grain pour améliorer la base mécanique des composants à grande échelle.
Usiné ou forgé : analyse des points pivots robustes
La distinction entre la fabrication soustractive et la fabrication formative est essentielle lors de l’ingénierie de points pivots robustes.
Lorsqu'une goupille à tête est fabriquée strictement par usinage CNC à partir d'une grande barre cylindrique, les outils de coupe enlèvent de la matière pour révéler la forme finale. Ce processus soustractif coupe directement les lignes de grain longitudinales naturelles de la barre d'acier laminée. En coupant ces lignes, le processus d'usinage expose les extrémités des joints de grains directement à la surface de la broche.
Ces extrémités de grains exposées agissent comme des élévateurs de contraintes microscopiques. Cette vulnérabilité est particulièrement préjudiciable au point de transition géométrique où le diamètre de la tige augmente pour former la tête. Lorsque de puissantes forces de cisaillement sont appliquées, ces lignes de grains sectionnés offrent un chemin de moindre résistance pour l'initiation et la propagation des microfissures. Le cri aigu de fatigue du métal précède souvent une défaillance soudaine et catastrophique sur le chantier.
Contrairement à l'usinage, le forgeage plie et comprime les lignes de grain pour correspondre à la géométrie du composant. Aucune ligne de grain n'est coupée dans les zones de transition à fortes contraintes. Sourcing des équipes Achats les broches en acier robustes doivent reconnaître cette distinction. Pour les équipements lourds fonctionnant sous des charges dynamiques imprévisibles, cet avantage métallurgique est une exigence stricte pour garantir un cycle de vie sûr.
| Broche |
usinée CNC, matrice |
fermée/goupille forgée bouleversée |
| Flux de grains |
Séparé aux transitions géométriques |
Continu et profilé |
| Résistance au cisaillement |
Résistance du matériau de base |
Fortement optimisé le long de l’axe de charge |
| Résistance à la fatigue |
Faible en raison des joints de grains exposés |
Exceptionnel |
| Résistance aux chocs |
Sujet à une fracture fragile sous le choc |
Absorbe efficacement les charges de choc |
| Meilleure application |
Joints statiques à faible contrainte |
Points pivots dynamiques à haute contrainte |
Pourquoi un flux ininterrompu de grains est essentiel pour les équipements lourds
L’environnement opérationnel des engins de terrassement soumet les points pivots à une matrice complexe de forces physiques. Un flux ininterrompu de grains contrecarre directement ces forces grâce à plusieurs mécanismes métallurgiques distincts.
Résistance au cisaillement supérieure
Les flèches d'excavatrice, les bras de chargeur et les lames de bulldozer appliquent d'immenses forces perpendiculaires directement sur les axes de pivotement. Lorsque le flux de grains est continu et aligné parallèlement à l'axe longitudinal de la broche, les plans cristallographiques à l'intérieur de l'acier sont positionnés dans leur orientation la plus forte contre les forces de coupe transversales. Le flux continu de grains augmente considérablement la résistance ultime au cisaillement du métal, garantissant que la goupille résiste à la déformation même sous une charge utile maximale.
Résistance améliorée à la fatigue
Les équipements de construction sont soumis à des charges cycliques répétitives et continues. Chaque fois qu'un godet d'excavatrice creuse dans un sol compacté et se détache, les broches subissent un cycle brutal de stress et de relaxation. Au fil du temps, ce chargement cyclique provoque une fatigue du métal. Les fissures microscopiques se forment généralement au niveau des imperfections de surface ou des joints de grains sectionnés. Étant donné que les broches forgées possèdent un flux de grains continu parallèle à la surface extérieure, il y a beaucoup moins de joints de grains exposés. Cette harmonie structurelle retarde considérablement l’amorçage des fissures et ralentit leur propagation.
Résistance maximale aux chocs
Les charges de choc sont une réalité quotidienne sur les chantiers. Lorsqu’un godet de machine heurte violemment un substrat rocheux solide, le transfert soudain d’énergie cinétique est massif. La capacité d’une épingle à absorber ces impacts soudains sans se briser est connue sous le nom de résistance aux chocs. L'acier présente une résistance aux chocs beaucoup plus élevée dans le sens longitudinal de l'écoulement de ses grains. En préservant cet écoulement grâce au forgeage, la goupille conserve la ductilité nécessaire pour absorber l'énergie des chocs sans subir de fracture fragile.
Combiner le flux de grains avec un traitement thermique avancé
Obtenir un flux ininterrompu de grains grâce au forgeage n’est que l’étape fondamentale de la fabrication d’un point pivot fiable. Pour produire un composant véritablement haut de gamme, l’acier forgé doit subir un traitement thermique précis. La synergie mécanique entre une structure interne forgée et un traitement thermique avancé est ce qui détermine finalement le cycle de vie de la pièce.
Le forgeage aligne la structure interne du grain pour suivre les contours physiques. Cependant, l’acier reste relativement mou immédiatement après le processus de forgeage. Sans durcissement ultérieur, la goupille s'userait rapidement à cause du frottement abrasif constant généré par les bagues pivotantes et l'infiltration de poussière de silice. À l’inverse, s’il n’est pas durci correctement, le métal devient trop cassant et sujet à la casse.
Pour résoudre ce conflit, les fabricants ont recours au durcissement par induction ciblé. Un courant électrique alternatif à haute fréquence traverse une bobine de cuivre entourant la broche, chauffant rapidement la surface jusqu'à sa température austénitisante. Elle est ensuite immédiatement éteinte. Ce processus localisé transforme la couche externe en une structure martensitique hautement résistante à l'usure. Les épingles de haute qualité utilisent des matériaux comme le 40Cr ou le 42CrMo. Ils subissent une trempe et un revenu pour atteindre une dureté à cœur de HRC 28 à 32. Le durcissement par induction ultérieur pousse la dureté de surface à HRC 50 à 60, avec une profondeur de durcissement de 1,5 mm à 3 mm. Pendant ce temps, le noyau reste relativement froid, conservant les propriétés ductiles d’absorption des chocs établies lors du forgeage.
Applications à haute contrainte exigeant des composants haut de gamme
Les avantages théoriques du flux continu de grains et du traitement thermique localisé se traduisent directement par des gains de performances empiriques sur le terrain. Certains points de pivotement des machines lourdes sont soumis à des forces multidirectionnelles si extrêmes que l'utilisation de goupilles usinées ou coulées de base constitue un risque technique inacceptable.
Godet d'excavatrice et liaisons à cadre en I
Les pelles hydrauliques s'appuient sur des géométries de liaison complexes pour multiplier la force de leurs vérins hydrauliques. Les broches reliant le godet au cadre en I servent de point d'appui principal pour ce transfert de force violent.
Lorsque les dents mordent dans la roche solide, l'énergie cinétique de la flèche en mouvement et la pression hydraulique convergent instantanément vers les axes du godet. Si une goupille était simplement usinée à partir de barres, les lignes de grain coupées au niveau du rayon de la tête de la goupille fourniraient un chemin clair pour la propagation des fissures de fatigue. Utilisant des composants conçus avec précision comme un La goupille de machinerie de construction haut de gamme garantit que le flux de grains est optimisé pour gérer ces forces d'arrachement sévères sans cisaillement. Cette densité structurelle est nécessaire pour maintenir des tolérances dimensionnelles serrées, empêchant ainsi l'usure prématurée qui détruit l'efficacité de l'excavation.
Articulation et bras de levage pour chargeuse sur pneus
Les chargeuses sur pneus présentent un ensemble de défis mécaniques nettement différents. Très mobiles, ils pénètrent avec force dans les stocks de matériaux denses comme le gravier ou la roche dynamitée. Les axes des bras de levage subissent une charge dynamique importante lorsque la machine s'enfonce dans un tas et engage simultanément les vérins de levage.
De plus, le point de contrainte le plus critique sur une chargeuse sur pneus est l'articulation centrale, qui permet au châssis de pivoter pour la direction. Ces axes d'articulation supportent les contraintes de cisaillement du châssis avant chargé, les contraintes de torsion des vérins de direction et les moments de flexion dus à un terrain irrégulier. La compression affine les vides internes et aligne le grain pour gérer les contraintes multidirectionnelles, préservant ainsi le châssis de la chargeuse sans compromis.
Guide pratique pour l'approvisionnement en broches en acier personnalisées
Comprendre les avantages métallurgiques du flux de grains n'est utile que si vous pouvez vous procurer efficacement des composants possédant ces caractéristiques. Le marché secondaire des équipements lourds est inondé de pièces de rechange à faible coût qui privilégient la facilité de fabrication plutôt que l’intégrité structurelle. Pour garantir une disponibilité maximale, les gestionnaires de flotte doivent adopter une approche d'approvisionnement rigoureuse.
Tout d’abord, effectuez une analyse médico-légale de vos échecs actuels. Si les broches se cassent en deux, le noyau est soit trop cassant, soit la structure du grain est sectionnée. Vous devez spécifier des broches forgées bouleversées ou fermées avec une âme ductile. S'ils s'usent rapidement, la dureté de la surface est insuffisante, ce qui nécessite un boîtier trempé par induction plus profond.
Lorsque vous sélectionnez un nouveau fournisseur, posez des questions techniques directes. Ne présumez pas que toutes les broches du marché secondaire sont forgées. Demandez-leur s'ils usinent leurs épingles à tête directement à partir de barres ou s'ils utilisent un forgeage bouleversé. Demandez des rapports d’essais de matériaux pour vérifier la composition chimique du lot d’acier. Vérifiez attentivement les spécifications dimensionnelles et matérielles. Les broches haut de gamme maintiennent une tolérance de diamètre d'environ 0,02 mm et une rugosité de surface de Ra 0,4 à 0,8.
Un partenariat avec des installations de fabrication dédiées possédant des laboratoires métallurgiques internes garantit que le matériel que vous installez répondra ou dépassera les exigences opérationnelles. Approvisionnement des broches en acier personnalisées avec des antécédents documentés protègent en fin de compte votre investissement en équipement lourd.
Conclusion
Le secret d’un arbre à broches fiable pour engins de construction est caché profondément sous son extérieur poli. Même si les pièces usinées standard peuvent paraître identiques sur les étagères d'un entrepôt, leur structure interne dicte leur véritable performance sur le terrain. Les processus de forgeage à matrice fermée et bouleversée sont absolument essentiels pour créer le flux continu et ininterrompu de grains nécessaire pour survivre aux environnements brutaux et soumis à de fortes contraintes des chantiers de terrassement modernes.
Investir du temps pour s'approvisionner en composants haut de gamme conçus avec un flux de grain optimal et un durcissement par induction avancé permet d'économiser des milliers de dollars en maintenance d'urgence et en temps d'arrêt catastrophique des machines. Ne laissez pas un point pivot faible paralyser votre flotte. Évaluez les besoins de vos machines et passez à des composants forgés durcis par induction. Explorez le catalogue complet de broches de précision chez MAPARTS pour trouver l'ajustement exact pour vos applications intensives.
FAQ
Pouvez-vous voir visuellement le flux des grains dans l’arbre d’axe d’une machine de construction ?
Pas à l’œil nu sur une broche finie et prête à installer. La surface extérieure d'une goupille forgée est généralement usinée et polie pour atteindre les tolérances dimensionnelles requises, ce qui masque la structure interne. L'écoulement des grains ne peut être confirmé visuellement que par des tests destructifs dans un laboratoire métallurgique, où la goupille est coupée le long de son axe longitudinal, polie et traitée avec un agent chimique tel que l'acide nital pour révéler les lignes d'écoulement directionnelles.
Une épingle coulée est-elle aussi solide qu’une épingle forgée ?
Non, une épingle moulée est nettement plus faible. Le moulage consiste à faire fondre l'acier à l'état liquide et à le verser dans un moule, ce qui donne lieu à une structure cristalline dendritique aléatoire qui contient souvent une porosité microscopique et des vides de retrait. Le forgeage comprime l'acier solide sous une immense pression, fermant les vides internes et alignant la structure du grain dans la direction. Cette nature anisotrope rend les composants forgés largement supérieurs dans la gestion des charges de cisaillement et de flexion directionnelles.
Pourquoi certaines broches en acier personnalisées échouent-elles même si elles sont forgées ?
Bien que le forgeage fournisse une structure interne optimale, une goupille forgée peut toujours échouer si le fabricant sélectionne une qualité d'acier inappropriée pour l'application, par exemple en utilisant un acier à faible teneur en carbone lorsqu'un alliage à haute résistance est requis. Des échecs se produisent également si le processus de traitement thermique est défectueux, comme une trempe trop rapide sans revenu approprié, ce qui entraîne une fragilité excessive. Enfin, des abus opérationnels extrêmes dépassant les marges de sécurité techniques finiront par entraîner la défaillance de n'importe quel composant.
Quel est le meilleur matériau en acier pour un axe de godet d’excavatrice ?
Même si le choix idéal dépend de la taille spécifique de la machine et de l'environnement d'exploitation, les aciers alliés comme le 42CrMo et le 40Cr sont considérés comme les références de l'industrie. Ces alliages à moyenne teneur en carbone offrent un équilibre exceptionnel de propriétés. Lorsqu'ils sont correctement forgés pour établir un écoulement continu des grains et ensuite durcis par induction, ils offrent une surface hautement résistante à l'usure tout en conservant un noyau ductile résistant, capable d'absorber des charges de choc sévères.
Comment la profondeur de trempe par induction affecte-t-elle la durée de vie de l’arbre de la goupille ?
La profondeur du boîtier trempé par induction détermine directement la durée pendant laquelle la broche peut résister à l'usure abrasive avant que le noyau le plus mou ne soit exposé. Une profondeur standard est généralement de 1,5 mm à 3 mm. Si la couche durcie est trop superficielle, la goupille s'usera prématurément à cause du frottement contre la bague. Si la couche durcie est trop profonde, la goupille perd son noyau ductile, devenant trop cassante et très susceptible de se briser sous de fortes charges de choc.
Quelle est la différence entre le forgeage refoulé et le forgeage à matrice fermée pour les arbres à broches ?
Le forgeage bouleversé applique une pression à l'extrémité d'une tige chauffée pour rassembler le métal et former une tête, ce qui en fait le choix supérieur pour les broches à bride ou à tête, car il ventile les lignes de grain en douceur dans la tête. Le forgeage en matrice fermée comprime une billette entre deux matrices personnalisées pour former simultanément la forme complète de la goupille. Les deux méthodes préservent le flux continu des grains, mais le forgeage refoulé est spécifiquement adapté aux composants nécessitant une transition distincte entre la tête et l'arbre.


