Тяжелое землеройное оборудование ежедневно сталкивается с жестокими сдвиговыми нагрузками. 20-тонный экскаватор полностью полагается на свои точки поворота. Казалось бы, простой штифтовый вал, соединяющий основные звенья, часто становится самым слабым звеном во всей гидравлической системе. Преждевременный выход из строя контакта означает нечто большее, чем просто неприятные задержки. Это приводит к дорогостоящим простоям, повреждению вторичного цилиндра и серьезной угрозе безопасности на объекте. Многие катастрофические отказы происходят из-за того, что внутренняя металлургическая конструкция была нарушена в заводских цехах задолго до того, как деталь достигла рабочей площадки.
Современные гидравлические системы теперь обеспечивают более высокие силы отрыва, чем когда-либо прежде. Следовательно, производители оборудования отходят от традиционной обработки. Им требуются компоненты с оптимизированной внутренней структурой, способной выдерживать возрастающие динамические нагрузки. В этом подробном руководстве мы рассмотрим важнейшую концепцию потока зерна в металлургии. Способ изготовления компонента определяет его внутреннюю структурную целостность. В частности, мы продемонстрируем, как передовые процессы ковки создают долговечный компонент, способный выдерживать экстремальные условия современной землеройной техники.
Ключевые выводы
- Поток зерна определяет прочность: Непрерывный поток металлургического зерна действует аналогично зерну в натуральной древесине. Он обеспечивает превосходную прочность на сдвиг, усталостную прочность и ударную вязкость по сравнению со стандартным резанным металлом.
- Оптимальные методы ковки. Ковка с высадкой и ковка в закрытых штампах являются наиболее эффективными методами производства для придания формы штифту с сохранением его внутренней структурной целостности.
- Уязвимость обработки: изготовление штифта с головкой путем механической обработки из цельного прутка нарушает естественные линии текстуры. Это создает микроскопические слабые места, которые очень чувствительны к сбоям в работе при сдвиговой силе.
- Стратегическая индивидуализация: использование стальных штифтов, прошедших специальные процессы ковки и передовой термообработки, обеспечивает точные допуски по размерам и максимальную эксплуатационную долговечность.
Что такое поток зерна в штифте строительной техники?
Чтобы по-настоящему понять механическую долговечность компонентов тяжелого оборудования, инженеры должны сначала изучить металлургическую концепцию потока зерна. Когда сталь первоначально отливают в слитки, она образует случайную дендритную кристаллическую структуру. Поскольку эту сталь впоследствии прокатывают или куют при высоких температурах, внутренние примеси, включения и кристаллические структуры растягиваются и выравниваются в определенном направлении. Такое направленное выравнивание известно как поток зерна. Визуально он очень напоминает продольное волокно куска дерева.
Анатомия штифта для тяжелых условий эксплуатации обычно представляет собой цилиндрический корпус, заканчивающийся фланцевой головкой или имеющими специальные удерживающие канавки. Направление внутреннего потока зерна относительно приложенной механической нагрузки в основном определяет общую прочность этого компонента. Для максимальной структурной целостности линии текстуры должны непрерывно повторять внешний контур детали.
При оценке надежного штифтовый вал строительной техники , команды по закупкам отдают приоритет этому непрерывному выравниванию. Если поток зерен проходит параллельно поверхности и естественным образом огибает геометрические переходы, штифт приобретает анизотропные свойства. Следовательно, его механическая прочность оптимизируется именно в тех направлениях, где напряжения сдвига и изгиба наиболее велики во время работы.
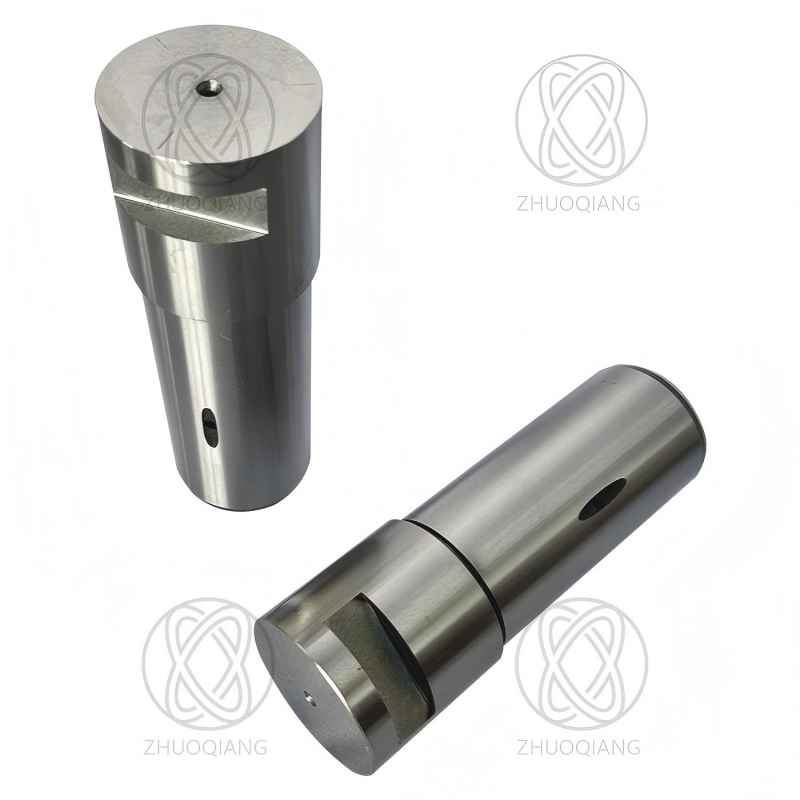
Методы ковки, сохраняющие внутреннюю структурную целостность
Достижение оптимальной внутренней структуры требует особых технологий производства. Не все методы обработки металлов давлением эффективно управляют потоком зерна. Требуется точность, чтобы внутренняя матрица оставалась целой.
Расстроенная поковка для штифтов с головкой
Ковка с высадкой — это узкоспециализированный процесс, используемый в основном для компонентов, требующих головки большего диаметра на валу меньшего диаметра. Процесс начинается с локализованного индукционного нагрева определенного участка стального стержня. Как только металл достигает диапазона температур пластической деформации, к концу стержня вдоль его продольной оси прикладывается огромное механическое давление. Это давление заставляет нагретый металл собираться и расширяться наружу в полость матрицы, образуя головку.
Важно отметить, что высаженная ковка заставляет внутренние линии зерен плавно расходиться. Они повторяют точную форму вновь сформированной головы. Этот плавный переход предотвращает образование концентраторов напряжений на радиусе скругления, которое является критическим соединением, где головка соединяется с валом. В результате получается деталь премиум-класса, способная выдерживать экстремальные боковые нагрузки без разрушения.
Ковка с закрытыми штампами
Ковка в закрытом штампе включает сжатие нагретой стальной заготовки между двумя изготовленными по индивидуальному заказу штампами, содержащими отрицательный профиль желаемой детали. Поскольку штампы закрываются под огромным гидравлическим давлением, металл вынужден полностью заполнить полость.
Этот метод сжимает внутреннюю структуру зерен, строго выравнивая ее по внешним контурам штифта. Высокое давление измельчает размер зерна и значительно увеличивает структурную плотность стали. Кроме того, ковка в штампах отличается высокой повторяемостью. Он производит детали для тяжелых условий эксплуатации с исключительной точностью размеров и одинаковыми механическими свойствами при больших производственных партиях.
Ковка в открытых штампах для крупногабаритных компонентов
В то время как ковка в закрытых штампах идеально подходит для стандартных размеров, ковка в открытых штампах часто используется для изготовления массивных штифтов негабаритных размеров, используемых в карьерных экскаваторах или тяжелых кранах. В этом процессе нагретый металл забивают или прессуют между плоскими штампами, которые не полностью охватывают материал. Несмотря на то, что ковка в открытом штампе не формирует контур зерна так точно, как при использовании методов с закрытыми штампами, она по-прежнему эффективно разрушает литые конструкции, закрывает внутренние пустоты и измельчает зерно, чтобы улучшить механическую основу крупногабаритных компонентов.
Механическая обработка против кованой: анализ опорных точек для тяжелых условий эксплуатации
Различие между субтрактивным и формирующим производством имеет решающее значение при проектировании тяжелых опорных точек.
Когда штифт с головкой изготавливается строго на станке с ЧПУ из большого цилиндрического прутка, режущие инструменты удаляют материал, чтобы обнажить окончательную форму. Этот субтрактивный процесс по сути разрезает естественные продольные линии зерен прокатанного стального прутка. Разрезая эти линии, в процессе обработки концы границ зерен обнажаются непосредственно на поверхности штифта.
Эти открытые концы зерен действуют как микроскопические усилители напряжений. Эта уязвимость особенно опасна в точке геометрического перехода, где диаметр вала увеличивается, образуя головку. Когда применяются мощные сдвиговые усилия, эти разорванные линии зерен обеспечивают путь наименьшего сопротивления для возникновения и распространения микротрещин. Резкий визг усталости металла часто предшествует внезапному катастрофическому сбою на рабочей площадке.
В отличие от механической обработки, ковка изгибает и сжимает линии зерен, чтобы они соответствовали геометрии детали. В переходных зонах высоких напряжений линии зерен не разрываются. Подбор команды по закупкам сверхпрочные стальные штифты должны учитывать это различие. Для тяжелого оборудования, работающего в условиях непредсказуемых динамических нагрузок, это металлургическое преимущество является строгим требованием для достижения безопасного жизненного цикла.
| Характеристика: |
Штифт, обработанный на станке с ЧПУ. |
Закрытый / высаженный кованый штифт. |
| Поток зерна |
Разрезано на геометрических переходах |
Непрерывный и контурный |
| Прочность на сдвиг |
Базовая прочность материала |
Высокая оптимизация по оси нагрузки |
| Усталостная устойчивость |
Низкий из-за открытых границ зерен |
Исключительный |
| Ударная вязкость |
Склонен к хрупкому разрушению при ударе |
Эффективно поглощает ударные нагрузки |
| Лучшее приложение |
Статические соединения с низким напряжением |
Динамические точки поворота, подвергающиеся высоким нагрузкам |
Почему бесперебойный поток зерна имеет решающее значение для тяжелого оборудования
Условия эксплуатации землеройных машин подчиняют точки поворота сложной матрице физических сил. Непрерывный поток зерна напрямую противодействует этим силам посредством нескольких различных металлургических механизмов.
Превосходная прочность на сдвиг
Стрелы экскаватора, стрелы погрузчика и отвалы оказывают огромное перпендикулярное воздействие непосредственно на шарнирные пальцы. Когда поток зерен непрерывен и ориентирован параллельно продольной оси штифта, кристаллографические плоскости внутри стали располагаются в наиболее сильной ориентации против поперечных сил резания. Непрерывный поток зерен значительно увеличивает предел прочности металла на сдвиг, обеспечивая устойчивость штифта к деформации даже при максимальной полезной нагрузке.
Повышенная устойчивость к усталости
Строительное оборудование подвергается постоянным повторяющимся циклическим нагрузкам. Каждый раз, когда ковш экскаватора закапывается в уплотненную почву и освобождается, пальцы испытывают жестокий цикл напряжения и расслабления. Со временем такая циклическая нагрузка вызывает усталость металла. Микроскопические трещины обычно возникают на поверхностных дефектах или разорванных границах зерен. Поскольку кованые штифты имеют непрерывный поток зерен, идущий параллельно внешней поверхности, открытых границ зерен гораздо меньше. Эта структурная гармония значительно задерживает возникновение трещин и замедляет их распространение.
Максимальная ударная вязкость
Ударные нагрузки — повседневная реальность на рабочих местах. Когда ковш машины резко ударяется о твердую породу, внезапная передача кинетической энергии становится огромной. Способность булавки поглощать внезапные удары без разрушения называется ударной вязкостью. Сталь демонстрирует гораздо более высокую ударную вязкость в продольном направлении потока зерен. Сохраняя это течение при ковке, штифт сохраняет пластичность, необходимую для поглощения энергии удара, не подвергаясь хрупкому разрушению.
Сочетание потока зерна с усовершенствованной термообработкой
Достижение бесперебойного потока зерна посредством ковки — это лишь основополагающий шаг в изготовлении надежной точки поворота. Для производства компонентов действительно премиум-класса кованая сталь должна пройти точную термическую обработку. Механическая синергия между кованой внутренней структурой и передовой термообработкой — это то, что в конечном итоге определяет жизненный цикл детали.
Ковка выравнивает внутреннюю структуру зерен по физическим контурам. Однако сталь остается относительно мягкой сразу после процесса ковки. Без последующей закалки штифт быстро изнашивается из-за постоянного абразивного трения, создаваемого поворотными втулками и проникновением кварцевой пыли. И наоборот, при неправильной закалке металл становится слишком хрупким и склонным к растрескиванию.
Чтобы решить этот конфликт, производители используют целенаправленную индукционную закалку. Переменный высокочастотный электрический ток проходит через медную катушку, окружающую штифт, быстро нагревая поверхность до температуры аустенизации. Затем оно немедленно гасится. Этот локализованный процесс превращает внешний слой в мартенситную структуру с высокой износостойкостью. В высококачественных штифтах используются такие материалы, как 40Cr или 42CrMo. Они подвергаются закалке и отпуску для достижения твердости сердцевины от 28 до 32 HRC. Последующая индукционная закалка увеличивает твердость поверхности до 50–60 HRC с глубиной закалки от 1,5 до 3 мм. При этом сердечник остается относительно холодным, сохраняя пластичные ударопоглощающие свойства, установленные при ковке.
Приложения с высокими нагрузками, требующие компонентов премиум-класса
Теоретические преимущества непрерывного потока зерна и локализованной термообработки напрямую приводят к эмпирическому повышению производительности в полевых условиях. Определенные точки поворота тяжелой техники подвергаются таким экстремальным разнонаправленным силам, что использование обычных обработанных или литых штифтов представляет собой неприемлемый инженерный риск.
Ковш экскаватора и I-образные рычажные соединения
Гидравлические экскаваторы используют сложную геометрию рычагов для увеличения силы гидравлических цилиндров. Штифты, соединяющие ковш с I-образной рамой, служат основной точкой опоры для этой сильной передачи силы.
Когда зубья вгрызаются в твердую породу, кинетическая энергия движущейся стрелы и гидравлическое давление мгновенно сходятся на пальцах ковша. Если бы штифт был просто выточен из прутка, линии разрезанной текстуры по радиусу головки штифта обеспечили бы свободный путь для распространения усталостных трещин. Использование прецизионных компонентов, таких как Штифт строительной техники премиум-класса обеспечивает оптимизацию потока зерна для выдерживания таких серьезных усилий отрыва без сдвига. Такая структурная плотность необходима для соблюдения жестких допусков на размеры и предотвращения преждевременного износа, снижающего эффективность копания.
Шарнирное сочленение и подъемные рычаги колесного погрузчика
Колесные погрузчики представляют собой совершенно другой набор механических проблем. Обладая высокой мобильностью, они с силой врезаются в отвалы плотных материалов, таких как гравий или взорванная скала. Штифты подъемного рычага испытывают серьезную динамическую нагрузку, когда машина врезается в сваю и одновременно задействует подъемные цилиндры.
Кроме того, наиболее критической точкой нагрузки на колесном погрузчике является центральный шарнир, который позволяет шасси поворачиваться при повороте. Эти шарнирные пальцы выдерживают напряжение сдвига от нагруженного переднего шасси, скручивающее напряжение от цилиндров рулевого управления и изгибающие моменты от неровной местности. Сжатие очищает внутренние пустоты и выравнивает структуру зерна, чтобы выдерживать разнонаправленные нагрузки, сохраняя шасси погрузчика бескомпромиссным.
Практическое руководство по поиску нестандартных стальных штифтов
Понимание металлургических преимуществ зернового потока полезно только в том случае, если вы можете эффективно получать компоненты, обладающие этими характеристиками. Рынок послепродажного обслуживания тяжелого оборудования переполнен недорогими запасными частями, в которых простота производства отдается предпочтение структурной целостности. Чтобы обеспечить максимальное время безотказной работы, менеджеры автопарков должны применять строгий подход к подбору поставщиков.
Во-первых, проведите судебно-медицинский анализ ваших текущих неудач. Если штифты ломаются пополам, значит, сердечник либо слишком хрупкий, либо структура зерен нарушена. Вам необходимо указать высаженные или кованые штифты с пластичным сердечником. Если они быстро изнашиваются, твердость поверхности недостаточна, что требует более глубокой индукционной закалки.
При проверке нового поставщика задавайте прямые технические вопросы. Не думайте, что все штифты вторичного рынка кованые. Спросите, обрабатывают ли они штифты с головками непосредственно из прутка или используют высадочную ковку. Запросите отчеты об испытаниях материалов для проверки химического состава партии стали. Внимательно проверьте размеры и характеристики материала. Высококачественные штифты имеют допуск на диаметр примерно 0,02 мм и шероховатость поверхности Ra от 0,4 до 0,8.
Сотрудничество со специализированными производственными предприятиями, имеющими собственные металлургические лаборатории, гарантирует, что устанавливаемое вами оборудование будет соответствовать эксплуатационным требованиям или превосходить их. Поиск Изготовленные на заказ стальные штифты с документально подтвержденной репутацией в конечном итоге защитят ваши инвестиции в тяжелое оборудование.
Заключение
Секрет надежного штифта строительной техники скрыт глубоко под его полированной поверхностью. Хотя стандартные обработанные детали могут выглядеть одинаково на полке склада, их внутренняя структура определяет их истинную эффективность в полевых условиях. Процессы высадки и штамповки в закрытых штампах абсолютно необходимы для создания непрерывного непрерывного потока зерна, необходимого для выживания в суровых условиях высоких напряжений на современных землеройных площадках.
Потратив время на поиск компонентов премиум-класса, обеспечивающих оптимальный поток зерна и улучшенную индукционную закалку, вы экономите тысячи долларов на аварийном обслуживании и катастрофических простоях машин. Не позволяйте слабой точке поворота парализовать ваш флот. Оцените потребности вашего оборудования и перейдите на кованые компоненты, подвергнутые индукционной закалке. Изучите полный каталог прецизионных штифтов на сайте MAPARTS, чтобы найти то, что идеально подходит для ваших тяжелых условий эксплуатации.
Часто задаваемые вопросы
Можете ли вы визуально увидеть поток зерна в валу цапфы строительной техники?
Не невооруженным глазом на готовом, готовом к установке штифте. Внешняя поверхность кованого штифта обычно подвергается механической обработке и полируется для достижения требуемых допусков на размеры, что скрывает внутреннюю структуру. Поток зерна можно подтвердить только визуально посредством разрушающего испытания в металлургической лаборатории, где штифт разрезается вдоль его продольной оси, полируется и обрабатывается химическим травителем, таким как ниталовая кислота, чтобы выявить линии направленного потока.
Литой штифт так же прочен, как кованый?
Нет, литой штифт значительно слабее. Литье включает плавление стали в жидкое состояние и заливку ее в форму, в результате чего образуется случайная дендритная кристаллическая структура, которая часто содержит микроскопическую пористость и усадочные пустоты. Ковка сжимает твердую сталь под огромным давлением, закрывая внутренние пустоты и выравнивая структуру зерен по направлению. Эта анизотропная природа делает кованые компоненты значительно превосходящими в выдерживании направленных сдвигающих и изгибающих нагрузок.
Почему некоторые нестандартные стальные штифты выходят из строя, даже если они кованые?
Хотя ковка обеспечивает оптимальную внутреннюю структуру, кованый штифт все равно может выйти из строя, если производитель выберет неподходящую марку стали для данного применения, например, использование низкоуглеродистой стали там, где требуется высокопрочный сплав. Неисправности также возникают в случае неправильного процесса термообработки, например, слишком быстрой закалки без надлежащего отпуска, что приводит к чрезмерной хрупкости. Наконец, крайние эксплуатационные нарушения, превышающие расчетные пределы безопасности, в конечном итоге приведут к выходу из строя любого компонента.
Какой стальной материал лучше всего подходит для пальца ковша экскаватора?
Хотя идеальный выбор зависит от конкретного размера машины и условий эксплуатации, легированные стали, такие как 42CrMo и 40Cr, считаются золотыми стандартами в отрасли. Эти среднеуглеродистые сплавы обладают исключительным балансом свойств. При правильной ковке для обеспечения непрерывного потока зерна и последующей индукционной закалке они обеспечивают очень износостойкую поверхность, сохраняя при этом прочную пластичную сердцевину, способную поглощать серьезные ударные нагрузки.
Как глубина индукционной закалки влияет на срок службы штифта?
Глубина корпуса индукционной закалки напрямую определяет, как долго штифт сможет противостоять абразивному износу, прежде чем обнажится более мягкий сердечник. Стандартная глубина обычно составляет от 1,5 до 3 мм. Если закаленный слой слишком мелкий, штифт преждевременно изнашивается из-за трения о втулку. Если закаленный слой слишком глубокий, штифт теряет пластичный сердечник, становится слишком хрупким и очень восприимчивым к разрушению при тяжелых ударных нагрузках.
В чем разница между ковкой с высадкой и ковкой в закрытых штампах для штифтов?
Выпрямленная ковка оказывает давление на конец нагретого стержня, чтобы собрать металл и сформировать головку, что делает ее лучшим выбором для штифтов с фланцами или головками, поскольку при этом линии зерен плавно входят в головку. При ковке в закрытом штампе заготовка сжимается между двумя специальными штампами, чтобы одновременно сформировать всю форму штифта. Оба метода сохраняют непрерывный поток зерна, но высадка специально разработана для компонентов, требующих четкого перехода между головкой и валом.


