Los equipos pesados de movimiento de tierras se enfrentan a diario a fuerzas de corte brutales. Una excavadora de 20 toneladas depende exclusivamente de sus puntos de pivote. El eje de pasador aparentemente simple que conecta los varillajes principales a menudo se convierte en el eslabón más débil de todo el sistema hidráulico. La falla prematura del pin significa más que simples retrasos frustrantes. Provoca costosos tiempos de inactividad, daños en los cilindros secundarios y graves riesgos de seguridad en el sitio. Muchas fallas catastróficas ocurren porque la estructura metalúrgica interna quedó comprometida en la fábrica, mucho antes de que la pieza llegara al lugar de trabajo.
Los sistemas hidráulicos modernos ahora generan mayores fuerzas de arranque que nunca. En consecuencia, los fabricantes de equipos se están alejando del mecanizado tradicional. Exigen componentes con estructuras de grano internas optimizadas para manejar estas cargas dinámicas en aumento. En esta guía completa, exploraremos el concepto crítico de flujo de granos en metalurgia. La forma en que se fabrica un componente dicta su integridad estructural interna. Específicamente, demostraremos cómo los procesos de forjado avanzados crean un componente duradero capaz de soportar los entornos extremos de las aplicaciones modernas de movimiento de tierras.
Conclusiones clave
- El flujo de grano dicta la resistencia: el flujo de grano metalúrgico continuo actúa de manera similar al grano de la madera natural. Proporciona resistencia al corte, resistencia a la fatiga y tenacidad al impacto superiores en comparación con el metal cortado estándar.
- Métodos óptimos de forjado: el forjado recalcado y el forjado con matriz cerrada son los métodos de fabricación más eficaces para dar forma a un pasador y al mismo tiempo preservar su integridad estructural interna.
- La vulnerabilidad del mecanizado: la fabricación de un pasador con cabeza únicamente mediante mecanizado a partir de barras sólidas corta las líneas naturales de la veta. Esto crea puntos débiles microscópicos altamente susceptibles a fallas por fuerza de corte.
- Personalización estratégica: el abastecimiento de pasadores de acero que se someten a procesos específicos de forjado y tratamiento térmico avanzado garantiza tolerancias dimensionales exactas y una máxima longevidad operativa.
¿Qué es el flujo de grano en el eje del pasador de una maquinaria de construcción?
Para comprender verdaderamente la durabilidad mecánica de los componentes de equipos pesados, los ingenieros deben examinar primero el concepto metalúrgico de flujo de granos. Cuando el acero se funde inicialmente en lingotes, forma una estructura cristalina dendrítica aleatoria. A medida que este acero se lamina o se forja posteriormente a altas temperaturas, las impurezas internas, las inclusiones y las estructuras cristalinas se estiran y alinean en una dirección específica. Esta alineación direccional se conoce como flujo de grano. Visualmente, se parece mucho a la veta longitudinal que se encuentra en un trozo de madera.
La anatomía de un pasador de alta resistencia suele presentar un cuerpo cilíndrico que termina en una cabeza con brida o que incorpora ranuras de retención específicas. La dirección del flujo interno del grano en relación con la carga mecánica aplicada dicta fundamentalmente la resistencia general de este componente. Para una máxima integridad estructural, las líneas de veta deben seguir continuamente el contorno exterior de la pieza.
Al evaluar un confiable Eje del pasador de maquinaria de construcción , los equipos de adquisiciones priorizan esta alineación continua. Si el flujo de grano discurre paralelo a la superficie y se curva naturalmente alrededor de las transiciones geométricas, el pasador adquiere propiedades anisotrópicas. En consecuencia, su resistencia mecánica se optimiza en las direcciones exactas donde las tensiones de corte y flexión son más severas durante la operación.
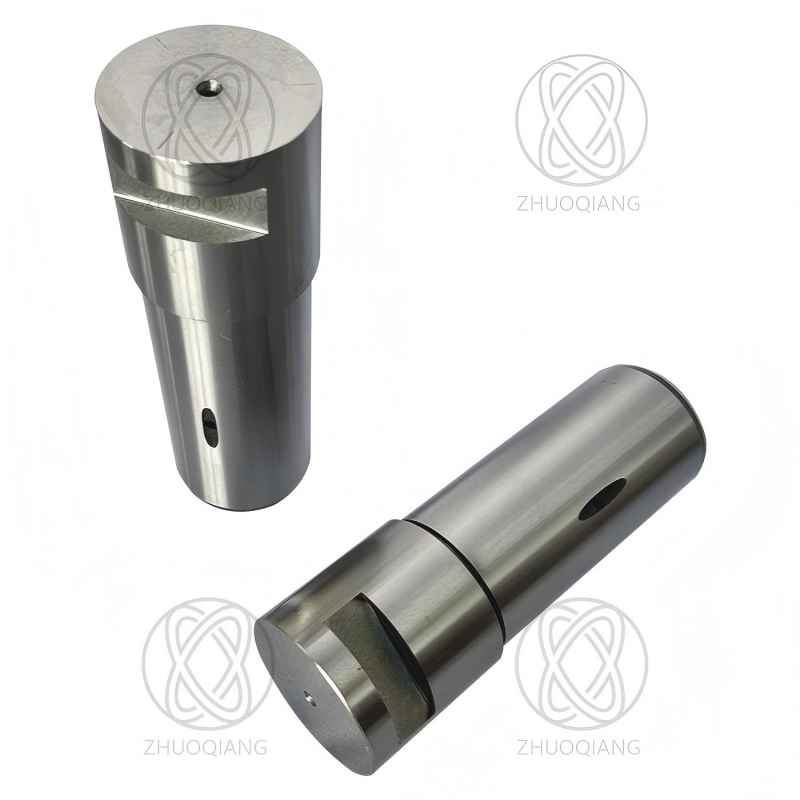
Métodos de forja que preservan la integridad estructural interna
Lograr una estructura interna óptima requiere técnicas de fabricación específicas. No todos los métodos de conformado de metales manipulan el flujo de grano de manera efectiva. Se requiere precisión para mantener intacta la matriz interna.
Forja alterada para pasadores con cabeza
La forja recalcada es un proceso altamente especializado que se utiliza principalmente para componentes que requieren una cabeza de mayor diámetro en un eje de menor diámetro. El proceso comienza con el calentamiento por inducción localizado de una sección específica de una varilla de acero. Una vez que el metal alcanza su rango de temperatura de deformación plástica, se aplica una inmensa presión mecánica al extremo de la varilla a lo largo de su eje longitudinal. Esta presión obliga al metal calentado a juntarse y expandirse hacia afuera en la cavidad del troquel, formando la cabeza.
Fundamentalmente, el forjado recalcado obliga a que las líneas de veta internas se abran suavemente. Siguen la forma exacta de la cabeza recién formada. Esta transición perfecta evita la formación de elevadores de tensión en el radio del filete, que es la unión crítica donde la cabeza se encuentra con el eje. El resultado es una pieza de primera calidad capaz de soportar cargas laterales extremas sin romperse.
Forja por impresión con matriz cerrada
La forja con troquel cerrado implica comprimir un tocho de acero calentado entre dos troqueles mecanizados a medida que contienen el perfil negativo de la pieza deseada. A medida que los troqueles se cierran bajo una inmensa presión hidráulica, el metal se ve obligado a llenar la cavidad por completo.
Este método comprime la estructura interna del grano, alineándola estrictamente con los contornos exteriores del pasador. La alta presión refina el tamaño del grano y aumenta significativamente la densidad estructural del acero. Además, la forja con matriz cerrada es altamente repetible. Produce piezas de alta resistencia con una precisión dimensional excepcional y propiedades mecánicas uniformes en grandes lotes de producción.
Forjado con matriz abierta para componentes de gran tamaño
Si bien la forja con matriz cerrada es ideal para tamaños estándar, la forja con matriz abierta se emplea a menudo para pasadores masivos de gran tamaño utilizados en excavadoras mineras o grúas de carga pesada. En este proceso, el metal calentado se martilla o presiona entre matrices planas que no encierran completamente el material. Si bien no contornea el flujo de grano con tanta precisión como los métodos de matriz cerrada, la forja de matriz abierta aún descompone eficazmente las estructuras fundidas, cierra los huecos internos y refina el grano para mejorar la base mecánica de los componentes a gran escala.
Mecanizado versus forjado: análisis de puntos de pivote de servicio pesado
La distinción entre fabricación sustractiva y fabricación formativa es fundamental a la hora de diseñar puntos de pivote de alta resistencia.
Cuando un pasador con cabeza se fabrica estrictamente mediante mecanizado CNC a partir de una gran barra cilíndrica, las herramientas de corte eliminan el material para revelar la forma final. Este proceso sustractivo inherentemente corta directamente a través de las líneas de veta longitudinales naturales de la barra de acero laminada. Al cortar estas líneas, el proceso de mecanizado expone los extremos de los límites de los granos directamente en la superficie del pasador.
Estos extremos de grano expuestos actúan como elevadores de tensión microscópicos. Esta vulnerabilidad es particularmente perjudicial en el punto de transición geométrica donde el diámetro del eje aumenta para formar la cabeza. Cuando se aplican poderosas fuerzas de corte, estas líneas de grano cortadas proporcionan un camino de menor resistencia para que se inicien y propaguen microfisuras. El chirrido agudo de la fatiga del metal a menudo precede a una falla catastrófica repentina en el lugar de trabajo.
En marcado contraste con el mecanizado, el forjado dobla y comprime las líneas de veta para que coincidan con la geometría del componente. En las zonas de transición de alta tensión no se cortan líneas de fibra. Abastecimiento de equipos de adquisiciones Los pasadores de acero de alta resistencia deben reconocer esta distinción. Para equipos pesados que operan bajo cargas dinámicas impredecibles, esta ventaja metalúrgica es un requisito estricto para lograr un ciclo de vida seguro.
| Característica |
Pasador mecanizado CNC con troquel |
cerrado/pasador forjado recalcado |
| Flujo de grano |
Cortado en transiciones geométricas |
Continuo y contorneado |
| Resistencia al corte |
Resistencia del material de referencia |
Altamente optimizado a lo largo del eje de carga |
| Resistencia a la fatiga |
Bajo debido a los límites de grano expuestos |
Excepcional |
| Resistencia al impacto |
Propenso a sufrir fracturas frágiles bajo shock. |
Absorbe cargas de impacto de manera efectiva |
| Mejor aplicación |
Uniones estáticas de baja tensión |
Puntos de pivote dinámicos de alta tensión |
Por qué el flujo ininterrumpido de granos es fundamental para la maquinaria pesada
El entorno operativo de los sujetos de maquinaria de movimiento de tierras apunta a una matriz compleja de fuerzas físicas. El flujo ininterrumpido de granos contrarresta directamente estas fuerzas a través de varios mecanismos metalúrgicos distintos.
Resistencia al corte superior
Los brazos de excavadora, los brazos de carga y las palas topadoras aplican inmensas fuerzas perpendiculares directamente sobre los pasadores de pivote. Cuando el flujo de grano es continuo y está alineado paralelo al eje longitudinal del pasador, los planos cristalográficos dentro del acero se colocan en su orientación más fuerte contra las fuerzas de corte transversales. El flujo continuo de grano aumenta drásticamente la resistencia máxima al corte del metal, lo que garantiza que el pasador resista la deformación incluso bajo carga útil máxima.
Resistencia a la fatiga mejorada
Los equipos de construcción sufren cargas cíclicas continuas y repetitivas. Cada vez que un cucharón de excavadora excava en suelo compactado y se suelta, los pasadores experimentan un ciclo brutal de estrés y relajación. Con el tiempo, esta carga cíclica provoca fatiga del metal. Las grietas microscópicas generalmente se inician en imperfecciones de la superficie o en límites de grano cortados. Debido a que los pasadores forjados poseen un flujo de grano continuo que corre paralelo a la superficie exterior, hay muchos menos límites de grano expuestos. Esta armonía estructural retrasa significativamente el inicio de grietas y ralentiza su propagación.
Máxima dureza al impacto
Las cargas de choque son una realidad diaria en los lugares de trabajo. Cuando el cucharón de una máquina golpea violentamente un lecho de roca sólida, la repentina transferencia de energía cinética es enorme. La capacidad de un alfiler para absorber estos impactos repentinos sin romperse se conoce como tenacidad al impacto. El acero presenta una tenacidad al impacto mucho mayor en la dirección longitudinal de su flujo de grano. Al preservar este flujo a través del forjado, el pasador conserva la ductilidad necesaria para absorber la energía del impacto sin sufrir una fractura frágil.
Combinando el flujo de grano con un tratamiento térmico avanzado
Lograr un flujo de grano ininterrumpido mediante la forja es sólo el paso fundamental para fabricar un punto de pivote confiable. Para producir un componente verdaderamente premium, el acero forjado debe someterse a un procesamiento térmico preciso. La sinergia mecánica entre una estructura interna forjada y un tratamiento térmico avanzado es lo que determina en última instancia el ciclo de vida de la pieza.
La forja alinea la estructura interna del grano para seguir los contornos físicos. Sin embargo, el acero permanece relativamente blando inmediatamente después del proceso de forja. Sin un endurecimiento posterior, el pasador se desgastaría rápidamente debido a la constante fricción abrasiva generada por los casquillos pivotantes y la infiltración de polvo de sílice. Por el contrario, si se endurece incorrectamente, el metal se vuelve demasiado quebradizo y propenso a romperse.
Para resolver este conflicto, los fabricantes utilizan el endurecimiento por inducción específico. Una corriente eléctrica alterna de alta frecuencia pasa a través de una bobina de cobre que rodea el pasador, calentando rápidamente la superficie hasta su temperatura de austenitización. Luego se apaga inmediatamente. Este proceso localizado transforma la capa exterior en una estructura martensítica altamente resistente al desgaste. Los pasadores de alta calidad utilizan materiales como 40Cr o 42CrMo. Se someten a enfriamiento y revenido para alcanzar una dureza central de HRC 28 a 32. El posterior endurecimiento por inducción eleva la dureza de la superficie a HRC 50 a 60, con una profundidad de endurecimiento de 1,5 mm a 3 mm. Mientras tanto, el núcleo permanece relativamente frío y conserva las propiedades dúctiles de absorción de impactos establecidas durante la forja.
Aplicaciones de alto estrés que exigen componentes premium
Los beneficios teóricos del flujo continuo de grano y el tratamiento térmico localizado se traducen directamente en ganancias empíricas de rendimiento en el campo. Ciertos puntos de pivote en maquinaria pesada están sujetos a fuerzas multidireccionales tan extremas que utilizar pasadores mecanizados o fundidos básicos es un riesgo de ingeniería inaceptable.
Vínculos del cucharón de excavadora y del marco en I
Las excavadoras hidráulicas se basan en geometrías de varillaje complejas para multiplicar la fuerza de sus cilindros hidráulicos. Los pasadores que conectan el cucharón al marco en I actúan como el punto de apoyo principal para esta violenta transferencia de fuerza.
Cuando los dientes muerden la roca sólida, la energía cinética del brazo en movimiento y la presión hidráulica convergen instantáneamente en los pasadores del cucharón. Si un pasador se mecanizara simplemente a partir de barras, las líneas de fibra cortadas en el radio de la cabeza del pasador proporcionarían un camino claro para que se propagaran las grietas por fatiga. Utilizando componentes diseñados con precisión como un El pasador de maquinaria de construcción premium garantiza que el flujo de grano se optimice para manejar estas fuerzas de arranque severas sin cizallamiento. Esta densidad estructural es necesaria para mantener tolerancias dimensionales estrictas, evitando el desgaste prematuro que destruye la eficiencia de excavación.
Articulación y brazos de elevación del cargador de ruedas
Las cargadoras de ruedas presentan un conjunto de desafíos mecánicos claramente diferente. Al ser muy móviles, se dirigen con fuerza hacia depósitos de materiales densos como grava o roca volada. Los pasadores del brazo de elevación experimentan una carga dinámica severa cuando la máquina choca contra una pila y simultáneamente activa los cilindros de elevación.
Además, el punto de tensión más crítico en una cargadora de ruedas es la junta de articulación central, que permite que el chasis gire para girar. Estos pasadores de articulación soportan esfuerzos cortantes del chasis delantero cargado, esfuerzos de torsión de los cilindros de dirección y momentos de flexión debidos a terrenos irregulares. La compresión refina los huecos internos y alinea la fibra para soportar la tensión multidireccional, manteniendo el chasis del cargador intacto.
Guía práctica para obtener pasadores de acero personalizados
Comprender las ventajas metalúrgicas del flujo de granos solo es útil si se pueden adquirir de manera efectiva componentes que posean estas características. El mercado de repuestos de equipos pesados está inundado de piezas de repuesto de bajo costo que priorizan la facilidad de fabricación sobre la integridad estructural. Para garantizar el máximo tiempo de actividad, los administradores de flotas deben adoptar un enfoque de abastecimiento riguroso.
Primero, realice un análisis forense de sus fallas actuales. Si los pasadores se parten por la mitad, el núcleo es demasiado frágil o la estructura del grano está cortada. Debe especificar pasadores forjados con matriz cerrada o recalcados con un núcleo dúctil. Si se desgastan rápidamente, la dureza de la superficie es insuficiente y se requiere una carcasa endurecida por inducción más profunda.
Al examinar a un nuevo proveedor, haga preguntas técnicas directas. No asuma que todos los pasadores no originales están falsificados. Pregunte si mecanizan sus pasadores con cabeza directamente a partir de barras o si utilizan forjado recalcado. Solicite informes de pruebas de materiales para verificar la composición química del lote de acero. Verifique de cerca las especificaciones dimensionales y de materiales. Los pasadores de alta gama mantienen una tolerancia de diámetro de aproximadamente 0,02 mm y una rugosidad superficial de Ra 0,4 a 0,8.
La asociación con instalaciones de fabricación dedicadas que poseen laboratorios metalúrgicos internos garantiza que el hardware que instale satisfaga o supere las demandas operativas. Abastecimiento Los pasadores de acero personalizados con antecedentes documentados protegen en última instancia su inversión en equipos pesados.
Conclusión
El secreto de un eje de pasador confiable para maquinaria de construcción se esconde profundamente debajo de su exterior pulido. Si bien las piezas mecanizadas estándar pueden parecer idénticas en los estantes de un almacén, su estructura interna dicta su verdadero desempeño en el campo. Los procesos de forjado con troquel cerrado y revuelto son absolutamente esenciales para crear el flujo continuo e ininterrumpido de grano necesario para sobrevivir a los entornos brutales y de alto estrés de los sitios modernos de movimiento de tierras.
Invertir tiempo en obtener componentes de primera calidad diseñados con un flujo de grano óptimo y un endurecimiento por inducción avanzado ahorra miles de dólares en mantenimiento de emergencia y tiempos de inactividad catastróficos de la máquina. No permita que un punto de pivote débil paralice su flota. Evalúe las demandas de su maquinaria y actualícela a componentes forjados endurecidos por inducción. Explore el catálogo completo de pasadores diseñados con precisión en MAPARTS para encontrar el ajuste exacto para sus aplicaciones de servicio pesado.
Preguntas frecuentes
¿Puedes ver visualmente el flujo de grano en el eje del pasador de una maquinaria de construcción?
No a simple vista en un pasador terminado y listo para instalar. La superficie exterior de un pasador forjado normalmente se mecaniza y pule para lograr las tolerancias dimensionales requeridas, lo que oculta la estructura interna. El flujo de grano sólo puede confirmarse visualmente mediante pruebas destructivas en un laboratorio metalúrgico, donde el pasador se corta a lo largo de su eje longitudinal, se pule y se trata con un grabador químico como el ácido Nital para revelar las líneas direccionales del flujo.
¿Es un pasador fundido tan fuerte como un pasador forjado?
No, un pasador fundido es significativamente más débil. La fundición implica fundir acero hasta alcanzar un estado líquido y verterlo en un molde, lo que da como resultado una estructura cristalina dendrítica aleatoria que a menudo contiene porosidad microscópica y huecos de contracción. La forja comprime el acero sólido bajo una inmensa presión, cerrando los huecos internos y alineando la estructura del grano direccionalmente. Esta naturaleza anisotrópica hace que los componentes forjados sean muy superiores en el manejo de cargas direccionales de corte y flexión.
¿Por qué fallan algunos pasadores de acero personalizados incluso si están forjados?
Si bien el forjado proporciona la estructura interna óptima, un pasador forjado aún puede fallar si el fabricante selecciona un grado de acero inadecuado para la aplicación, como el uso de acero con bajo contenido de carbono donde se requiere una aleación de alta resistencia. También se producen fallos si el proceso de tratamiento térmico es defectuoso, como por ejemplo un enfriamiento demasiado rápido sin un revenido adecuado, lo que provoca una fragilidad excesiva. Finalmente, el abuso operativo extremo que exceda los márgenes de seguridad diseñados eventualmente provocará que cualquier componente falle.
¿Cuál es el mejor material de acero para el pasador del cucharón de una excavadora?
Si bien la elección ideal depende del tamaño específico de la máquina y del entorno operativo, los aceros aleados como 42CrMo y 40Cr se consideran los estándares de oro de la industria. Estas aleaciones de medio carbono ofrecen un equilibrio excepcional de propiedades. Cuando se forjan adecuadamente para establecer un flujo de grano continuo y posteriormente se endurecen por inducción, proporcionan una superficie altamente resistente al desgaste y al mismo tiempo mantienen un núcleo dúctil resistente capaz de absorber cargas de impacto severas.
¿Cómo afecta la profundidad del endurecimiento por inducción la vida útil del eje del pasador?
La profundidad de la carcasa endurecida por inducción determina directamente cuánto tiempo el pasador puede resistir el desgaste abrasivo antes de que quede expuesto el núcleo más blando. Una profundidad estándar suele ser de 1,5 mm a 3 mm. Si la capa endurecida es demasiado superficial, el pasador se desgastará prematuramente por la fricción contra el casquillo. Si la capa endurecida es demasiado profunda, el pasador pierde su núcleo dúctil, volviéndose demasiado frágil y muy susceptible a romperse bajo fuertes cargas de impacto.
¿Cuál es la diferencia entre la forja recalcada y la forja con matriz cerrada para ejes de pasadores?
La forja recalcada aplica presión al extremo de una varilla calentada para juntar el metal y formar una cabeza, lo que la convierte en la mejor opción para pasadores con bridas o con cabeza porque ventila las líneas de veta suavemente hacia la cabeza. La forja con matriz cerrada comprime un tocho entre dos matrices personalizadas para formar la forma completa del pasador simultáneamente. Ambos métodos preservan el flujo continuo de grano, pero la forja recalcada está diseñada específicamente para componentes que requieren una transición distinta de la cabeza al eje.


