Bewegt sich Ihre schwere Ausrüstung lose? Ovaler Verschleiß an den Verbindungsgelenken beeinträchtigt die Grabgenauigkeit. Diese ungleichmäßige Verformung ruiniert teure Maschinenverbindungen. Dies führt zu schlampigen Schaufelbewegungen und starken Vibrationen in der Kabine. Aber warum kommt es zu diesem spezifischen Schaden, anstatt dass sich das Metall gleichmäßig abnutzt?
In diesem umfassenden Leitfaden erklären wir die mechanischen Kräfte, die dieses frustrierende Problem verursachen. Sie erfahren, wie Sie Frühwarnzeichen aus der Sicht eines Außendiensttechnikers erkennen. Darüber hinaus erläutern wir die schwerwiegenden finanziellen Folgen, wenn das Problem ignoriert wird. Am wichtigsten ist, dass wir Ihnen bewährte Präventionsmethoden und metallurgische Verbesserungen vorstellen, damit Ihre Maschinen auf der Baustelle einsatzbereit bleiben.
Wichtige Erkenntnisse
- Unidirektionaler Stress ist der Übeltäter: Gestängekomponenten verformen sich typischerweise in eine Eiform, weil Grab- und Hebekräfte ständig extremen Druck in genau die gleichen Richtungen ausüben.
- Schmierung ist nicht verhandelbar: Das Weglassen der täglichen Schmierung beschleunigt die Reibung zwischen Metall und Metall. Dadurch wird die strukturelle Integrität der gesamten Verbindung schnell zerstört.
- Auf die Materialqualität kommt es an: Die Umrüstung auf induktionsgehärteten legierten Stahl sorgt für die erforderliche Oberflächenverschleißfestigkeit und Kernzähigkeit, um vorzeitiges Nachgeben zu verhindern.
- Frühzeitige Erkennung spart Geld: Durch frühzeitiges Erkennen von Verschleiß werden teure und zeitaufwändige Bohrreparaturen an der Auslegerstruktur überflüssig.
Was ist ein Baggerscharniergelenk und wie funktioniert es?
Erdbewegungsgeräte basieren auf einem komplexen System gelenkiger Stahlgestänge. Diese Verbindungen leisten Tag für Tag anstrengende Aufgaben. Die Hauptdrehpunkte verbinden den Hauptrahmen, den Ausleger, den Stiel, die Schaufel und die Hydraulikzylinder.
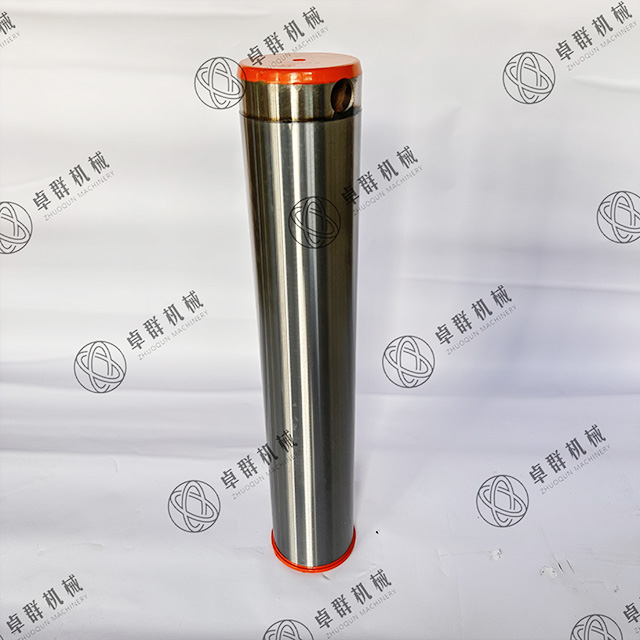
Die Kernfunktion eines Die Bolzenwelle des Baggers soll als entscheidendes strukturelles Scharnier dienen. Diese massiven zylindrischen Stahlstangen ermöglichen eine reibungslose Bewegung massiver Arme und Schaufeln. Gleichzeitig tragen sie bei schweren Grabenarbeiten extreme Scherkräfte und enorme Nutzlastgewichte.
Diese Stäbe arbeiten niemals isoliert. Sie arbeiten in direkter Synergie mit austauschbaren zylindrischen Hülsen, die in das Grundmetall eingesetzt werden. In dieser Hülse dreht sich die Stange. Zusammen nehmen sie enorme Reibung und dynamische Belastungen auf. Sie wirken als Opferschichten und schützen die permanente Stahlkonstruktion der Maschine vor starkem Abrieb.
Die Wissenschaft hinter ovaler Kleidung: Warum nicht rund?
Wenn Flottenmanager verschlissene Verbindungskomponenten untersuchen, sehen sie selten perfekte Kreise. Stattdessen dehnen sich die Teile zu ausgeprägten ovalen oder eiförmigen Formen aus. Dieses Phänomen ist tief in der Physik des Aushubs verwurzelt.
Bei normalen Grabenaushubarbeiten führt die Maschine sehr repetitive Bewegungen aus. Wenn ein Bediener Schmutz in Richtung Kabine zieht, drückt die hydraulische Kraft die Scharnierstange aggressiv gegen eine bestimmte Seite der Hülse. Die Last verteilt sich nie gleichmäßig über den 360-Grad-Umfang. Der Widerstand der verdichteten Erde drückt immer entgegen der Grabrichtung. Dadurch bleibt die mechanische Belastung auf einen einzigen Brennpunkt konzentriert.
Dieser ständige einseitige Druck erzeugt örtliche Reibung. Über Hunderte von Betriebsstunden hinweg schleift diese geballte Kraft das Metall ungleichmäßig ab. Die tragende Seite flacht ab. Währenddessen erstreckt sich die entsprechende Seite des Lochs nach außen. Die Radachse eines Fahrzeugs dreht sich um volle 360 Grad, um die Reibung gleichmäßig zu verteilen. Im Gegensatz dazu schwenkt ein Baggergelenk nur in einem stark eingeschränkten Bereich hin und her, typischerweise zwischen 90 und 120 Grad. Es wird nie eine vollständige Umdrehung durchgeführt. Die exakt gleiche kleine Oberfläche nimmt Tag für Tag die Hauptlast der Reibung auf. Ohne angemessene Abhilfe wird die ovale Verformung zu einem unvermeidlichen mechanischen Ergebnis.
Hauptursachen für beschleunigten Verbindungsabbau
Die unidirektionale Physik bestimmt, warum der Verschleiß oval ist. Allerdings bestimmen äußere Faktoren, wie schnell diese Verformung auftritt. Die Ermittlung der Grundursachen ist der erste Schritt zur Verlängerung der Gerätelebensdauer und zur Reduzierung des Wartungsaufwands.
Unzureichende Schmierungspraktiken
Unsachgemäße Schmierung bleibt die häufigste Ursache für vorzeitigen Ausfall. Fett dient als wichtiger hydrodynamischer Film, der die Stahlkomponenten trennt. Wenn Bediener auf die tägliche Schmierung verzichten, bricht diese Schutzbarriere zusammen. Es kommt zu einem starken Metall-auf-Metall-Kontakt. Der Reibungskoeffizient steigt sprunghaft an und es entsteht starke Hitze. Diese Hitze erweicht den Stahl und führt zu einem schnellen mikroskopischen Aufreißen der Oberflächenschicht.
Starke seitliche Belastung
Erdbewegungsmaschinen sind für lineare Grabbewegungen von vorne nach hinten ausgelegt. Sie sind nicht dafür ausgelegt, starken seitlichen Kräften standzuhalten. Das Fegen von schwerem Schmutz mit der Seite der Schaufel führt zu unnatürlichen Biegemomenten auf die Gelenke. Der Versuch, große Felsbrocken seitlich abzuhebeln, hat den gleichen Effekt. Diese seitliche Belastung konzentriert den extremen Druck auf die Ränder der Hülsen und beschleunigt so die Verformung.
Abrasive Verunreinigung
Stellen Sie sich die kiesige Umgebung eines aktiven Steinbruchs vor. Quarzstaub bedeckt jede Oberfläche. Wenn Dichtungen versagen, dringen abrasive Verunreinigungen in den mikroskopisch kleinen Raum innerhalb der Verbindung ein. Diese Partikel sind oft härter als der Stahl selbst. Sie vermischen sich mit dem Fett und bilden eine hochabrasive Läpppaste. Diese Paste schleift das Metall bei jeder einzelnen Bewegung des Auslegers ab.
Ungehärteter Stahl von geringer Qualität
Die metallurgische Zusammensetzung hat großen Einfluss auf die Langlebigkeit. Um die Vorlaufkosten zu senken, installieren einige Besitzer billige Aftermarket-Teile aus einfachem Kohlenstoffstahl. Diesen ungehärteten Bauteilen fehlt die notwendige Streckgrenze. Sie können den enormen Scherkräften des hydraulischen Aushubs nicht standhalten. Bei starker Belastung gibt minderwertiger Stahl physikalisch nach und verformt sich schnell.
Nicht übereinstimmende Toleranzen
Der Austausch nur der Hälfte einer verschlissenen Verbindung ist ein schwerwiegender Wartungsfehler. Der Einbau einer brandneuen Stange in eine bereits ovale Hülse garantiert einen schlechten Oberflächenkontakt. Die Kraft konzentriert sich auf zwei mikroskopisch kleine Punkte und verteilt sich nicht über einen weiten Bereich. Diese Punktbelastung führt dazu, dass die neue Komponente fast sofort nach Wiederaufnahme der Arbeit ausfällt.
Anzeichen dafür, dass Ihre Verknüpfungen versagen
Das frühzeitige Erkennen von Dimensionsänderungen verhindert katastrophale Verbindungsausfälle. Das Wartungspersonal muss die Maschinen während ihrer täglichen Rundgänge routinemäßig auf bestimmte physische und akustische Indikatoren überwachen.
Das offensichtlichste physische Zeichen ist ein übermäßiges Gefälle in den Verbindungen. Stellen Sie die Schaufel leicht auf den Boden und klopfen Sie leicht auf die hydraulischen Bedienelemente. Beobachten Sie die Gelenke genau. Wenn der Eimer von einer Seite zur anderen wackelt, wird der Der Zylinderstift des Baggerarms ist wahrscheinlich herausgerutscht. Eine sichtbare Verzögerung zwischen der Bewegung des Hydraulikzylinders und der tatsächlichen Armbewegung ist ein weiteres großes Warnsignal.
Auch akustische Signale sind aussagekräftig. Übergang von einer Schubbewegung zu einer Zugbewegung beim Sitzen in der Kabine. Achten Sie auf laute Knall- oder Klappergeräusche. Diese Geräusche deuten darauf hin, dass das Metall physisch über den leeren Spalt in einem ovalen Loch springt. Achten Sie außerdem auf die regelmäßige Schmierung. Tritt frisches Fett nur auf einer Seite der Fuge aus, während die andere trocken bleibt, sitzt das Bauteil nicht mehr perfekt zentriert.
Die versteckten finanziellen Kosten des Ignorierens des Problems
Die Wartung bis zum Ende eines Projekts hinauszuzögern, ist ein verlockender, aber kritischer Fehler. Das Ignorieren der frühen Verschleißstadien führt zu exponentiellen mechanischen Ausfällen.
Der Verschleiß beschränkt sich zunächst auf die Opferhülse. Mit zunehmender Ovalisierung kann diese Hülse bei ungleichmäßiger Beanspruchung völlig durchscheuern oder reißen. Der gehärtete Stahl beginnt dann direkt am weicheren Grundmetall des Auslegers oder Arms zu reiben. Durch diese Reibung werden die Befestigungslöcher im Baustahl schnell verlängert. Ein geringfügiges Problem mit einem Verschleißteil verwandelt sich plötzlich in einen großen strukturellen Defekt.
Sobald sich das Grundmetall verformt, genügt der Einbau eines neuen Baggerzylinderstift ist keine Option mehr. Die neuen Komponenten passen nicht fest. Die einzige Lösung ist ein hochspezialisiertes Bearbeitungsverfahren, das sogenannte Reihenbohren. Ein Techniker muss das beschädigte Loch aufbohren, neuen Stahl schweißen, um es wieder aufzubauen, und es ein zweites Mal gemäß den Werksspezifikationen bohren. Dieser Prozess hält eine Maschine tagelang außer Betrieb und kostet Tausende von Dollar.
Abgesehen von den Reparaturkosten beeinträchtigen lose Verbindungen auch die Grableistung. Hydraulikzylinder müssen sich weiter bewegen, um den Durchhang auszugleichen, bevor der Arm bewegt wird. Diese verschwendete Bewegung reduziert die maximale Ausbrechkraft. Es erhöht die Zykluszeiten und steigert den täglichen Kraftstoffverbrauch der gesamten Flotte.
Branchentrends: Der Wandel hin zu vorausschauender Wartung und fortschrittlicher Metallurgie
In den letzten Jahren hat der Schwerbausektor die Art und Weise, wie Maschinenflotten mit dem Gestängeverschleiß umgehen, grundlegend verändert. Aufgrund globaler Verzögerungen in der Lieferkette und steigender Kosten für Ersatzmaschinen geben Flottenmanager das veraltete Modell „Run-to-Failure“ auf. Predictive-Maintenance-Strategien sind mittlerweile der Industriestandard.
Moderne Bagger verfügen zunehmend über fortschrittliche Telematik. Diese Systeme erfassen genaue Betriebsstunden und Belastungsbelastungen. Sie benachrichtigen Wartungsteams genau dann, wenn bestimmte Verbindungen eine Inspektion erfordern, basierend auf der tatsächlichen Arbeitsbelastung und nicht auf einem generischen Kalender.
Darüber hinaus gibt es in der gesamten Branche einen massiven Wandel hin zur fortschrittlichen Metallurgie. Auftragnehmer erkennen, dass billige, ungehärtete Ersatzteile auf lange Sicht mehr kosten. Durch die Investition in hochwertigen, wärmebehandelten Stahl im Vorfeld werden die Gesamtbetriebskosten drastisch gesenkt. Es verhindert effektiv die gefürchteten Reparaturen durch Bohren und maximiert die Maschinenverfügbarkeit in rauen Umgebungen.
Wie hochhärtende Komponenten mit der Auswahlhilfe Verformungen verhindern
Um der unerbittlichen Reibung entgegenzuwirken, nutzen Metallurgieingenieure fortschrittliche Fertigungstechniken. Die Umrüstung auf Spezialmaterialien ist die wirksamste Strategie, um vorzeitigem Verschleiß vorzubeugen.
Standardoptionen für den Ersatzteilmarkt werden oft aus einfachem 45#-Kohlenstoffstahl ohne Wärmebehandlung gefertigt. Im Gegensatz dazu eine Prämie Der hochhärtende Baggerstift ist aus hochwertigem legiertem Stahl wie 40Cr geschmiedet. Das entscheidende Unterscheidungsmerkmal ist der Induktionshärtungsprozess. Die äußere Oberfläche wird durch ein elektromagnetisches Feld schnell erhitzt und sofort abgeschreckt.
Dadurch entsteht eine Struktur mit zwei Eigenschaften. Die Härtung dringt in die äußeren 2 bis 3 Millimeter ein und erreicht eine Oberflächenhärte von HRC 52-58. Diese Außenhülle fungiert als undurchdringlicher Schutzschild gegen abrasiven Schmutz. Währenddessen bleibt der innere Kern duktil. Es absorbiert massive Stöße, ohne zu brechen.
| Verfügt über eine hochhärtende |
Standard-Kohlenstoffstahllegierung |
wie 40Cr |
| Oberflächenhärte |
Niedrig, neigt zu schnellem Torerfolg |
HRC 52-58, außergewöhnliche Verschleißfestigkeit |
| Kernfestigkeit |
Starr und spröde unter Schock |
Sehr duktil, absorbiert starke Stöße |
| Behandlungsprozess |
Keine oder einfache Bearbeitung |
Mittelfrequenz-Induktionshärtung 2–3 mm Tiefe |
| Beste Anwendung |
Leichte, vorübergehende Reparaturen |
Schwere Grabenaushubarbeiten, Bergbauarbeiten, Felsbrecharbeiten |
Achten Sie bei der Auswahl von Ersatzteilen immer auf die Materialgüte und die Einhärtetiefe. Achten Sie auf OEM-spezifische Toleranzen, um eine perfekte Passform zu gewährleisten, die die hydraulischen Lasten gleichmäßig auf die Verbindung verteilt.
Best Practices zur Verlängerung der Linkage-Lebensdauer
Selbst die hochwertigsten metallurgischen Komponenten unterliegen unter widrigen Bedingungen dem Verschleiß. Um die Lebensdauer zu maximieren, sind eine disziplinierte tägliche Pflege und eine angemessene Schulung des Bedieners erforderlich.
Schmierung ist Ihre primäre Verteidigung. Halten Sie einen strengen täglichen Schmierplan ein. Bediener sollten die Maschine am Ende ihrer Schicht einfetten, solange das Metall noch warm ist. Warmes Fett fließt leicht und drückt festsitzenden Schmutz heraus, bevor er sich über Nacht absetzt. Pumpen Sie mit der Fettpresse, bis sauberes Fett sichtbar aus den Dichtungen austritt.
Die Technik des Bedieners spielt eine entscheidende Rolle. Schulen Sie Ihre Mannschaft, um eine seitliche Belastung des Auslegers zu vermeiden. Sanfte, lineare Bewegungen bewahren die mechanische Geometrie der Drehpunkte. Halten Sie sich schließlich an die goldene Regel der Schwermechanik. Ersetzen Sie zusammenpassende Teile immer gleichzeitig als zusammenpassenden Satz. Dies stellt einen ordnungsgemäßen Oberflächenkontakt sicher und verhindert sofortige Schäden durch Punktbelastung.
Abschluss
Ovaler Verschleiß an Gestängekomponenten ist bei schweren Erdarbeiten eine kostspielige Realität. Der Antrieb erfolgt durch die starken, unidirektionalen Kräfte, die zum Graben und Heben erforderlich sind. Sie können die Gesetze der Physik nicht ändern, aber Sie können steuern, wie Ihre Maschine damit umgeht.
Die Einhaltung eines strengen Schmierplans und der reibungslose Betrieb der Maschine verlängern die Lebensdauer der Ausrüstung erheblich. Durch sofortiges Reagieren auf frühe Anzeichen von Slope wird verhindert, dass sich kleinere Probleme zu größeren strukturellen Mängeln ausweiten.
Wenn eine routinemäßige Wartung fällig ist, schützen Sie Ihre Investition, indem Sie hochwertige Ersatzteile aus gehärtetem Stahl wählen. Hochwertige Metallurgie sorgt dafür, dass Ihr Bagger effizient arbeitet. Es verhindert katastrophale Schäden und stellt sicher, dass Ihre Maschinen auf der Baustelle bleiben. Sind Sie bereit, Ihre Verknüpfungen zu aktualisieren? Entdecken Sie den umfangreichen Katalog präzisionsgefertigter Komponenten bei MAPartsIntl, um genau das Richtige für die spezifischen Anforderungen Ihrer Flotte zu finden.
FAQ
Wie oft sollte ich die Gelenke meiner schweren Geräte schmieren?
Fetten Sie die Drehpunkte unter normalen Bedingungen alle 10 bis 50 Betriebsstunden ein. Dies entspricht in der Regel einer täglichen Wartungsroutine. Wenn die Maschine in tiefem Schlamm oder abrasivem Sand betrieben wird, muss die Schmierung mehrmals täglich erfolgen. Das Ziel besteht darin, mit frischem Fett abrasiven Schmutz physikalisch aus dem Hohlraum zu entfernen, bevor er das Metall beschädigt.
Kann ich eine oval verschlissene Stange reparieren oder muss sie ersetzt werden?
Eine oval verschlissene Verbindungsstange kann weder sicher noch wirtschaftlich repariert werden. Es muss vollständig ersetzt werden. Der Versuch, ein verschlissenes Teil zu schweißen und nachzubearbeiten, zerstört seine Wärmebehandlung und strukturelle Integrität. Die Wiederverwendung einer verformten Komponente verändert die Lastverteilung, wodurch umliegende Teile schnell zerstört und das Grundmetall beschädigt werden.
Was ist der Unterschied zwischen Standard-Kohlenstoffstahl und Ersatz aus gehärteter Legierung?
Die Hauptunterschiede liegen in der Legierungszusammensetzung und der Wärmebehandlung. Ein Standardteil wird aus einfachem Kohlenstoffstahl mit minimalem Reibungswiderstand gefertigt. Eine gehärtete Version wird einer Präzisions-Induktionshärtung unterzogen. Dadurch entsteht ein zweischichtiger Aufbau mit einer äußerst verschleißfesten Außenschale und einem stoßabsorbierenden Innenkern.
Warum scheinen sich Zylinderankerpunkte schneller abzunutzen als andere Verbindungen?
Die Verbindungspunkte der Zylinder sind starken, konzentrierten dynamischen Kräften ausgesetzt. Sie dienen als primäre Übertragungspunkte für enormen hydraulischen Druck. Da sie die Spitzenlast der Losbrechkraft wiederholt bewältigen, konzentriert sich die Reibung auf einen winzigen Oberflächenbereich. Dies beschleunigt die Verformung, wenn die Wartung vernachlässigt wird.
Wie viel kostet es, ein ovales Baggerstiftloch zu reparieren?
Wenn das Grundmetall des Auslegers oder Arms ovalisiert ist, ist eine Linienbohrung erforderlich. Dieser spezielle Bearbeitungsprozess kostet je nach Maschinengröße und Schadensschwere typischerweise zwischen 1.500 und 3.000 US-Dollar pro Loch. Darin sind die Kosten für Ausfallzeiten nicht enthalten, die die finanziellen Gesamtauswirkungen leicht verdoppeln können.
Kann eine verschlissene Buchse zu einer Ovalisierung des Stifts führen?
Absolut. Eine stark verschlissene Hülse führt zu einem übermäßigen Spiel. Dadurch kann die Stahlstange während des Betriebs hin und her schlagen. Durch die dabei entstehenden Aufprallkräfte kommt es zu einer beschleunigten Verformung beider Bauteile, so dass aus einem runden Profil schnell eine ausgeprägte Eiform entsteht.


