Votre équipement lourd bouge-t-il librement ? L'usure ovale des joints de liaison détruit la précision de creusement. Cette déformation inégale détruit des connexions machines coûteuses. Cela entraîne des mouvements bâclés du godet et des vibrations discordantes dans la cabine. Mais pourquoi ces dommages spécifiques se produisent-ils au lieu que le métal s’use uniformément ?
Dans ce guide complet, nous décomposons les forces mécaniques à l’origine de ce problème frustrant. Vous apprendrez à identifier les signes avant-coureurs du point de vue d'un ingénieur de terrain. En outre, nous détaillons les graves conséquences financières du fait d’ignorer le problème. Plus important encore, nous partageons des méthodes de prévention éprouvées et des améliorations métallurgiques pour maintenir vos machines sur le chantier.
Points clés à retenir
- La contrainte unidirectionnelle est la cause : les composants de liaison se déforment généralement en forme d'œuf parce que les forces de creusement et de levage appliquent systématiquement une pression extrême dans exactement les mêmes directions.
- La lubrification n'est pas négociable : sauter le graissage quotidien accélère la friction métal sur métal. Cela détruit rapidement l’intégrité structurelle de l’ensemble du joint.
- La qualité des matériaux est importante : la mise à niveau vers un acier allié trempé par induction offre la résistance à l'usure de surface et la ténacité du noyau nécessaires pour éviter une élasticité prématurée.
- La détection précoce permet d'économiser de l'argent : la détection précoce de l'usure évite d'avoir à effectuer des réparations coûteuses et fastidieuses sur la structure de la flèche.
Qu'est-ce qu'un joint de charnière de pelle et comment ça marche ?
Les équipements de terrassement reposent sur un système complexe de liaisons articulées en acier. Ces connexions effectuent des tâches épuisantes jour après jour. Les principaux points de pivotement relient le châssis principal, la flèche, le bras, le godet et les vérins hydrauliques.
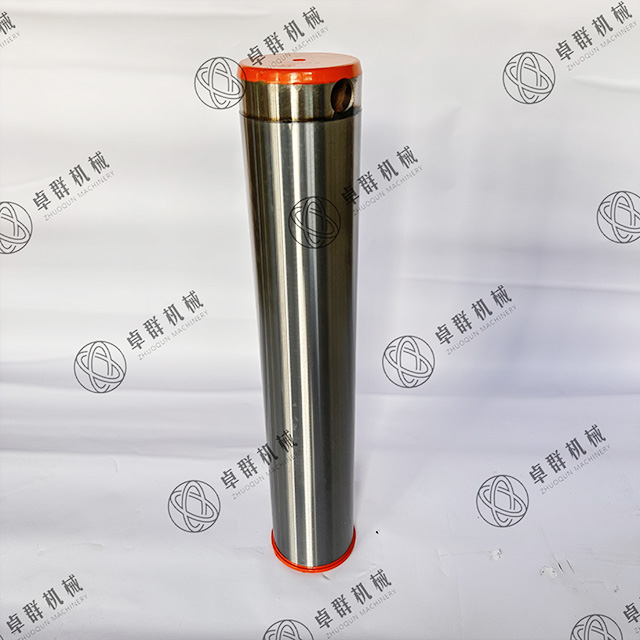
La fonction essentielle d'un L'arbre de l'axe de l'excavatrice doit servir de charnière structurelle critique. Ces tiges d'acier cylindriques solides permettent aux bras et aux godets massifs de s'articuler en douceur. Simultanément, ils supportent des forces de cisaillement extrêmes et des charges utiles massives lors de creusements de tranchées lourds.
Ces tiges ne fonctionnent jamais de manière isolée. Ils fonctionnent en synergie directe avec des manchons cylindriques remplaçables insérés dans le métal-mère. La tige tourne à l'intérieur de ce manchon. Ensemble, ils absorbent d’immenses frictions et charges dynamiques. Ils agissent comme des couches sacrificielles protégeant la structure en acier permanente de la machine d'une forte abrasion.
La science derrière le port ovale : pourquoi pas rond ?
Lorsque les gestionnaires de flotte inspectent les composants de liaison usés, ils voient rarement des cercles parfaits. Au lieu de cela, les parties s’étirent en formes distinctes d’ovale ou d’œuf. Ce phénomène est profondément ancré dans la physique des fouilles.
Lors des opérations de creusement de tranchées standards, la machine effectue des mouvements très répétitifs. Lorsqu'un opérateur tire la saleté vers la cabine, la force hydraulique presse agressivement la tige de charnière contre un côté spécifique du manchon. La charge n’est jamais répartie également sur la circonférence de 360 degrés. La résistance de la terre compactée repousse toujours le sens de creusement. Par conséquent, les contraintes mécaniques restent concentrées sur un seul point focal.
Cette pression constante unilatérale crée une friction localisée. Pendant des centaines d’heures de fonctionnement, cette force concentrée broie le métal de manière inégale. Le côté porteur s'aplatit. Pendant ce temps, le côté correspondant du trou s’étend vers l’extérieur. L’essieu d’une roue de véhicule tourne à 360 degrés pour répartir uniformément la friction. En revanche, un joint de pelle ne pivote que dans une plage très restreinte, généralement entre 90 et 120 degrés. Il n’effectue jamais une rotation complète. C’est exactement la même petite surface qui absorbe l’essentiel de la friction jour après jour. Sans une atténuation appropriée, la déformation ovale devient un résultat mécanique inévitable.
Principales causes de détérioration accélérée des liaisons
La physique unidirectionnelle dicte pourquoi l'usure est ovale. Cependant, des facteurs externes déterminent la rapidité avec laquelle cette déformation se produit. L'identification des causes profondes est la première étape pour prolonger la durée de vie des équipements et réduire les frais de maintenance.
Pratiques de graissage inadéquates
Une mauvaise lubrification reste la principale cause de défaillance prématurée. La graisse sert de film hydrodynamique vital séparant les composants en acier. Lorsque les opérateurs sautent le graissage quotidien, cette barrière protectrice se brise. Un violent contact métal sur métal s’ensuit. Le coefficient de frottement monte en flèche, générant une chaleur intense. Cette chaleur ramollit l’acier et conduit à une déchirure microscopique rapide de la couche superficielle.
Chargement latéral sévère
Les engins de terrassement sont conçus pour des mouvements de creusement linéaires d'avant en arrière. Ils ne sont pas conçus pour supporter des forces latérales importantes. Le balayage de débris lourds avec le côté du godet crée des moments de flexion non naturels sur les joints. Tenter de soulever latéralement de gros rochers a le même effet. Cette charge latérale concentre une pression extrême sur les bords mêmes des manchons, accélérant ainsi la déformation.
Contamination abrasive
Imaginez l’environnement granuleux d’une carrière active. La poussière de silice recouvre chaque surface. Lorsque les joints échouent, des contaminants abrasifs s’infiltrent dans l’espace microscopique à l’intérieur du joint. Ces particules sont souvent plus dures que l’acier lui-même. Ils se mélangent à la graisse pour former une pâte à roder très abrasive. Cette pâte broie le métal à chaque mouvement du boom.
Acier non trempé de mauvaise qualité
La composition métallurgique influence fortement la longévité. Pour réduire les coûts initiaux, certains propriétaires installent des pièces de rechange bon marché en acier au carbone de base. Ces composants non durcis n'ont pas la limite d'élasticité nécessaire. Ils ne peuvent pas résister aux immenses forces de cisaillement de l’excavation hydraulique. Sous de lourdes charges, l’acier de mauvaise qualité cède physiquement et se déforme rapidement.
Tolérances incompatibles
Remplacer seulement la moitié d’un joint usé est une erreur de maintenance critique. L'installation d'une tige neuve dans un manchon déjà de forme ovale garantit un mauvais contact avec la surface. La force se concentre sur deux points microscopiques plutôt que de se répartir sur une vaste zone. Ce chargement ponctuel entraîne la défaillance du nouveau composant presque immédiatement après la reprise du travail.
Signes que vos liens échouent
La détection précoce des changements dimensionnels évite une défaillance catastrophique des liaisons. Le personnel de maintenance doit régulièrement surveiller les machines pour détecter des indicateurs physiques et auditifs spécifiques lors de leurs visites quotidiennes.
Le signe physique le plus évident est une inclinaison excessive des liaisons. Posez légèrement le godet sur le sol et tapotez doucement les commandes hydrauliques. Surveillez attentivement les articulations. Si le godet bouge d'un côté à l'autre, le La goupille du cylindre du bras de la pelle est probablement sortie. Un délai visible entre le mouvement du vérin hydraulique et le mouvement réel du bras est un autre signal d’alarme majeur.
Les signaux auditifs sont tout aussi révélateurs. Transition d'un mouvement de poussée à un mouvement de traction en étant assis dans la cabine. Écoutez les bruits forts ou sourds. Ces sons indiquent que le métal rebondit physiquement sur l'espace vide à l'intérieur d'un trou ovalisé. De plus, faites attention lors du graissage de routine. Si de la graisse fraîche ne s'échappe que d'un côté du joint tandis que l'autre reste sec, la pièce n'est plus parfaitement centrée.
Les coûts financiers cachés liés à l’ignorance du problème
Retarder la maintenance jusqu’à la fin d’un projet est une erreur tentante mais critique. Ignorer les premiers stades de l’usure conduit à des défaillances mécaniques exponentielles.
Dans un premier temps, l'usure se limite au manchon sacrificiel. À mesure que l'ovalisation devient plus prononcée, ce manchon peut s'user complètement ou se fissurer sous une contrainte inégale. L'acier trempé commence alors à meuler directement contre le métal de base plus mou de la flèche ou du bras. Ce frottement allonge rapidement les trous de montage dans l'acier de construction. Un problème mineur de pièce d’usure se transforme soudainement en un défaut structurel majeur.
Une fois le métal de base déformé, il suffit d'installer un nouveau La goupille de cylindre d’excavatrice n’est plus une option. Les nouveaux composants ne seront pas bien ajustés. La seule solution est un processus d'usinage hautement spécialisé appelé alésage linéaire. Un technicien doit percer le trou endommagé, souder du nouvel acier pour le reconstituer et le percer une seconde fois selon les spécifications de l'usine. Ce processus maintient une machine hors service pendant des jours et coûte des milliers de dollars.
Au-delà des coûts de réparation, les liaisons desserrées ruinent les performances d'excavation. Les vérins hydrauliques doivent se déplacer plus loin juste pour rattraper le jeu avant de déplacer le bras. Ce mouvement inutile réduit la force d’arrachement maximale. Cela augmente les temps de cycle et la consommation quotidienne de carburant sur l’ensemble de la flotte.
Tendances du secteur : transition vers la maintenance prédictive et la métallurgie avancée
Ces dernières années, le secteur de la construction lourde a fondamentalement modifié la manière dont les parcs d’équipements gèrent l’usure des liaisons. Poussés par les retards de la chaîne d'approvisionnement mondiale et la montée en flèche des coûts de remplacement des machines, les gestionnaires de flotte abandonnent le modèle obsolète de la panne. Les stratégies de maintenance prédictive sont désormais la norme de l’industrie.
Les pelles modernes sont de plus en plus équipées d'une télématique avancée. Ces systèmes suivent les heures de fonctionnement exactes et les contraintes de charge. Ils alertent les équipes de maintenance exactement lorsque des joints spécifiques nécessitent une inspection en fonction de la charge de travail réelle plutôt que d'un calendrier générique.
En outre, l’ensemble de l’industrie s’oriente massivement vers la métallurgie avancée. Les entrepreneurs se rendent compte que les pièces de rechange bon marché et non durcies coûtent plus cher à long terme. Investir dès le départ dans de l’acier de qualité supérieure traité thermiquement réduit considérablement le coût total de possession. Il évite efficacement les réparations redoutées et optimise la disponibilité de la machine dans les environnements difficiles.
Comment les composants à durcissement élevé empêchent la déformation avec le guide de sélection
Pour lutter contre les frottements incessants, les ingénieurs métallurgistes utilisent des techniques de fabrication avancées. Le passage à des matériaux spécialisés est la stratégie la plus efficace pour prévenir une usure prématurée.
Les options standard du marché secondaire sont souvent usinées à partir d'acier au carbone de base 45# sans traitement thermique. En revanche, une prime La goupille d'excavatrice à durcissement élevé est forgée à partir d'acier allié de haute qualité comme le 40Cr. Le différenciateur critique est le processus de durcissement par induction. La surface extérieure est rapidement chauffée par un champ électromagnétique et immédiatement trempée.
Cela crée une structure à double propriété. Le durcissement pénètre dans les 2 à 3 millimètres extérieurs, atteignant une dureté de surface de HRC 52-58. Cette coque extérieure agit comme un bouclier impénétrable contre la saleté abrasive. Pendant ce temps, le noyau interne reste ductile. Il absorbe les chocs massifs sans se fracturer.
| Alliage |
standard en acier au carbone |
à durcissement élevé comme 40Cr |
| Dureté superficielle |
Faible, sujet à une notation rapide |
HRC 52-58, résistance à l'usure exceptionnelle |
| Résistance du noyau |
Rigide et cassant sous les chocs |
Très ductile, absorbe les impacts importants |
| Processus de traitement |
Aucun ou usinage de base |
Trempe par induction à moyenne fréquence, profondeur 2-3 mm |
| Meilleure application |
Corrections légères et temporaires |
Tranchées robustes, exploitation minière, bris de roches |
Lors de la sélection de pièces de rechange, vérifiez toujours la qualité du matériau et la profondeur de durcissement. Recherchez les tolérances conformes aux spécifications OEM pour garantir un ajustement parfait qui répartit les charges hydrauliques uniformément sur le joint.
Meilleures pratiques pour prolonger la durée de vie des liaisons
Même les composants métallurgiques de la plus haute qualité succombent à l’usure dans des conditions abusives. Maximiser la durée de vie nécessite des soins quotidiens disciplinés et une formation appropriée des opérateurs.
La lubrification est votre principale défense. Appliquez un programme de graissage quotidien strict. Les opérateurs doivent graisser la machine à la fin de leur quart de travail alors que le métal est encore chaud. La graisse chaude s'écoule facilement et expulse la saleté emprisonnée avant qu'elle ne se dépose pendant la nuit. Pompez le pistolet graisseur jusqu'à ce que la graisse propre s'échappe visiblement des joints.
La technique de l'opérateur joue un rôle crucial. Formez votre équipe à éviter de charger latéralement la flèche. Des mouvements fluides et linéaires préservent la géométrie mécanique des points de pivotement. Enfin, respectez la règle d’or de la mécanique lourde. Remplacez toujours les pièces correspondantes simultanément comme un ensemble assorti. Cela garantit un bon contact avec la surface et évite des dommages immédiats liés au chargement ponctuel.
Conclusion
L’usure ovale des composants de liaison est une réalité coûteuse en cas de terrassement lourd. Il est entraîné par les forces intenses et unidirectionnelles nécessaires pour creuser et soulever. Vous ne pouvez pas modifier les lois de la physique, mais vous pouvez contrôler la manière dont votre machine les gère.
Le maintien d’un programme de lubrification strict et le fonctionnement fluide de la machine prolongent considérablement la durée de vie de l’équipement. Répondre immédiatement aux premiers signes de pente évite que des problèmes mineurs ne se transforment en défauts structurels majeurs.
Lorsqu'un entretien de routine est nécessaire, protégez votre investissement en choisissant des remplacements en acier trempé de qualité supérieure. Une métallurgie de qualité permet à votre pelle de fonctionner efficacement. Il évite les dommages catastrophiques et garantit que vos machines restent sur le chantier. Prêt à mettre à niveau vos liens ? Explorez le vaste catalogue de composants de précision chez MAPartsIntl pour trouver la solution exacte aux besoins spécifiques de votre flotte.
FAQ
À quelle fréquence dois-je graisser les joints de mon équipement lourd ?
Dans des conditions standards, graissez les points de pivotement toutes les 10 à 50 heures de fonctionnement. Cela correspond généralement à une routine de maintenance quotidienne. Si la machine fonctionne dans de la boue profonde ou du sable abrasif, le graissage doit être effectué plusieurs fois par jour. L'objectif est d'utiliser de la graisse fraîche pour purger physiquement la saleté abrasive de la cavité avant qu'elle ne raye le métal.
Puis-je réparer une tige ovale usée ou faut-il la remplacer ?
Une biellette ovale usée ne peut pas être réparée de manière sûre ou économique. Il doit être entièrement remplacé. Tenter de souder et de réusiner une pièce usée détruit son traitement thermique et son intégrité structurelle. La réutilisation d'un composant déformé modifie la répartition des charges, ce qui détruit rapidement les pièces environnantes et endommage le métal de base.
Quelle est la différence entre l'acier au carbone standard et les remplacements en alliage trempé ?
Les principales différences résident dans la composition de l’alliage et le traitement thermique. Une pièce standard est usinée à partir d'acier au carbone de base avec une résistance au frottement minimale. Une version durcie subit un durcissement par induction de précision. Cela crée une structure à double couche comprenant une coque extérieure très résistante à l'usure et un noyau interne absorbant les chocs.
Pourquoi les points d’ancrage des cylindres semblent-ils s’user plus rapidement que les autres liaisons ?
Les points de connexion des cylindres subissent des forces dynamiques intenses et concentrées. Ils servent de principaux points de transfert pour une pression hydraulique massive. Parce qu’ils gèrent la charge maximale de force d’arrachement de manière répétitive, la friction se concentre sur une minuscule surface. Cela accélère la déformation si la maintenance est négligée.
Combien coûte la réparation d’un trou d’épingle ovale sur une pelle ?
Si le métal de base de la flèche ou du bras est ovalisé, un alésage en ligne est nécessaire. Ce processus d'usinage spécialisé coûte généralement entre 1 500 et 3 000 $ par trou, selon la taille de la machine et la gravité des dommages. Cela n’inclut pas le coût des temps d’arrêt, qui peut facilement doubler l’impact financier global.
Une bague usée peut-elle provoquer un ovalisation des broches ?
Absolument. Un manchon très usé crée un jeu excessif. Cela permet à la tige d'acier de claquer d'avant en arrière pendant le fonctionnement. Les forces d’impact qui en résultent accélèrent la déformation des deux composants, transformant rapidement un profil rond en une forme d’œuf distincte.


