Ваше тяжелое оборудование движется свободно? Овальный износ шарниров рычагов снижает точность копания. Эта неравномерная деформация разрушает дорогостоящие соединения машины. Это приводит к неаккуратным движениям ковша и резким вибрациям в кабине. Но почему происходит именно это повреждение, а не равномерный износ металла?
В этом подробном руководстве мы разберем механические силы, вызывающие эту неприятную проблему. Вы узнаете, как распознавать ранние предупреждающие знаки с точки зрения полевого инженера. Кроме того, мы подробно описываем серьезные финансовые последствия игнорирования проблемы. Самое главное, мы делимся проверенными методами предотвращения и металлургическими усовершенствованиями, чтобы ваше оборудование оставалось на рабочей площадке.
Ключевые выводы
- Виновником является однонаправленное напряжение: компоненты рычажного механизма обычно деформируются, принимая форму яйца, поскольку силы копания и подъема последовательно оказывают экстремальное давление в одних и тех же направлениях.
- Смазка не подлежит обсуждению: пропуск ежедневной смазки ускоряет трение металла о металл. Это быстро разрушает структурную целостность всего сустава.
- Качество материала имеет значение: переход на легированную сталь с индукционной закалкой обеспечивает необходимую износостойкость поверхности и прочность сердцевины, предотвращая преждевременную текучесть.
- Раннее обнаружение экономит деньги: раннее обнаружение износа предотвращает необходимость дорогостоящего и трудоемкого ремонта конструкции стрелы.
Что такое шарнир экскаватора и как он работает?
Землеройное оборудование опирается на сложную систему шарнирных стальных соединений. Эти связи изо дня в день выполняют изнурительные задачи. Основные точки поворота соединяют основную раму, стрелу, рукоять, ковш и гидравлические цилиндры.
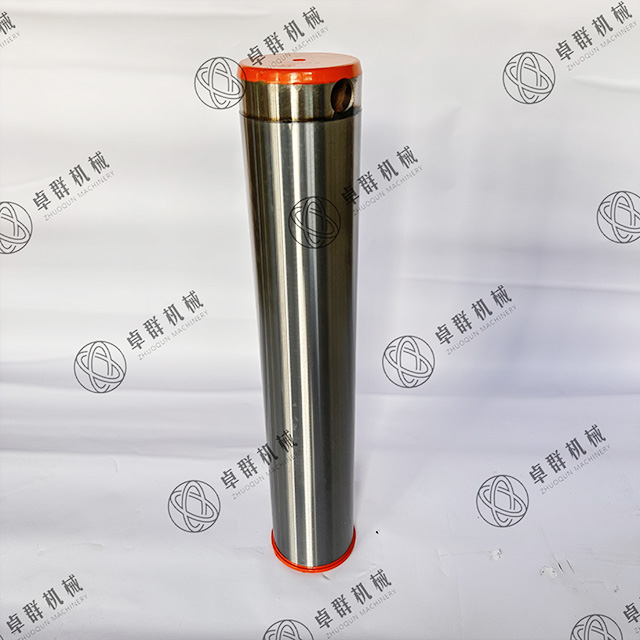
Основная функция Вал штифта экскаватора должен служить критически важным шарниром конструкции. Эти прочные цилиндрические стальные стержни позволяют массивным рукоятям и ковшам плавно перемещаться. В то же время они выдерживают экстремальные сдвиговые усилия и большой вес полезной нагрузки во время рытья тяжелых траншей.
Эти стержни никогда не действуют изолированно. Они работают в прямой синергии со сменными цилиндрическими втулками, вставленными в основной металл. Стержень вращается внутри этой втулки. Вместе они поглощают огромное трение и динамические нагрузки. Они действуют как жертвенные слои, защищающие постоянную стальную конструкцию машины от сильного истирания.
Наука, лежащая в основе овальной формы: почему не круглой?
Когда менеджеры автопарка проверяют изношенные компоненты рычажного механизма, они редко видят идеальные круги. Вместо этого детали вытягиваются в отчетливую овальную или яйцеобразную форму. Это явление глубоко укоренено в физике раскопок.
Во время стандартных операций по рытью траншей машина выполняет часто повторяющиеся движения. Когда оператор тянет грязь к кабине, гидравлическая сила агрессивно прижимает шарнирный стержень к одной конкретной стороне втулки. Нагрузка никогда не распределяется равномерно по окружности на 360 градусов. Сопротивление уплотненной земли всегда отталкивает направление копания. Следовательно, механическое напряжение остается сосредоточенным в одной фокусной точке.
Это постоянное одностороннее давление создает локализованное трение. За сотни часов работы эта концентрированная сила неравномерно стачивает металл. Несущая сторона выравнивается. При этом соответствующая сторона отверстия вытягивается наружу. Ось колеса автомобиля вращается на 360 градусов, чтобы равномерно распределить трение. Напротив, шарнир экскаватора поворачивается вперед и назад только в очень ограниченном диапазоне, обычно от 90 до 120 градусов. Он никогда не совершает полный оборот. Одна и та же небольшая площадь поверхности изо дня в день поглощает основную тяжесть трения. Без надлежащего смягчения последствий овальная деформация становится неизбежным механическим результатом.
Основные причины ускоренного разрушения связей
Однонаправленная физика объясняет, почему износ имеет овальную форму. Однако внешние факторы определяют, насколько быстро произойдет эта деформация. Выявление коренных причин является первым шагом к продлению срока службы оборудования и сокращению затрат на техническое обслуживание.
Неправильные методы смазки
Неправильная смазка остается основной причиной преждевременного выхода из строя. Смазка служит жизненно важной гидродинамической пленкой, разделяющей стальные компоненты. Когда операторы пропускают ежедневную смазку, этот защитный барьер разрушается. Возникает сильный контакт металла с металлом. Коэффициент трения резко возрастает, вызывая сильное нагревание. Это тепло размягчает сталь и приводит к быстрому микроскопическому разрыву поверхностного слоя.
Сильная боковая нагрузка
Землеройные машины предназначены для линейного движения копания вперед-назад. Они не предназначены для выдерживания серьезных боковых сил. Сметание тяжелого мусора боковой частью ковша создает неестественные изгибающие моменты в суставах. Попытка поддеть большие валуны сбоку дает тот же эффект. Эта боковая нагрузка концентрирует сильное давление на самых краях гильз, ускоряя деформацию.
Абразивное загрязнение
Представьте себе песчаную среду действующего карьера. Кремнеземная пыль покрывает каждую поверхность. Когда уплотнения выходят из строя, абразивные загрязнения проникают в микроскопическое пространство внутри соединения. Эти частицы часто тверже самой стали. Они смешиваются со смазкой, образуя высокоабразивную притирочную пасту. Эта паста стирает металл при каждом движении стрелы.
Низкокачественная незакаленная сталь
Металлургический состав сильно влияет на долговечность. Чтобы снизить первоначальные затраты, некоторые владельцы устанавливают дешевые запасные части, изготовленные из основной углеродистой стали. Этим незакаленным компонентам не хватает необходимого предела текучести. Они не могут противостоять огромным силам сдвига гидравлических земляных работ. При больших нагрузках некачественная сталь физически поддается и быстро деформируется.
Несовпадающие допуски
Замена только половины изношенного шарнира является критической ошибкой при техническом обслуживании. Установка новенького стержня в уже овальную втулку гарантирует плохой контакт с поверхностью. Сила концентрируется в двух микроскопических точках, а не распространяется по большой площади. Эта точечная нагрузка приводит к сбою нового компонента практически сразу после возобновления работы.
Признаки того, что ваши связи не работают
Раннее обнаружение изменений размеров предотвращает катастрофический отказ соединения. Персонал по техническому обслуживанию должен регулярно контролировать машины на предмет определенных физических и звуковых показателей во время ежедневных обходов.
Наиболее очевидным физическим признаком является чрезмерный люфт в тягах. Слегка опустите ковш на землю и осторожно постучите по органам управления гидравликой. Внимательно следите за суставами. Если ведро покачивается из стороны в сторону, Штифт цилиндра рукояти экскаватора, вероятно, вышел из строя. Видимая задержка между движением гидравлического цилиндра и фактическим движением руки является еще одним тревожным сигналом.
Слуховые сигналы одинаково красноречивы. Переход от толкающего движения к тянущему в положении сидя в кабине. Прислушайтесь к громким ударам или лязгам. Эти звуки указывают на то, что металл физически подпрыгивает через пустой зазор внутри овального отверстия. Кроме того, будьте внимательны при регулярной смазке. Если свежая смазка выходит только с одной стороны соединения, а другая остается сухой, деталь больше не сидит идеально по центру.
Скрытые финансовые издержки игнорирования проблемы
Откладывать обслуживание до завершения проекта — заманчивая, но критическая ошибка. Игнорирование ранних стадий износа приводит к экспоненциальным механическим отказам.
Первоначально износ ограничивается жертвенной втулкой. По мере того, как овальность становится более выраженной, эта втулка может полностью изнашиваться или трескаться под действием неравномерной нагрузки. Затем закаленная сталь начинает тереться непосредственно о более мягкий основной металл стрелы или рукояти. Это трение быстро удлиняет монтажные отверстия в конструкционной стали. Незначительная проблема с изнашиваемой деталью внезапно превращается в серьезный структурный дефект.
Как только основной металл деформируется, достаточно просто установить новый Штифт цилиндра экскаватора больше не является вариантом. Новые компоненты не будут плотно прилегать. Единственное решение — это узкоспециализированный процесс обработки, известный как линейное растачивание. Техник должен рассверлить поврежденное отверстие, приварить новую сталь, чтобы восстановить его, и повторно рассверлить его в соответствии с заводскими спецификациями. Этот процесс выводит машину из строя на несколько дней и стоит тысячи долларов.
Помимо затрат на ремонт, ослабленные соединения ухудшают производительность копания. Гидравлические цилиндры должны двигаться дальше, чтобы компенсировать провисание перед перемещением рычага. Это бесполезное движение снижает максимальную силу отрыва. Это увеличивает время цикла и повышает ежедневный расход топлива по всему автопарку.
Тенденции отрасли: переход к прогнозируемому техническому обслуживанию и передовой металлургии
В последние годы сектор тяжелого строительства коренным образом изменил подходы парка техники к борьбе с износом рычажных механизмов. Из-за задержек в глобальных цепочках поставок и растущих затрат на замену оборудования менеджеры автопарков отказываются от устаревшей модели работы до отказа. Стратегии профилактического обслуживания теперь являются отраслевым стандартом.
Современные экскаваторы все чаще оснащаются современной телематикой. Эти системы отслеживают точные часы работы и нагрузки. Они предупреждают бригады технического обслуживания, когда конкретные соединения требуют проверки, исходя из фактической рабочей нагрузки, а не по общему календарю.
Более того, во всей отрасли наблюдается массовый сдвиг в сторону передовой металлургии. Подрядчики понимают, что дешевые, незакаленные запасные части в конечном итоге стоят дороже. Первоначальные инвестиции в термообработанную сталь премиум-класса значительно снижают общую стоимость владения. Оно эффективно предотвращает ужасный ремонт при расточке и максимально увеличивает время безотказной работы машины в суровых условиях.
Как компоненты с высокой твердостью предотвращают деформацию: руководство по выбору
Чтобы бороться с постоянным трением, инженеры-металлурги используют передовые технологии производства. Переход на специализированные материалы — наиболее эффективная стратегия предотвращения преждевременного износа.
Стандартные варианты послепродажного обслуживания часто изготавливаются из базовой углеродистой стали 45 # без термической обработки. Напротив, премия высокозакаленный палец экскаватора выкован из высококачественной легированной стали, такой как 40Cr. Важнейшим отличием является процесс индукционной закалки. Внешняя поверхность быстро нагревается электромагнитным полем и сразу же гасится.
Это создает структуру двойной собственности. Закалка проникает на наружную поверхность на 2–3 миллиметра, обеспечивая твердость поверхности 52–58 HRC. Эта внешняя оболочка действует как непроницаемый щит от абразивной грязи. При этом внутреннее ядро остается пластичным. Он поглощает сильные удары, не разрушаясь.
| Характеристика |
Стандартный сплав углеродистой стали |
с высокой закалкой, например 40Cr |
| Твердость поверхности |
Низкий, склонен к быстрому набору очков |
HRC 52-58, исключительная износостойкость. |
| Основная прочность |
Твердый и хрупкий при ударе |
Высокая пластичность, поглощает сильные удары. |
| Процесс лечения |
Нет или базовая обработка |
Среднечастотная индукционная закалка на глубину 2-3 мм. |
| Лучшее приложение |
Легкие, временные исправления |
Прокладка траншей для тяжелых условий эксплуатации, добыча полезных ископаемых, разрушение горных пород |
При выборе запасных частей всегда проверяйте марку материала и глубину закалки. Обратите внимание на допуски OEM-спецификаций, чтобы обеспечить идеальную посадку и равномерное распределение гидравлических нагрузок по суставу.
Лучшие практики по продлению срока службы связи
Даже самые высококачественные металлургические компоненты подвержены износу в неблагоприятных условиях. Увеличение срока службы требует дисциплинированного ежедневного ухода и надлежащего обучения оператора.
Смазка — ваша основная защита. Соблюдайте строгий график ежедневной смазки. Операторы должны смазывать машину в конце смены, пока металл еще теплый. Теплая смазка легко течет и выталкивает застрявшую грязь, прежде чем она осядет за ночь. Прокачивайте смазочный шприц до тех пор, пока чистая смазка не начнет заметно выходить из уплотнений.
Техника оператора играет решающую роль. Научите свой экипаж избегать боковой нагрузки на стрелу. Плавные, линейные движения сохраняют механическую геометрию точек поворота. Наконец, придерживайтесь золотого правила тяжелой механики. Всегда заменяйте сопрягаемые детали одновременно, как согласованный комплект. Это обеспечивает надлежащий контакт с поверхностью и предотвращает немедленные повреждения в результате точечной нагрузки.
Заключение
Овальный износ компонентов тяги является дорогостоящей реальностью тяжелых земляных работ. Он приводится в движение интенсивными однонаправленными силами, необходимыми для копания и подъема. Вы не можете изменить законы физики, но можете контролировать, как с ними справляется ваша машина.
Соблюдение строгого графика смазки и бесперебойная работа машины значительно продлевают срок службы оборудования. Незамедлительное реагирование на ранние признаки неисправности предотвращает перерастание незначительных проблем в крупные структурные дефекты.
Когда наступает необходимость планового технического обслуживания, защитите свои инвестиции, выбрав замену из закаленной стали премиум-класса. Качественная металлургия обеспечивает эффективную работу вашего экскаватора. Это предотвращает катастрофические повреждения и гарантирует, что ваша техника останется на рабочей площадке. Готовы обновить свои связи? Изучите обширный каталог прецизионных компонентов на сайте MAPartsIntl, чтобы найти то, что точно соответствует конкретным потребностям вашего автопарка.
Часто задаваемые вопросы
Как часто мне следует смазывать соединения тяжелого оборудования?
В стандартных условиях смазывайте точки шарнира каждые 10–50 часов работы. Обычно это соответствует ежедневному обслуживанию. Если машина работает в глубокой грязи или абразивном песке, смазку необходимо производить несколько раз в день. Цель состоит в том, чтобы использовать свежую смазку для физического удаления абразивной грязи из полости до того, как она поцарапает металл.
Можно ли отремонтировать изношенный стержень овальной формы или его необходимо заменить?
Изношенный стержень тяги не подлежит безопасному и экономичному ремонту. Его необходимо заменить полностью. Попытка сварить и повторно обработать изношенную деталь разрушает ее термообработку и структурную целостность. Повторное использование деформированного компонента изменяет распределение нагрузки, что приводит к быстрому разрушению окружающих деталей и повреждению основного металла.
В чем разница между стандартной углеродистой сталью и заменой из закаленного сплава?
Основные различия заключаются в составе сплава и термической обработке. Стандартная деталь изготавливается из основной углеродистой стали с минимальным сопротивлением трению. Закаленная версия подвергается прецизионной индукционной закалке. Это создает двухслойную структуру с высокоизносостойкой внешней оболочкой и амортизирующим внутренним ядром.
Почему точки крепления цилиндра изнашиваются быстрее, чем другие соединения?
Точки соединения цилиндров выдерживают интенсивные, концентрированные динамические нагрузки. Они служат основными точками передачи огромного гидравлического давления. Поскольку они постоянно выдерживают пиковую нагрузку силы отрыва, трение концентрируется на крошечной площади поверхности. Это ускоряет деформацию, если пренебрегать техническим обслуживанием.
Сколько стоит починить овальное отверстие под штифт экскаватора?
Если основной металл стрелы или рукояти имеет овальную форму, необходимо выполнить расточку. Этот специализированный процесс обработки обычно стоит от 1500 до 3000 долларов за отверстие, в зависимости от размера станка и серьезности повреждений. Сюда не входят затраты на простой, которые могут легко удвоить общий финансовый эффект.
Может ли изношенная втулка стать причиной овализации штифта?
Абсолютно. Сильно изношенная втулка создает чрезмерный зазор. Это позволяет стальному стержню раскачиваться вперед и назад во время работы. Возникающие в результате ударные силы ускоряют деформацию обоих компонентов, быстро превращая круглый профиль в отчетливую форму яйца.


