¿Su equipo pesado se mueve con holgura? El desgaste ovalado de las articulaciones destruye la precisión de excavación. Esta deformación desigual arruina las costosas conexiones de las máquinas. Esto provoca movimientos descuidados del cucharón y vibraciones estridentes en la cabina. Pero, ¿por qué se produce este daño específico en lugar de que el metal se desgaste de manera uniforme?
En esta guía completa, analizamos las fuerzas mecánicas que causan este frustrante problema. Aprenderá cómo identificar señales de alerta temprana desde la perspectiva de un ingeniero de campo. Además, detallamos las graves consecuencias financieras de ignorar el problema. Lo más importante es que compartimos métodos de prevención comprobados y actualizaciones metalúrgicas para mantener su maquinaria en el lugar de trabajo.
Conclusiones clave
- El estrés unidireccional es el culpable: los componentes del varillaje generalmente se deforman hasta adoptar la forma de un huevo porque las fuerzas de excavación y elevación aplican constantemente una presión extrema exactamente en las mismas direcciones.
- La lubricación no es negociable: saltarse el engrase diario acelera la fricción entre metal y metal. Esto destruye rápidamente la integridad estructural de toda la articulación.
- La calidad del material importa: la actualización a acero de aleación endurecido por inducción proporciona la resistencia al desgaste de la superficie y la tenacidad del núcleo necesarias para evitar la fluencia prematura.
- La detección temprana ahorra dinero: detectar el desgaste temprano evita la necesidad de realizar reparaciones costosas y que requieren mucho tiempo en la estructura de la pluma.
¿Qué es una articulación de bisagra de excavadora y cómo funciona?
Los equipos de movimiento de tierras se basan en un complejo sistema de varillajes articulados de acero. Estas conexiones realizan tareas agotadoras día tras día. Los puntos de pivote principales conectan el bastidor principal, la pluma, el brazo, el cucharón y los cilindros hidráulicos.
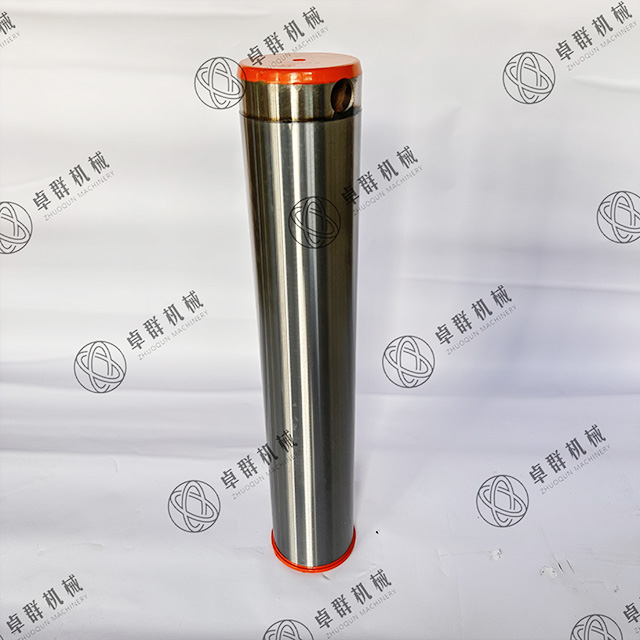
La función central de una El eje del pasador de la excavadora debe servir como bisagra estructural crítica. Estas sólidas varillas cilíndricas de acero permiten que enormes brazos y cucharones se articulen suavemente. Al mismo tiempo, soportan fuerzas de corte extremas y pesos de carga enormes durante la excavación de zanjas intensas.
Estas varillas nunca funcionan de forma aislada. Trabajan en sinergia directa con manguitos cilíndricos reemplazables insertados en el metal base. La varilla gira dentro de este manguito. Juntos absorben inmensas fricciones y cargas dinámicas. Actúan como capas de sacrificio que protegen la estructura de acero permanente de la máquina de una abrasión severa.
La ciencia detrás del desgaste ovalado: ¿por qué no redondo?
Cuando los administradores de flotas inspeccionan los componentes desgastados del varillaje, rara vez ven círculos perfectos. En cambio, las partes se estiran en distintas formas ovaladas o de huevo. Este fenómeno está profundamente arraigado en la física de la excavación.
Durante las operaciones de excavación de zanjas estándar, la máquina realiza movimientos muy repetitivos. Cuando un operador tira tierra hacia la cabina, la fuerza hidráulica presiona agresivamente la varilla de la bisagra contra un lado específico de la manga. La carga nunca se distribuye uniformemente alrededor de la circunferencia de 360 grados. La resistencia de la tierra compactada siempre empuja en contra de la dirección de excavación. En consecuencia, la tensión mecánica permanece concentrada en un único punto focal.
Esta presión unilateral constante crea una fricción localizada. Durante cientos de horas de funcionamiento, esta fuerza concentrada muele el metal de manera desigual. El lado de carga se aplana. Mientras tanto, el lado correspondiente del agujero se extiende hacia afuera. El eje de la rueda de un vehículo gira 360 grados completos para distribuir la fricción de manera uniforme. Por el contrario, una articulación de excavadora sólo gira hacia adelante y hacia atrás dentro de un rango muy restringido, típicamente entre 90 y 120 grados. Nunca completa una rotación completa. Exactamente la misma pequeña superficie absorbe la peor parte de la fricción día tras día. Sin una mitigación adecuada, la deformación ovalada se convierte en un resultado mecánico inevitable.
Principales causas del deterioro acelerado del enlace
La física unidireccional dicta por qué el desgaste es ovalado. Sin embargo, los factores externos determinan la rapidez con la que se produce esa deformación. Identificar las causas fundamentales es el primer paso para extender la vida útil del equipo y reducir los gastos generales de mantenimiento.
Prácticas de engrase inadecuadas
La lubricación inadecuada sigue siendo la principal causa de fallas prematuras. La grasa actúa como una película hidrodinámica vital que separa los componentes de acero. Cuando los operadores omiten el engrase diario, esta barrera protectora se rompe. Se produce un fuerte contacto metal con metal. El coeficiente de fricción se dispara, generando un calor intenso. Este calor ablanda el acero y provoca un rápido desgarro microscópico de la capa superficial.
Carga lateral severa
Las máquinas de movimiento de tierras están diseñadas para movimientos de excavación lineales de adelante hacia atrás. No están diseñados para soportar fuerzas laterales severas. Barrer escombros pesados con el costado del cucharón genera momentos de flexión antinaturales en las juntas. Intentar levantar grandes rocas lateralmente tiene el mismo efecto. Esta carga lateral concentra una presión extrema en los bordes de las mangas, acelerando la deformación.
Contaminación abrasiva
Imagínese el ambiente arenoso de una cantera activa. El polvo de sílice cubre todas las superficies. Cuando los sellos fallan, los contaminantes abrasivos se infiltran en el espacio microscópico dentro de la junta. Estas partículas suelen ser más duras que el propio acero. Se mezclan con la grasa para formar una pasta para lapear altamente abrasiva. Esta pasta muele el metal con cada movimiento del brazo.
Acero sin templar de baja calidad
La composición metalúrgica influye mucho en la longevidad. Para reducir los costos iniciales, algunos propietarios instalan piezas de repuesto baratas hechas de acero al carbono básico. Estos componentes no endurecidos carecen del límite elástico necesario. No pueden soportar las inmensas fuerzas de corte de la excavación hidráulica. Bajo cargas pesadas, el acero de baja calidad cede físicamente y se deforma rápidamente.
Tolerancias no coincidentes
Reemplazar sólo la mitad de una junta desgastada es un error de mantenimiento crítico. Instalar una varilla nueva en un manguito que ya tiene forma ovalada garantiza un contacto superficial deficiente. La fuerza se concentra en dos puntos microscópicos en lugar de distribuirse en un área amplia. Esta carga puntual hace que el nuevo componente falle casi inmediatamente después de reanudar el trabajo.
Señales de que sus vínculos están fallando
La detección temprana de cambios dimensionales previene fallas catastróficas en el enlace. El personal de mantenimiento debe monitorear rutinariamente las máquinas para detectar indicadores físicos y auditivos específicos durante sus recorridos diarios.
El signo físico más obvio es la excesiva inclinación de los enlaces. Apoye el cucharón ligeramente en el suelo y golpee suavemente los controles hidráulicos. Observe atentamente las articulaciones. Si el cucharón se mueve de lado a lado, el Es probable que el pasador del cilindro del brazo de la excavadora se haya salido. Un retraso visible entre el movimiento del cilindro hidráulico y el movimiento real del brazo es otra señal de alerta importante.
Las señales auditivas son igualmente reveladoras. Haga la transición de un movimiento de empujar a un movimiento de tirar mientras está sentado en la cabina. Escuche si hay fuertes golpes o ruidos metálicos. Estos sonidos indican que el metal está rebotando físicamente a través del espacio vacío dentro de un agujero ovalado. Además, preste atención durante el engrase rutinario. Si la grasa fresca sólo se escapa por un lado de la junta mientras el otro permanece seco, el componente ya no está perfectamente centrado.
Los costos financieros ocultos de ignorar el problema
Retrasar el mantenimiento hasta el final de un proyecto es un error tentador pero crítico. Ignorar las primeras etapas de desgaste conduce a fallas mecánicas exponenciales.
Inicialmente, el desgaste se limita al manguito de sacrificio. A medida que la ovalización se vuelve más pronunciada, este manguito puede desgastarse completamente o agrietarse bajo una tensión desigual. Luego, el acero endurecido comienza a rozar directamente contra el metal base más blando de la pluma o brazo. Esta fricción alarga rápidamente los orificios de montaje en el acero estructural. Un problema menor con una pieza de desgaste se transforma repentinamente en un defecto estructural importante.
Una vez que el metal base se deforma, basta con instalar un nuevo El pasador del cilindro de la excavadora ya no es una opción. Los nuevos componentes no encajarán bien. La única solución es un proceso de mecanizado altamente especializado conocido como mandrinado lineal. Un técnico debe perforar el orificio dañado, soldar acero nuevo para reconstruirlo y perforarlo por segunda vez según las especificaciones de fábrica. Este proceso mantiene una máquina fuera de servicio durante días y cuesta miles de dólares.
Más allá de los costos de reparación, los enlaces flojos arruinan el rendimiento de la excavación. Los cilindros hidráulicos deben moverse más solo para compensar la holgura antes de mover el brazo. Este movimiento desperdiciado reduce la fuerza máxima de arranque. Aumenta los tiempos de ciclo y aumenta el consumo diario de combustible en toda la flota.
Tendencias de la industria: el cambio hacia el mantenimiento predictivo y la metalurgia avanzada
En los últimos años, el sector de la construcción pesada ha cambiado fundamentalmente la forma en que las flotas de equipos gestionan el desgaste de los varillajes. Impulsados por los retrasos en la cadena de suministro global y los crecientes costos de la maquinaria de reemplazo, los administradores de flotas están abandonando el modelo obsoleto de ejecución hasta el fallo. Las estrategias de mantenimiento predictivo son ahora el estándar de la industria.
Las excavadoras modernas cuentan cada vez más con sistemas telemáticos avanzados. Estos sistemas rastrean las horas de funcionamiento exactas y las tensiones de carga. Alertan a los equipos de mantenimiento exactamente cuando juntas específicas requieren inspección basándose en la carga de trabajo real en lugar de un calendario genérico.
Además, hay un cambio masivo en toda la industria hacia la metalurgia avanzada. Los contratistas se dan cuenta de que las piezas de repuesto baratas y no endurecidas cuestan más a largo plazo. La inversión inicial en acero premium tratado térmicamente reduce drásticamente el costo total de propiedad. Previene eficazmente las temidas reparaciones de perforación de líneas y maximiza el tiempo de actividad de la máquina en entornos hostiles.
Cómo los componentes de alto endurecimiento previenen la deformación con la guía de selección
Para combatir la fricción implacable, los ingenieros metalúrgicos utilizan técnicas de fabricación avanzadas. Actualizar a materiales especializados es la estrategia más eficaz para prevenir el desgaste prematuro.
Las opciones estándar del mercado de accesorios a menudo se mecanizan a partir de acero al carbono básico 45# sin tratamiento térmico. En cambio, una prima El pasador de excavadora de alto endurecimiento está forjado con acero de aleación de alta calidad como 40Cr. El diferenciador crítico es el proceso de endurecimiento por inducción. La superficie exterior se calienta rápidamente mediante un campo electromagnético y se apaga inmediatamente.
Esto crea una estructura de propiedad dual. El endurecimiento penetra los 2 a 3 milímetros exteriores, alcanzando una dureza superficial de HRC 52-58. Esta capa exterior actúa como un escudo impenetrable contra la suciedad abrasiva. Mientras tanto, el núcleo interno sigue siendo dúctil. Absorbe impactos masivos sin fracturarse.
| Característica Aleación |
estándar de acero al carbono |
de alto endurecimiento como 40Cr |
| Dureza superficial |
Bajo, propenso a una puntuación rápida |
HRC 52-58, excepcional resistencia al desgaste |
| Dureza del núcleo |
Rígido y quebradizo bajo impacto. |
Altamente dúctil, absorbe fuertes impactos. |
| Proceso de tratamiento |
Ninguno o mecanizado básico |
Endurecimiento por inducción de frecuencia media de 2-3 mm de profundidad |
| Mejor aplicación |
Arreglos temporales ligeros |
Trabajo pesado de zanjas, minería y rotura de rocas. |
Al seleccionar piezas de repuesto, verifique siempre el grado del material y la profundidad de endurecimiento. Busque tolerancias de especificaciones OEM para garantizar un ajuste perfecto que distribuya las cargas hidráulicas de manera uniforme en la junta.
Mejores prácticas para extender la vida útil del enlace
Incluso los componentes metalúrgicos de mayor calidad sucumben al desgaste en condiciones abusivas. Maximizar la vida útil requiere un cuidado diario disciplinado y una formación adecuada del operador.
La lubricación es su principal defensa. Haga cumplir un estricto programa de engrase diario. Los operadores deben engrasar la máquina al final de su turno mientras el metal aún está caliente. La grasa tibia fluye fácilmente y expulsa la suciedad atrapada antes de que se asiente durante la noche. Bombee la pistola de engrase hasta que la grasa limpia salga visiblemente de los sellos.
La técnica del operador juega un papel crucial. Entrene a su tripulación para evitar cargar la pluma lateralmente. Los movimientos suaves y lineales preservan la geometría mecánica de los puntos de pivote. Por último, respete la regla de oro de la mecánica pesada. Reemplace siempre las piezas coincidentes simultáneamente como un juego combinado. Esto garantiza un contacto adecuado con la superficie y evita daños inmediatos por carga puntual.
Conclusión
El desgaste ovalado de los componentes del varillaje es una costosa realidad en el movimiento de tierras pesado. Es impulsado por las intensas fuerzas unidireccionales necesarias para excavar y levantar. No puedes cambiar las leyes de la física, pero puedes controlar cómo las maneja tu máquina.
Mantener un programa de lubricación estricto y operar la máquina sin problemas extiende drásticamente la vida útil del equipo. Responder de inmediato a los primeros signos de deterioro evita que problemas menores se conviertan en defectos estructurales importantes.
Cuando sea necesario realizar un mantenimiento de rutina, proteja su inversión eligiendo repuestos de acero endurecido de primera calidad. La metalurgia de calidad mantiene su excavadora funcionando de manera eficiente. Previene daños catastróficos y garantiza que su maquinaria permanezca en el lugar de trabajo. ¿Listo para actualizar sus enlaces? Explore el extenso catálogo de componentes diseñados con precisión en MAPartsIntl para encontrar la solución exacta para las necesidades específicas de su flota.
Preguntas frecuentes
¿Con qué frecuencia debo engrasar las juntas de mis equipos pesados?
En condiciones estándar, engrase los puntos de pivote cada 10 a 50 horas de funcionamiento. Por lo general, esto se alinea con una rutina de mantenimiento diaria. Si la máquina opera en lodo profundo o arena abrasiva, el engrase debe realizarse varias veces al día. El objetivo es utilizar grasa nueva para purgar físicamente la suciedad abrasiva de la cavidad antes de que marque el metal.
¿Puedo reparar una varilla ovalada desgastada o debo reemplazarla?
Una varilla de articulación desgastada de forma ovalada no se puede reparar de forma segura ni económica. Debe ser reemplazado por completo. Intentar soldar y volver a mecanizar una pieza desgastada destruye su tratamiento térmico y su integridad estructural. La reutilización de un componente deformado altera la distribución de la carga, lo que rápidamente destruye las piezas circundantes y daña el metal base.
¿Cuál es la diferencia entre los reemplazos de acero al carbono estándar y aleaciones endurecidas?
Las principales diferencias radican en la composición de la aleación y el tratamiento térmico. Una pieza estándar se mecaniza a partir de acero al carbono básico con una resistencia mínima a la fricción. Una versión endurecida se somete a un endurecimiento por inducción de precisión. Esto crea una estructura de doble capa con una capa exterior altamente resistente al desgaste y un núcleo interior que absorbe los impactos.
¿Por qué los puntos de anclaje del cilindro parecen desgastarse más rápido que otros enlaces?
Los puntos de conexión de los cilindros soportan fuerzas dinámicas intensas y concentradas. Sirven como puntos de transferencia principales para una presión hidráulica masiva. Debido a que manejan la carga máxima de la fuerza de arranque repetitivamente, la fricción se concentra en una superficie pequeña. Esto acelera la deformación si se descuida el mantenimiento.
¿Cuánto cuesta reparar el orificio ovalado de un pasador de excavadora?
Si el metal base de la pluma o brazo está ovalado, se requiere perforación lineal. Este proceso de mecanizado especializado suele costar entre 1.500 y 3.000 dólares por agujero, dependiendo del tamaño de la máquina y la gravedad del daño. Esto no incluye el costo del tiempo de inactividad, que fácilmente puede duplicar el impacto financiero general.
¿Puede un casquillo desgastado provocar la ovalación del pasador?
Absolutamente. Una funda muy desgastada crea un espacio excesivo. Esto permite que la varilla de acero se golpee hacia adelante y hacia atrás durante la operación. Las fuerzas de impacto resultantes aceleran la deformación de ambos componentes, convirtiendo rápidamente un perfil redondo en una forma distintiva de huevo.


