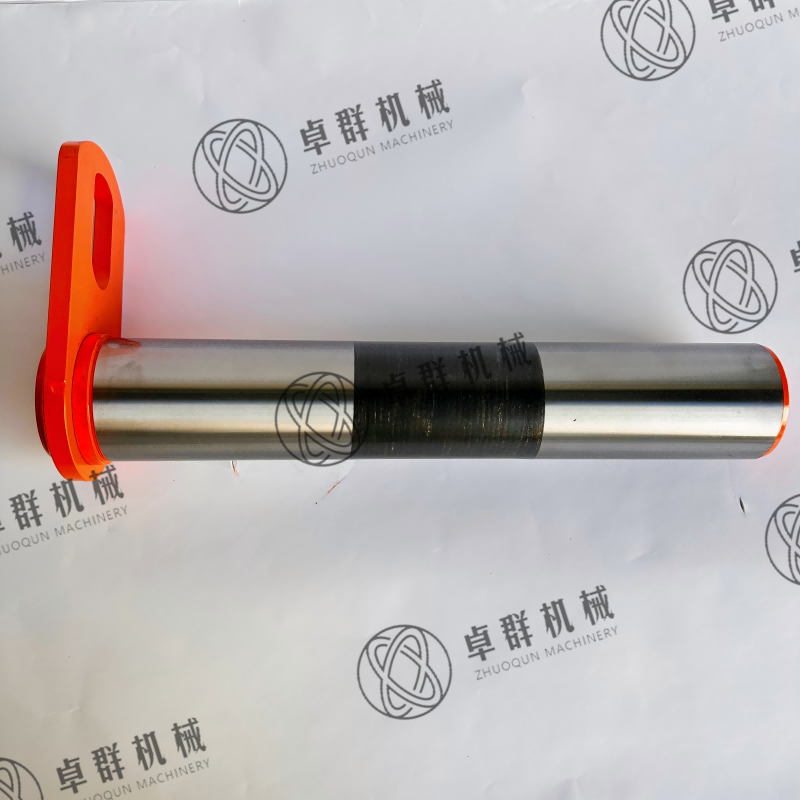
Dans la fabrication industrielle et la conception d'équipements lourds, le recours à des fixations standard disponibles dans le commerce peut parfois introduire des points de défaillance inacceptables. Les ingénieurs spécifient souvent des pièces génériques pour gagner du temps de conception initiale. Cependant, ces composants de base ne peuvent pas toujours répondre aux exigences extrêmes des ensembles mécaniques hautement spécialisés. Alors que les broches standard conviennent aux applications de base, les machines spécialisées nécessitent souvent des capacités de charge spécifiques, une résistance à l'environnement et des tolérances dimensionnelles exactes que seul un composant personnalisé peut fournir. Utiliser une mauvaise fixation entraîne inévitablement une usure rapide et des pannes catastrophiques.
Ce guide fournit un cadre aux responsables des achats et aux ingénieurs en mécanique pour déterminer exactement quand les risques opérationnels des composants standard dépassent les coûts d'outillage initiaux pour l'ingénierie d'une solution sur mesure. Nous explorerons comment justifier cet investissement critique en toute sécurité. Vous apprendrez à identifier les déclencheurs opérationnels, à définir des paramètres d'ingénierie exacts et à naviguer dans le processus de sélection des fournisseurs en toute confiance.
Points clés à retenir
- La transition vers un arbre à broches personnalisé est nécessaire lorsque les équipements OEM sont confrontés à des charges de cisaillement non standard, à des environnements extrêmes ou à des contraintes spatiales uniques.
- La définition des spécifications exactes des arbres de goupilles personnalisés (qualité du matériau, traitement thermique, tolérances) est essentielle pour prévenir les défaillances mécaniques catastrophiques.
- Le retour sur investissement de la personnalisation ne se mesure pas par le coût unitaire, mais par la réduction des temps d'arrêt des machines et des demandes de garantie.
- La sélection du bon fournisseur d'arbres à broches personnalisés nécessite de vérifier ses normes de contrôle qualité (PPAP, certifications ISO) et ses capacités de prototypage.
Le point de rupture : lorsque les broches standard échouent sur les machines OEM
Les chevilles, chapes ou axes de pivotement standard sont fabriqués pour un usage général. Ils servent de manière fiable dans les applications légères. Cependant, ils deviennent un handicap majeur dans les assemblages mécaniques soumis à de fortes contraintes ou exclusifs. Les ingénieurs conçoivent des équipements lourds pour repousser les limites. Les fixations génériques n'ont tout simplement pas la résistance matérielle et les géométries précises nécessaires pour assurer le fonctionnement sûr de ces machines complexes.
Vous devez reconnaître les signes avant-coureurs d’une défaillance d’un composant. S'appuyer sur des pièces de catalogue oblige souvent les ingénieurs à compromettre leurs conceptions originales. Ce compromis introduit de graves vulnérabilités opérationnelles. Les applications du monde réel finissent par révéler ces faiblesses. Examinons les déclencheurs opérationnels spécifiques exigeant une transition vers une fabrication sur mesure.
Déclencheurs opérationnels pour la personnalisation
- Géométries uniques : les composants du catalogue s'intègrent rarement parfaitement dans des empreintes spatiales hautement optimisées. Quand le L'arbre à broches personnalisé des machines OEM nécessite des rainures de graisse spécifiques, des diamètres étagés ou un filetage exclusif, vous devez passer à un usinage sur mesure. Ces géométries uniques répartissent la lubrification uniformément et évitent les concentrations de contraintes localisées.
- Exigences de charge extrême : les matériaux standard cèdent sous une pression immense. Les applications impliquant des excavatrices lourdes ou des liaisons agricoles génèrent des charges de fatigue extrêmes, de traction et de fatigue dynamique. Lorsque les forces opérationnelles dépassent les capacités standard de l’acier au carbone, l’ingénierie personnalisée devient non négociable.
- Environnements difficiles : la dégradation de l'environnement détruit rapidement les pièces standard. L'exposition à l'eau salée, aux produits chimiques acides ou aux températures extrêmes nécessite des alliages très spécifiques. Vous pourriez avoir besoin d'Inconel pour les applications à haute température ou d'acier inoxydable 316L pour les environnements marins. Des revêtements de protection personnalisés scellent également le métal contre une oxydation rapide.
Erreur courante : de nombreuses équipes d'ingénieurs tentent de modifier les broches standard en interne en perçant des trous secondaires ou en rectifiant les diamètres. Cette pratique détruit le traitement thermique en usine. Cela crée des tensions dangereuses conduisant à un cisaillement soudain sous de lourdes charges.
![arbre de broche personnalisé]()
Définition des spécifications de l'arbre de broche personnalisé
La définition des paramètres d'ingénierie critiques requis pour construire un composant fiable nécessite une approche multidimensionnelle. Vous ne pouvez pas simplement confier un croquis de base à un atelier d’usinage. Une documentation précise protège l’intégrité de votre assemblage final. Nous évaluons plusieurs dimensions essentielles pour garantir des performances maximales.
La sélection des matériaux constitue la base de votre conception. Vous devez faire correspondre l'alliage directement au résultat souhaité. Par exemple, l’évaluation de l’acier au carbone 4140 offre une limite d’élasticité exceptionnelle pour le levage de charges lourdes. À l’inverse, l’acier inoxydable martensitique offre une excellente résistance à la corrosion ainsi qu’une dureté élevée. Vous devez parfaitement équilibrer la force, le poids et l’exposition à l’environnement.
Le traitement thermique et la dureté déterminent la durée de vie du composant. Vous devez choisir entre la cémentation et le durcissement à coeur en fonction des contraintes d'application. La cémentation crée une excellente résistance à l’usure en surface tout en conservant un noyau ductile. Cela évite que la pièce ne se brise sous un impact soudain. Le durcissement à cœur crée une résistance uniforme sur tout le diamètre, idéale pour les environnements statiques à haute pression.
La précision et les tolérances séparent le matériel standard des composants de qualité aérospatiale. Vous devez établir des tolérances de micro-pouces requises pour les ajustements serrés ou les points de pivotement précis. Des tolérances serrées empêchent les vibrations destructrices. Ils empêchent l'usure prématurée de détruire la bague ou le boîtier environnant. L'établissement de ces dimensions rigides garantit un actionnement mécanique en douceur.
La finition de surface a un impact à la fois sur la fonctionnalité et sur la durée de vie. La spécification de revêtements avancés tels que le placage zinc-nickel, l'oxyde noir ou la passivation améliore considérablement la spécifications d'arbre de broche personnalisées pour la longévité et la réduction de la friction. Une surface bien finie retient mieux la graisse et repousse efficacement les éléments corrosifs.
Tableau comparatif des matériaux et des traitements thermiques courants
| Qualité du matériau |
Traitement thermique typique |
Avantage principal |
Application idéale |
| Acier allié 4140 |
Trempé à cœur ou trempé par induction |
Haute résistance à la traction et aux chocs |
Liaisons pour engins de terrassement lourds |
| Acier au carbone 1045 |
Cémenté durci |
Excellente usure de surface, noyau ductile |
Points de pivotement standards, machines agricoles |
| Acier inoxydable 316 |
Recuit/travaillé à froid |
Résistance maximale à la corrosion |
Milieu marin, agroalimentaire |
| 17-4 PH Inox |
Durci par les précipitations |
Haute résistance combinée à une protection contre la corrosion |
Actionneurs aérospatiaux, vannes haute contrainte |
Analyse coûts-avantages : le retour sur investissement de la personnalisation
Aborder les investissements financiers et temporels initiaux requis pour des solutions sur mesure intimide souvent les équipes d'approvisionnement. S'éloigner des catalogues standards nécessite un changement fondamental dans la philosophie d'achat. Vous devez regarder au-delà du choc immédiat de l’autocollant. Nous mesurons le véritable retour sur investissement en examinant l’efficacité opérationnelle à long terme.
Les coûts d’outillage et d’ingénierie représentent le premier obstacle. Il est essentiel de reconnaître les coûts initiaux d’ingénierie non récurrents (NRE). Concevoir un entièrement L'arbre de broche personnalisé implique une programmation CNC, la création de luminaires personnalisés et un outillage spécialisé. Ces coûts initiaux semblent élevés au départ. Il s’agit cependant d’investissements ponctuels amortis sur la durée de vie de votre production.
Les quantités minimales de commande (MOQ) présentent un autre défi courant. Vous devez équilibrer le coût unitaire par rapport à vos besoins réels en volume. Les séries de production en faible volume gonflent les coûts des pièces individuelles en raison des temps de préparation. Prévoir avec précision votre inventaire permet d’atténuer ces dépenses. Nous vous recommandons de configurer des commandes globales. Cette stratégie permet au fabricant de générer des volumes plus élevés et de libérer les expéditions sur une base planifiée, réduisant ainsi vos dépenses globales.
Démontrer une valeur à long terme justifie en fin de compte l’itinéraire personnalisé. Les arbres personnalisés évitent les goulots d'étranglement frustrants lors de l'assemblage dans l'usine. Ils s'adaptent parfaitement à chaque fois. Plus important encore, ils réduisent considérablement les réclamations au titre de la garantie. L'élimination des temps d'arrêt coûteux des équipements sur le terrain surpasse en fin de compte la valeur du cycle de vie des broches standard moins chères. Lorsqu'une broche standard à 5 $ tombe en panne, cela peut facilement causer 50 000 $ de dommages à la machine et une perte de productivité. Les solutions personnalisées constituent une assurance bon marché contre les pannes mécaniques catastrophiques.
Atténuation des risques : contrôle qualité et conformité
Les dangers d’une fabrication sur mesure mal exécutée sont graves. Si un atelier d’usinage fait des économies, les composants qui en résultent deviennent des responsabilités énormes. Les risques courants de mise en œuvre incluent les microfissures lors de processus de traitement thermique agressifs. La déformation dimensionnelle pendant la trempe peut rendre un lot entier inutile. Vous devez appliquer des mesures de contrôle qualité strictes pour atténuer ces risques cachés.
Les tests physiques et l'inspection valident l'intention technique. Vous ne pouvez pas vous fier uniquement à des contrôles visuels. Nous préconisons fortement des cadres de tests rigoureux avant d’autoriser toute production de masse. Ces protocoles garantissent que chaque unité se comporte exactement comme prévu dans des conditions de stress réelles.
Protocoles de test essentiels
- Inspection du premier article (FAI) : cette analyse dimensionnelle complète vérifie que la pièce de production initiale correspond parfaitement au modèle CAO. Les rapports FAI mesurent chaque tolérance, rayon et pas de filetage.
- Tests de charge physique : l'exposition du prototype à des forces de cisaillement et de traction simulées garantit que le matériau cédera exactement là où il a été calculé.
- Tests non destructifs (CND) : l'utilisation de l'inspection par particules magnétiques (MPI) ou des tests par ultrasons détecte les fissures microscopiques souterraines invisibles à l'œil nu.
- Test au brouillard salin : vérification de l'épaisseur exacte et de la durabilité des revêtements appliqués dans des environnements corrosifs accélérés.
La traçabilité constitue le dernier niveau d’atténuation des risques. Il est absolument essentiel de garantir que les rapports d’essais de matériaux (MTR) sont fournis. Ces documents vérifient la composition chimique exacte et les propriétés mécaniques de l'acier brut utilisé dans votre lot. Si une défaillance sur le terrain survient des années plus tard, la traçabilité complète des lots de chaleur vous permet d'isoler immédiatement le problème. N’acceptez jamais de pièces dépourvues de la documentation métallurgique appropriée.
Présélection d'un fournisseur d'arbres à broches personnalisés
Faire passer un fournisseur de la phase de réflexion initiale à la phase d’approvisionnement finale nécessite une logique de présélection stricte. Vous ne pouvez pas traiter un composant hautement technique comme un simple achat de marchandise. Un fournisseur agissant en tant que véritable partenaire de fabrication protège la réputation de votre marque. Nous évaluons plusieurs piliers essentiels lors de l’audit des installations d’usinage potentielles.
Les capacités de fabrication dictent la qualité ultime du produit. Vous devez évaluer un fournisseur d'arbres à broches personnalisés sur leurs centres avancés de tournage CNC et de meulage de précision. Gèrent-ils les opérations secondaires sans problème ? Disposer de capacités de traitement thermique en interne constitue un énorme avantage. Le contrôle du processus thermique en interne évite les retards logistiques et garantit une surveillance de la qualité plus stricte que l'externalisation vers des métallurgistes tiers.
Les certifications de qualité constituent des normes industrielles non négociables. Vous devez rechercher un strict respect des procédures. La norme ISO 9001 : 2015 sert de référence pour la fabrication générale. Si vous travaillez dans des secteurs hautement réglementés, exigez des qualifications spécialisées. Recherchez AS9100 pour les applications aérospatiales ou IATF 16949 pour les assemblages automobiles. Ces certifications prouvent que l'installation maintient des procédures d'actions correctives rigoureuses et des systèmes de prévention des défauts.
Le prototypage et les délais définissent l’agilité du partenariat. Évaluer la capacité du fournisseur à produire des prototypes rapides. Vous avez besoin de composants physiques pour tester leur ajustement et leur fonctionnement en conditions réelles avant de vous engager dans une production en grand volume. Un partenaire compétent consacre des machines spécifiques au prototypage rapide, garantissant ainsi que votre cycle de développement de produits ne s'arrête pas en attendant les articles de test.
Meilleure pratique : demandez toujours une visite des installations, qu'elles soient physiques ou virtuelles. L'observation de leur organisation en berceau d'outils, de la gestion des déchets et des enregistrements d'étalonnage des jauges vous révèle immédiatement à quel point ils prennent au sérieux l'ingénierie de précision.
Conclusion
La mise à niveau vers une solution sur mesure est une décision stratégique protégeant l’intégrité fondamentale, la sécurité et les performances des machines propriétaires. Les fixations génériques compromettent une ingénierie brillante. En spécifiant soigneusement les qualités de matériaux, les finitions de surface et les tolérances strictes, vous éliminez les vulnérabilités cachées de vos assemblages mécaniques. Comprendre la véritable valeur du cycle de vie permet de justifier facilement les coûts d'outillage initiaux. Donner la priorité à un contrôle qualité et à une traçabilité stricts garantit le succès opérationnel à long terme.
La transition nécessite une collaboration proactive entre vos équipes d’ingénierie et d’approvisionnement. Pour avancer efficacement, nous vous recommandons de prendre les actions suivantes :
- Consolidez tous les dessins CAO 2D et 3D existants pour vos points pivots critiques.
- Documentez les facteurs de stress environnementaux exacts et les limites de charge de vos expériences en matière de machines sur le terrain.
- Compilez ces exigences opérationnelles et demandez un examen technique complet.
- Engager un fabricant qualifié pour passer à un arbre de broche personnalisé et obtenez un devis de production précis.
FAQ
Q : Quel est le délai de livraison typique pour un arbre à broches personnalisé ?
R : Les délais standard varient en fonction de la complexité. L'outillage et l'ingénierie initiaux prennent généralement 2 à 4 semaines. La production de prototypes rapides ajoute 1 à 2 semaines supplémentaires. Une fois que vous avez approuvé l'inspection du premier article (FAI), les cycles de production complets nécessitent généralement 4 à 8 semaines. Les capacités internes de traitement thermique et de placage peuvent réduire considérablement ces délais.
Q : Puis-je demander des prototypes avant de m'engager dans une commande à volume élevé ?
R : Oui. Il est fortement recommandé de demander des prototypes. Il permet à votre équipe d’ingénieurs d’effectuer des tests d’ajustement et de fonctionnement dans le monde réel. La validation du composant via une inspection du premier article évite des erreurs coûteuses. Il garantit que la conception s'intègre parfaitement dans votre assemblage avant d'investir dans une production en grand volume.
Q : Quels sont les matériaux les plus couramment utilisés pour les arbres à broches OEM personnalisés ?
R : La sélection des matériaux dépend entièrement des contraintes d’application. Nous utilisons fréquemment de l'acier allié 4140 pour une résistance extrême au cisaillement et des charges lourdes. Pour les environnements corrosifs, l’acier inoxydable 304 ou 316 offre une excellente protection. Nous usinons également le laiton ou le bronze pour des applications spécialisées nécessitant une friction plus faible ou des caractéristiques anti-étincelles.
Q : En quoi les tolérances standard diffèrent-elles des tolérances usinées sur mesure ?
R : Les fixations commerciales standard utilisent des tolérances générales lâches, fluctuant souvent de plusieurs millièmes de pouce. Cela provoque des vibrations et une usure prématurée. L’usinage personnalisé passe à une rectification de précision à tolérance serrée. Nous atteignons régulièrement des tolérances de quelques dix millièmes de pouce, garantissant ainsi des ajustements serrés parfaits et une stabilité mécanique optimale.