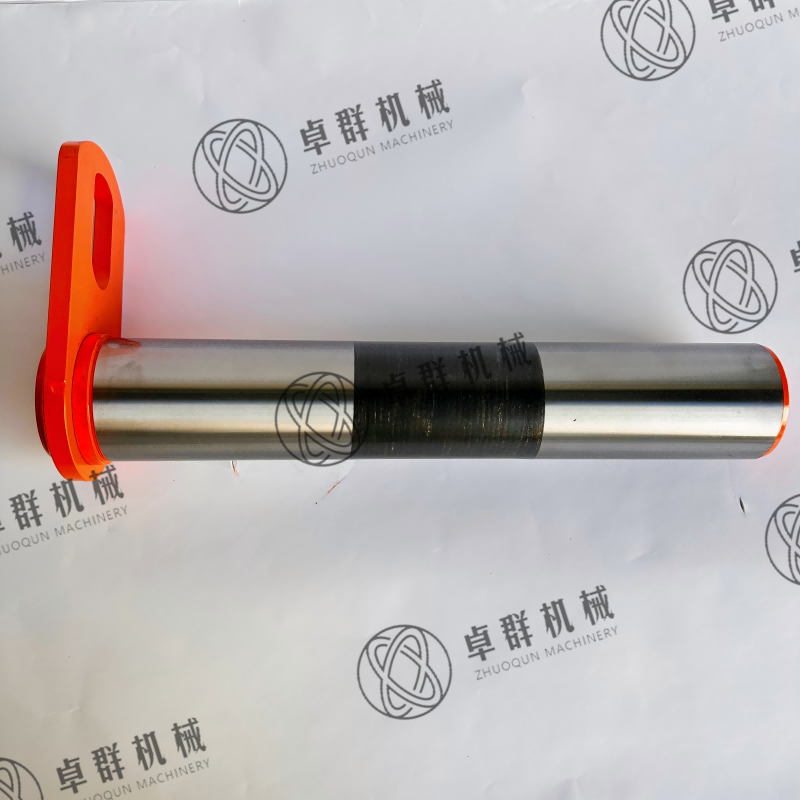
В промышленном производстве и проектировании тяжелого оборудования использование стандартных готовых креплений иногда может привести к неприемлемым точкам отказа. Инженеры часто указывают типовые детали, чтобы сэкономить начальное время проектирования. Однако эти базовые компоненты не всегда могут удовлетворить экстремальные требования узкоспециализированных механических узлов. В то время как стандартные штифты подходят для основных применений, специализированное оборудование часто требует определенной несущей способности, устойчивости к воздействию окружающей среды и точных допусков на размеры, которые может обеспечить только индивидуальный компонент. Использование неправильного крепежа неизбежно приводит к быстрому износу и катастрофическим поломкам.
Это руководство предоставляет менеджерам по закупкам и инженерам-механикам основу, позволяющую точно определить, когда эксплуатационные риски стандартных компонентов перевешивают первоначальные затраты на инструменты для разработки индивидуального решения. Мы рассмотрим, как безопасно оправдать эти важные инвестиции. Вы научитесь определять эксплуатационные триггеры, определять точные инженерные параметры и с абсолютной уверенностью ориентироваться в процессе выбора поставщика.
Ключевые выводы
- Переход на нестандартный штифтовый вал необходим, когда OEM-оборудование сталкивается с нестандартными сдвиговыми нагрузками, экстремальными условиями окружающей среды или уникальными пространственными ограничениями.
- Определение точных характеристик штифта (класс материала, термообработка, допуски) имеет решающее значение для предотвращения катастрофических механических отказов.
- Окупаемость инвестиций в индивидуальную настройку измеряется не затратами на единицу продукции, а сокращением простоев оборудования и гарантийных претензий.
- Выбор подходящего поставщика штифтового вала требует проверки его стандартов контроля качества (сертификаты PPAP, ISO) и возможностей создания прототипов.
Переломный момент: когда стандартные штифты выходят из строя OEM-оборудования
Стандартные дюбели, вилки или шарнирные пальцы изготавливаются для общего использования. Они надежно служат в легких условиях эксплуатации. Однако они становятся серьезной помехой в механических узлах, подвергающихся высоким нагрузкам, или в нестандартных механических узлах. Инженеры проектируют тяжелое оборудование, чтобы раздвинуть границы. Обычным крепежным элементам просто не хватает прочности материала и точной геометрии, необходимых для безопасной работы этих сложных машин.
Вы должны распознать ранние признаки отказа компонента. Использование деталей из каталога часто вынуждает инженеров идти на компромисс с исходными проектами. Этот компромисс создает серьезные эксплуатационные уязвимости. Реальные приложения в конечном итоге обнажают эти недостатки. Давайте рассмотрим конкретные операционные триггеры, требующие перехода к индивидуальному производству.
Операционные триггеры для настройки
- Уникальная геометрия. Компоненты каталога редко идеально вписываются в оптимизированные пространственные контуры. Когда Специальный штифт OEM-оборудования требует специальных канавок для смазки, ступенчатого диаметра или фирменной резьбы, поэтому вам необходимо перейти к обработке на заказ. Эта уникальная геометрия равномерно распределяет смазку и предотвращает локализованную концентрацию напряжений.
- Требования к экстремальным нагрузкам: Стандартные материалы деформируются под огромным давлением. Приложения, связанные с тяжелыми экскаваторами или сельскохозяйственными навесными устройствами, создают экстремальные сдвиговые, растягивающие и динамические усталостные нагрузки. Когда оперативные силы превышают стандартные возможности углеродистой стали, индивидуальное проектирование становится невозможным.
- Суровые условия: деградация окружающей среды быстро разрушает стандартные детали. Воздействие соленой воды, кислотных химикатов или экстремальных температур требует использования высокоспецифичных сплавов. Вам может понадобиться инконель для применения в условиях высоких температур или нержавеющая сталь 316L для морской среды. Индивидуальные защитные покрытия также защищают металл от быстрого окисления.
Распространенная ошибка: многие инженерные группы пытаются модифицировать стандартные штифты самостоятельно, просверливая дополнительные отверстия или шлифовая диаметры. Такая практика разрушает заводскую термообработку. Это создает опасные источники напряжения, приводящие к внезапному сдвигу под тяжелыми нагрузками.
![изготовленный на заказ штифтовый вал]()
Определение характеристик основного штифтового вала
Определение критических инженерных параметров, необходимых для создания надежного компонента, требует многомерного подхода. Вы не можете просто передать базовый эскиз в механическую мастерскую. Точная документация защищает целостность вашей окончательной сборки. Мы оцениваем несколько основных параметров, чтобы обеспечить максимальную производительность.
Выбор материала является основой вашего дизайна. Вы должны подобрать сплав непосредственно к желаемому результату. Например, оценка углеродистой стали 4140 обеспечивает исключительный предел текучести при подъеме тяжелых грузов. И наоборот, использование мартенситной нержавеющей стали обеспечивает превосходную коррозионную стойкость наряду с высокой твердостью. Вы должны идеально сбалансировать силу, вес и воздействие окружающей среды.
Термическая обработка и твердость определяют срок службы компонента. Вы должны выбрать между цементацией и сквозной закалкой в зависимости от нагрузки приложения. Цементирующая закалка обеспечивает превосходную износостойкость поверхности при сохранении пластичности сердцевины. Это предотвращает разрушение детали при внезапном ударе. Сквозная закалка обеспечивает равномерную прочность по всему диаметру, что идеально подходит для статических сред с высоким давлением.
Точность и допуски отделяют стандартное оборудование от компонентов аэрокосмического класса. Вам необходимо установить допуски в микродюймах, необходимые для посадки с натягом или точных точек поворота. Жесткие допуски предотвращают разрушительную вибрацию. Они предотвращают преждевременный износ и разрушение окружающей втулки или корпуса. Установление этих жестких размеров обеспечивает плавное механическое срабатывание.
Отделка поверхности влияет как на функциональность, так и на срок службы. Использование современных покрытий, таких как цинк-никелевое покрытие, черный оксид или пассивация, значительно улучшает специальные характеристики штифтового вала для обеспечения долговечности и снижения трения. Правильно обработанная поверхность лучше удерживает жир и эффективно отталкивает коррозионные элементы.
Сравнительная таблица общих материалов и термообработок
| Марка материала |
Типичная термообработка |
Основное преимущество |
Идеальное применение |
| Легированная сталь 4140 |
Сквозная закалка или индукционная закалка |
Высокая прочность на разрыв и ударопрочность |
Соединения тяжелой землеройной техники |
| 1045 Углеродистая сталь |
Закаленный корпус |
Превосходный поверхностный износ, пластичный сердечник |
Стандартные точки поворота, сельскохозяйственная техника |
| Нержавеющая сталь 316 |
Отожженный/холодно обработанный |
Максимальная коррозионная стойкость |
Морская среда, пищевая промышленность |
| 17-4 PH нержавеющая сталь |
Закаленный осадками |
Высокая прочность в сочетании с защитой от коррозии |
Аэрокосмические приводы, клапаны высокого напряжения |
Анализ затрат и выгод: рентабельность кастомизации
Решение вопроса о первоначальных финансовых и временных инвестициях, необходимых для индивидуальных решений, часто пугает отделы закупок. Отказ от стандартных каталогов требует фундаментального изменения в философии закупок. Вы должны не обращать внимания на немедленный шок от наклеек. Мы измеряем истинную отдачу от инвестиций, изучая долгосрочную операционную эффективность.
Затраты на инструменты и проектирование представляют собой начальное препятствие. Признание первоначальных единовременных затрат на проектирование (NRE) имеет важное значение. Проектирование полностью Изготовленный на заказ штифтовый вал включает в себя программирование на станке с ЧПУ, создание индивидуальных приспособлений и использование специализированных инструментов. Эти первоначальные затраты поначалу кажутся высокими. Однако это единовременные инвестиции, которые амортизируются в течение всего срока эксплуатации вашего производства.
Минимальный объем заказа (MOQ) представляет собой еще одну распространенную проблему. Вы должны сбалансировать стоимость единицы продукции с вашими фактическими требованиями к объему. Производство небольших объемов приводит к увеличению стоимости отдельных деталей из-за времени наладки. Точное прогнозирование запасов помогает снизить эти расходы. Мы рекомендуем создавать общие заказы. Эта стратегия позволяет производителю запускать большие объемы и выпускать поставки по расписанию, снижая общие расходы.
Демонстрация долгосрочной ценности в конечном итоге оправдывает индивидуальный маршрут. Валы, изготовленные по индивидуальному заказу, предотвращают возникновение узких мест при сборке в заводских условиях. Они идеально подходят каждый раз. Что еще более важно, они значительно сокращают гарантийные претензии. Устранение дорогостоящего простоя оборудования в полевых условиях в конечном итоге превосходит стоимость жизненного цикла более дешевых стандартных штифтов. Когда стандартный штифт стоимостью 5 долларов выходит из строя, это может легко привести к повреждению машины на 50 000 долларов и снижению производительности. Индивидуальные решения служат дешевой страховкой от катастрофических механических неисправностей.
Снижение рисков: контроль качества и соблюдение требований
Опасности плохо выполненного индивидуального производства серьезны. Если механический цех срезает углы, полученные компоненты становятся огромными обузами. Общие риски внедрения включают микротрещины во время агрессивных процессов термообработки. Деформация размеров во время закалки может сделать всю партию бесполезной. Вы должны применять строгие меры контроля качества, чтобы минимизировать эти скрытые риски.
Физические испытания и проверки подтверждают инженерный замысел. Вы не можете полагаться исключительно на визуальные проверки. Мы решительно выступаем за тщательное тестирование перед разрешением любого массового производства. Эти протоколы гарантируют, что каждое устройство будет вести себя точно так, как было спроектировано, в условиях реальных нагрузок.
Основные протоколы тестирования
- Проверка первого изделия (FAI): этот комплексный анализ размеров подтверждает, что исходная производственная деталь идеально соответствует модели CAD. В отчетах FAI измеряются все допуски, радиусы и шаг резьбы.
- Испытание физической нагрузкой: воздействие на прототип смоделированных сил сдвига и растяжения гарантирует, что текучесть материала будет точно такой, как рассчитано.
- Неразрушающий контроль (NDT): использование магнитно-порошкового контроля (MPI) или ультразвукового контроля позволяет обнаружить микроскопические подповерхностные трещины, невидимые невооруженным глазом.
- Испытание солевым туманом: проверка точной толщины и стойкости нанесенных покрытий к агрессивным средам.
Прослеживаемость обеспечивает последний уровень снижения рисков. Обеспечение предоставления отчетов об испытаниях материалов (MTR) имеет решающее значение. Эти документы подтверждают точный химический состав и механические свойства необработанной стали, используемой в вашей партии. Если сбой на объекте произойдет спустя годы, полная отслеживаемость партии плавки позволит вам немедленно изолировать проблему. Никогда не принимайте детали, не имеющие соответствующей металлургической документации.
Включение в шорт-лист поставщика нестандартных штифтовых валов
Перевод поставщика с этапа первоначального рассмотрения на этап окончательной закупки требует строгой логики составления короткого списка. Вы не можете относиться к высокотехнологичному компоненту как к простой покупке товара. Поставщик, выступающий в роли настоящего производственного партнера, защищает репутацию вашего бренда. При аудите потенциальных обрабатывающих предприятий мы оцениваем несколько основных принципов.
Возможности производства диктуют высочайшее качество продукта. Вы должны оценить поставщик нестандартных штифтовых валов на своих современных токарных и прецизионных шлифовальных центрах с ЧПУ. Беспрепятственно ли они выполняют второстепенные операции? Наличие собственных мощностей по термообработке является огромным преимуществом. Внутреннее управление термическим процессом предотвращает логистические задержки и обеспечивает более строгий контроль качества по сравнению с передачей сторонним металлургам.
Сертификаты качества действуют как не подлежащие обсуждению отраслевые стандарты. Вам следует следить за строгим соблюдением процедур. ISO 9001:2015 служит основой для общего производства. Если вы работаете в секторах с жестким регулированием, потребуйте специальные полномочия. Ищите AS9100 для аэрокосмической отрасли или IATF 16949 для автомобильных сборок. Эти сертификаты доказывают, что на предприятии применяются строгие процедуры корректирующих действий и системы предотвращения дефектов.
Прототипирование и сроки выполнения определяют гибкость партнерства. Оцените способность поставщика быстро производить прототипы. Прежде чем переходить к крупносерийному производству, вам нужны физические компоненты для реальных испытаний на пригодность и функциональность. Опытный партнер выделяет определенные машины для быстрого прототипирования, гарантируя, что цикл разработки вашего продукта не застопорится в ожидании тестовых образцов.
Лучшая практика: всегда запрашивайте экскурсию по объекту, будь то физическую или виртуальную. Наблюдение за организацией их набора инструментов, управлением ломом материалов и записями о калибровке датчиков сразу показывает, насколько серьезно они относятся к точному машиностроению.
Заключение
Переход на индивидуальное решение — это стратегическое решение, защищающее фундаментальную целостность, безопасность и производительность запатентованного оборудования. Стандартные крепежи ставят под угрозу блестящие инженерные решения. Тщательно определяя марки материалов, обработку поверхности и строгие допуски, вы устраняете скрытые уязвимости в своих механических узлах. Понимание истинной ценности жизненного цикла упрощает обоснование первоначальных затрат на инструменты. Приоритет строгого контроля качества и отслеживания обеспечивает долгосрочный успех работы.
Переход требует активного сотрудничества между вашими инженерами и отделами закупок. Для эффективного продвижения вперед мы рекомендуем предпринять следующие действия:
- Объедините все существующие 2D- и 3D-чертежи САПР для ключевых точек поворота.
- Задокументируйте точные стрессовые факторы окружающей среды и ограничения по нагрузкам, которые испытывает ваше оборудование в полевых условиях.
- Соберите эти эксплуатационные требования и запросите комплексную техническую экспертизу.
- Привлеките квалифицированного производителя для обновления до изготовленный на заказ штифтовый вал и получите точную производственную цену.
Часто задаваемые вопросы
Вопрос: Каково типичное время выполнения заказа на заказной штифтовый вал?
Ответ: Стандартные сроки варьируются в зависимости от сложности. Первоначальная оснастка и проектирование обычно занимают от 2 до 4 недель. Производство быстрых прототипов добавляет еще 1–2 недели. После того как вы одобрите первую проверку изделия (FAI), полный цикл производства обычно занимает от 4 до 8 недель. Собственные возможности термообработки и нанесения покрытия могут значительно сократить время выполнения заказа.
Вопрос: Могу ли я запросить прототипы перед тем, как сделать крупный заказ?
А: Да. Настоятельно рекомендуется запрашивать прототипы. Это позволяет вашей команде инженеров проводить испытания на пригодность и функциональность в реальных условиях. Проверка компонента посредством первичной проверки изделия предотвращает дорогостоящие ошибки. Это гарантирует, что конструкция идеально впишется в вашу сборку, прежде чем вы инвестируете в крупносерийное производство.
Вопрос: Какие материалы чаще всего используются для изготовления штифтовых валов OEM?
О: Выбор материала полностью зависит от нагрузки при применении. Мы часто используем легированную сталь 4140 для обеспечения экстремальной прочности на сдвиг и тяжелых нагрузок. Нержавеющая сталь 304 или 316 обеспечивает отличную защиту в агрессивных средах. Мы также обрабатываем латунь или бронзу для специальных применений, требующих более низкого трения или отсутствия искр.
Вопрос: Чем стандартные допуски отличаются от допусков, изготовленных по индивидуальному заказу?
Ответ: Стандартные коммерческие крепежные детали имеют общие допуски, часто варьирующиеся на несколько тысячных долей дюйма. Это вызывает вибрацию и преждевременный износ. Индивидуальная обработка переходит к прецизионному шлифованию с жесткими допусками. Мы обычно достигаем допусков в пределах нескольких десятитысячных дюйма, гарантируя идеальную посадку с натягом и оптимальную механическую стабильность.