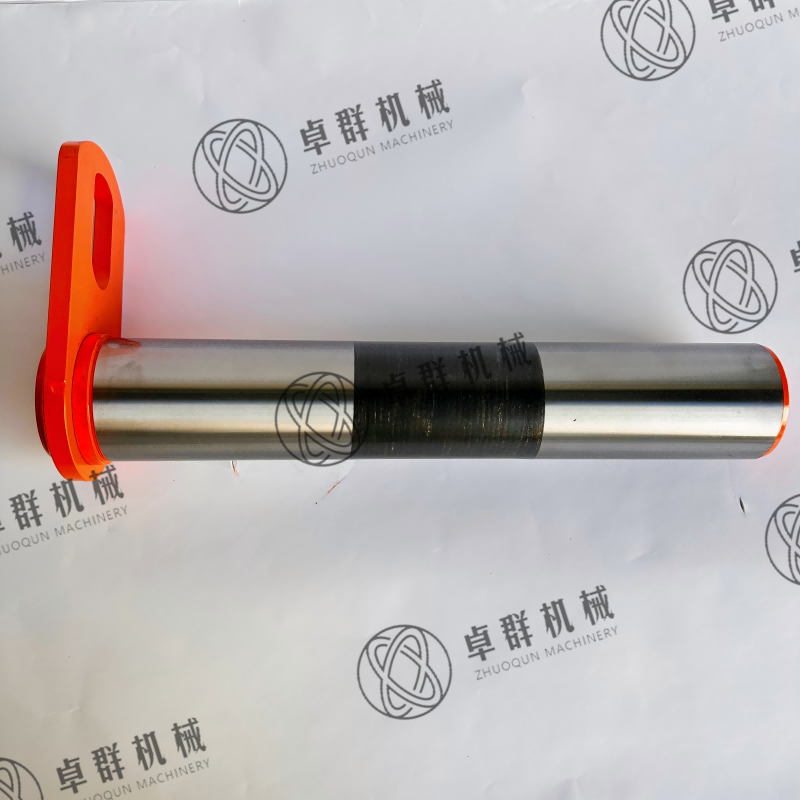
In der industriellen Fertigung und bei der Konstruktion von Schwermaschinen kann die Verwendung handelsüblicher Standardbefestigungen manchmal zu inakzeptablen Fehlerquellen führen. Ingenieure spezifizieren häufig generische Teile, um anfängliche Entwurfszeit zu sparen. Allerdings können diese Basiskomponenten den extremen Anforderungen hochspezialisierter mechanischer Baugruppen nicht immer gerecht werden. Während Standardstifte für grundlegende Anwendungen geeignet sind, erfordern Spezialmaschinen häufig spezifische Tragfähigkeiten, Umweltbeständigkeit und exakte Maßtoleranzen, die nur eine kundenspezifische Komponente bieten kann. Die Verwendung falscher Befestigungselemente führt unweigerlich zu schnellem Verschleiß und katastrophalen Ausfällen.
Dieser Leitfaden bietet Beschaffungsmanagern und Maschinenbauingenieuren einen Rahmen, um genau zu bestimmen, wann die Betriebsrisiken von Standardkomponenten die anfänglichen Werkzeugkosten für die Entwicklung einer maßgeschneiderten Lösung überwiegen. Wir werden untersuchen, wie wir diese wichtige Investition sicher rechtfertigen können. Sie lernen, betriebliche Auslöser zu identifizieren, genaue technische Parameter zu definieren und den Lieferantenauswahlprozess mit absoluter Sicherheit zu steuern.
Wichtige Erkenntnisse
- Der Übergang zu einer kundenspezifischen Stiftwelle ist erforderlich, wenn OEM-Geräte ungewöhnlichen Scherbelastungen, extremen Umgebungen oder besonderen räumlichen Einschränkungen ausgesetzt sind.
- Die Definition exakter kundenspezifischer Bolzenwellenspezifikationen (Materialqualität, Wärmebehandlung, Toleranzen) ist entscheidend, um katastrophale mechanische Ausfälle zu verhindern.
- Der ROI der kundenspezifischen Anpassung wird nicht an den Stückkosten gemessen, sondern an der Reduzierung von Maschinenstillstandszeiten und Garantieansprüchen.
- Die Auswahl des richtigen Lieferanten für kundenspezifische Stiftwellen erfordert die Überprüfung seiner Qualitätskontrollstandards (PPAP, ISO-Zertifizierungen) und Prototyping-Fähigkeiten.
Der Bruchpunkt: Wenn Standardstifte an OEM-Maschinen versagen
Standarddübel, Gabelköpfe oder Drehzapfen werden für den allgemeinen Gebrauch hergestellt. Sie leisten zuverlässig ihren Dienst in leichten Anwendungen. In stark beanspruchten oder proprietären mechanischen Baugruppen werden sie jedoch zu einer massiven Belastung. Ingenieure entwerfen schwere Geräte, um Grenzen zu überschreiten. Generischen Verbindungselementen fehlt einfach die Materialstärke und die präzisen Geometrien, die erforderlich sind, um den sicheren Betrieb dieser komplexen Maschinen zu gewährleisten.
Sie müssen die Frühwarnzeichen eines Komponentenausfalls erkennen. Die Verwendung von Katalogteilen zwingt Ingenieure häufig dazu, Kompromisse bei ihren ursprünglichen Entwürfen einzugehen. Dieser Kompromiss führt zu schwerwiegenden betrieblichen Schwachstellen. Bei realen Anwendungen werden diese Schwächen schließlich sichtbar. Lassen Sie uns die spezifischen betrieblichen Auslöser untersuchen, die einen Übergang zur maßgeschneiderten Fertigung erfordern.
Operative Auslöser für die Anpassung
- Einzigartige Geometrien: Katalogkomponenten passen selten perfekt in hochoptimierte räumliche Grundrisse. Wenn die Da für die kundenspezifische Stiftwelle von OEM-Maschinen spezielle Schmiernuten, abgestufte Durchmesser oder proprietäre Gewinde erforderlich sind, müssen Sie auf eine maßgeschneiderte Bearbeitung umsteigen. Diese einzigartigen Geometrien verteilen die Schmierung gleichmäßig und verhindern lokale Spannungskonzentrationen.
- Extreme Belastungsanforderungen: Standardmaterialien geben unter enormem Druck nach. Anwendungen mit schweren Baggern oder landwirtschaftlichen Anbaugeräten erzeugen extreme Scher-, Zug- und dynamische Ermüdungsbelastungen. Wenn die Einsatzkräfte die Standardfähigkeiten von Kohlenstoffstahl übersteigen, ist maßgeschneiderte Technik nicht mehr verhandelbar.
- Raue Umgebungen: Durch Umwelteinflüsse werden Standardteile schnell zerstört. Die Einwirkung von Salzwasser, säurehaltigen Chemikalien oder extremen Temperaturen erfordert hochspezifische Legierungen. Möglicherweise benötigen Sie Inconel für Hochtemperaturanwendungen oder Edelstahl 316L für Meeresumgebungen. Maßgeschneiderte Schutzbeschichtungen versiegeln das Metall zudem vor schneller Oxidation.
Häufiger Fehler: Viele Ingenieurteams versuchen, Standardstifte intern zu modifizieren, indem sie sekundäre Löcher bohren oder Durchmesser verkleinern. Diese Praxis zerstört die werkseitige Wärmebehandlung. Es entstehen gefährliche Spannungsanstiege, die bei starker Belastung zu plötzlichem Scheren führen.
![kundenspezifischer Stiftschaft]()
Definieren der Kernspezifikationen für benutzerdefinierte Stiftwellen
Die Beschreibung der kritischen technischen Parameter, die zum Bau einer zuverlässigen Komponente erforderlich sind, erfordert einen mehrdimensionalen Ansatz. Sie können einer Maschinenwerkstatt nicht einfach eine Grundskizze übergeben. Eine genaue Dokumentation schützt die Integrität Ihrer Endmontage. Wir bewerten mehrere Kerndimensionen, um maximale Leistung sicherzustellen.
Die Materialauswahl bildet die Grundlage Ihres Designs. Sie müssen die Legierung direkt auf das gewünschte Ergebnis abstimmen. Beispielsweise bietet die Bewertung von 4140-Kohlenstoffstahl eine außergewöhnliche Streckgrenze für schweres Heben. Umgekehrt bietet die Auswahl von martensitischem Edelstahl eine hervorragende Korrosionsbeständigkeit bei gleichzeitig hoher Härte. Sie müssen Kraft, Gewicht und Umwelteinflüsse perfekt ausbalancieren.
Wärmebehandlung und Härte bestimmen die Verschleißlebensdauer der Komponente. Sie müssen sich je nach Anwendungsbeanspruchung zwischen Einsatzhärten und Durchhärten entscheiden. Durch die Einsatzhärtung entsteht eine hervorragende Verschleißfestigkeit an der Oberfläche, während gleichzeitig ein duktiler Kern erhalten bleibt. Dadurch wird verhindert, dass das Teil bei plötzlichem Aufprall abbricht. Durch die Durchhärtung entsteht eine gleichmäßige Festigkeit über den gesamten Durchmesser, ideal für statische Umgebungen mit hohem Druck.
Präzision und Toleranzen trennen Standardhardware von Komponenten in Luft- und Raumfahrtqualität. Sie müssen Mikrozoll-Toleranzen festlegen, die für Presspassungen oder präzise Drehpunkte erforderlich sind. Enge Toleranzen verhindern zerstörerische Vibrationen. Sie verhindern, dass vorzeitiger Verschleiß die umgebende Buchse oder das Gehäuse zerstört. Durch die Festlegung dieser starren Abmessungen wird eine reibungslose mechanische Betätigung gewährleistet.
Die Oberflächenbeschaffenheit wirkt sich sowohl auf die Funktionalität als auch auf die Lebensdauer aus. Durch die Spezifikation fortschrittlicher Beschichtungen wie Zink-Nickel-Beschichtung, Schwarzoxid oder Passivierung wird die Qualität drastisch verbessert Kundenspezifische Stiftwellenspezifikationen für Langlebigkeit und Reibungsreduzierung. Eine ordnungsgemäß bearbeitete Oberfläche hält das Fett besser zurück und weist korrosive Elemente wirksam ab.
Gängige Vergleichstabelle für Materialien und Wärmebehandlung.
| Materialqualität. |
Typische Wärmebehandlung. |
Hauptvorteil. |
Ideale Anwendung |
| 4140 legierter Stahl |
Durchgehärtet oder induktionsgehärtet |
Hohe Zugfestigkeit und Schlagfestigkeit |
Verbindungen für schwere Erdbewegungsmaschinen |
| 1045 Kohlenstoffstahl |
Einsatzgehärtet |
Ausgezeichneter Oberflächenverschleiß, duktiler Kern |
Standarddrehpunkte, Landmaschinen |
| Edelstahl 316 |
Geglüht/kaltverformt |
Maximale Korrosionsbeständigkeit |
Meeresumwelt, Lebensmittelverarbeitung |
| 17-4 PH Edelstahl |
Niederschlagsgehärtet |
Hohe Festigkeit kombiniert mit Korrosionsschutz |
Aktuatoren für die Luft- und Raumfahrt, Hochbeanspruchungsventile |
Kosten-Nutzen-Analyse: Der ROI der Anpassung
Sich mit den finanziellen und zeitlichen Vorabinvestitionen auseinanderzusetzen, die für maßgeschneiderte Lösungen erforderlich sind, schüchtert Beschaffungsteams oft ein. Die Abkehr von Standardkatalogen erfordert eine grundlegende Änderung der Einkaufsphilosophie. Sie müssen über den unmittelbaren Aufkleberschock hinwegsehen. Wir messen den tatsächlichen Return on Investment, indem wir die langfristige betriebliche Effizienz untersuchen.
Die Werkzeug- und Konstruktionskosten stellen die erste Hürde dar. Es ist wichtig, die anfänglichen einmaligen Engineering-Kosten (NRE) anzuerkennen. Entwerfen eines Fullys Eine kundenspezifische Stiftwelle erfordert CNC-Programmierung, die Erstellung kundenspezifischer Vorrichtungen und Spezialwerkzeuge. Diese Vorabkosten erscheinen zunächst hoch. Dabei handelt es sich jedoch um einmalige Investitionen, die sich über die Lebensdauer Ihres Produktionslaufs amortisieren.
Mindestbestellmengen (MOQs) stellen eine weitere häufige Herausforderung dar. Sie müssen die Stückkosten gegen Ihren tatsächlichen Volumenbedarf abwägen. Bei Produktionsläufen mit geringen Stückzahlen steigen die Einzelteilkosten aufgrund der Rüstzeiten in die Höhe. Eine genaue Prognose Ihres Lagerbestands trägt dazu bei, diese Kosten zu senken. Wir empfehlen die Einrichtung von Rahmenbestellungen. Diese Strategie ermöglicht es dem Hersteller, höhere Volumina zu produzieren und Lieferungen auf geplanter Basis freizugeben, wodurch Ihre Gesamtausgaben gesenkt werden.
Der Nachweis eines langfristigen Werts rechtfertigt letztendlich den individuellen Weg. Maßgeschneiderte Schächte verhindern frustrierende Montageengpässe in der Fabrikhalle. Sie passen jedes Mal perfekt. Noch wichtiger ist, dass sie die Gewährleistungsansprüche drastisch reduzieren. Die Eliminierung kostspieliger Geräteausfallzeiten vor Ort übersteigt letztendlich den Lebenszykluswert billigerer Standardstifte. Wenn ein Standardstift für 5 US-Dollar ausfällt, kann dies leicht zu Maschinenschäden und Produktivitätsverlusten in Höhe von 50.000 US-Dollar führen. Maßgeschneiderte Lösungen dienen als günstige Versicherung gegen katastrophale mechanische Ausfälle.
Risikominderung: Qualitätskontrolle und Compliance
Die Gefahren einer schlecht ausgeführten Sonderanfertigung sind schwerwiegend. Wenn eine Maschinenwerkstatt Abstriche macht, werden die daraus resultierenden Komponenten zu massiven Belastungen. Zu den häufigsten Risiken bei der Umsetzung gehören Mikrorisse bei aggressiven Wärmebehandlungsprozessen. Eine Dimensionsverwerfung beim Abschrecken kann dazu führen, dass eine ganze Charge unbrauchbar wird. Sie müssen strenge Qualitätskontrollmaßnahmen durchsetzen, um diese versteckten Risiken zu mindern.
Physische Tests und Inspektionen bestätigen die technische Absicht. Sie können sich nicht nur auf visuelle Kontrollen verlassen. Wir befürworten nachdrücklich strenge Testrahmen, bevor eine Massenproduktion genehmigt wird. Diese Protokolle stellen sicher, dass sich jedes einzelne Gerät unter realer Belastung genau so verhält, wie es konstruiert wurde.
Grundlegende Testprotokolle
- Erstmusterprüfung (FAI): Diese umfassende Dimensionsanalyse überprüft, ob das erste Produktionsteil perfekt mit dem CAD-Modell übereinstimmt. FAI-Berichte messen jede einzelne Toleranz, jeden Radius und jede Gewindesteigung.
- Physische Belastungstests: Indem der Prototyp simulierten Scher- und Zugkräften ausgesetzt wird, wird sichergestellt, dass das Material genau dort nachgibt, wo es berechnet wurde.
- Zerstörungsfreie Prüfung (NDT): Mithilfe der Magnetpulverprüfung (MPI) oder der Ultraschallprüfung werden mikroskopisch kleine Risse unter der Oberfläche erkannt, die für das bloße Auge unsichtbar sind.
- Salzsprühtests: Überprüfung der genauen Dicke und Haltbarkeit aufgetragener Beschichtungen gegenüber beschleunigt korrosiven Umgebungen.
Die Rückverfolgbarkeit bildet die letzte Ebene der Risikominderung. Die Bereitstellung von Materialtestberichten (MTRs) ist von entscheidender Bedeutung. Diese Dokumente bestätigen die genaue chemische Zusammensetzung und die mechanischen Eigenschaften des in Ihrer Charge verwendeten Rohstahls. Wenn es Jahre später zu einem Feldausfall kommt, können Sie das Problem dank der vollständigen Rückverfolgbarkeit der Heizchargen sofort eingrenzen. Akzeptieren Sie niemals Teile ohne ordnungsgemäße metallurgische Dokumentation.
Auswahl eines Lieferanten für kundenspezifische Stiftwellen
Der Übergang eines Anbieters von der ersten Überlegungsphase zur endgültigen Beschaffungsphase erfordert eine strenge Auswahllogik. Sie können eine hochentwickelte Komponente nicht wie einen einfachen Warenkauf behandeln. Ein Anbieter, der als echter Produktionspartner fungiert, schützt den Ruf Ihrer Marke. Bei der Prüfung potenzieller Bearbeitungsanlagen bewerten wir mehrere Grundpfeiler.
Die Fertigungskapazitäten bestimmen die endgültige Qualität des Produkts. Sie müssen a bewerten Lieferant von kundenspezifischen Stiftwellen über seine fortschrittlichen CNC-Dreh- und Präzisionsschleifzentren. Erledigen sie sekundäre Vorgänge reibungslos? Eigene Wärmebehandlungskapazitäten zu haben, ist ein enormer Vorteil. Die interne Steuerung des thermischen Prozesses verhindert logistische Verzögerungen und gewährleistet eine strengere Qualitätsüberwachung im Vergleich zur Auslagerung an externe Metallurgen.
Qualitätszertifizierungen gelten als nicht verhandelbare Industriestandards. Sie sollten auf eine strikte Einhaltung der Verfahren achten. ISO 9001:2015 dient als Grundlage für die allgemeine Fertigung. Wenn Sie in stark regulierten Branchen tätig sind, verlangen Sie spezielle Qualifikationen. Suchen Sie nach AS9100 für Luft- und Raumfahrtanwendungen oder IATF 16949 für Automobilbaugruppen. Diese Zertifizierungen belegen, dass die Einrichtung strenge Korrekturmaßnahmen und Systeme zur Fehlervermeidung einhält.
Prototyping und Vorlaufzeiten bestimmen die Agilität der Partnerschaft. Bewerten Sie die Fähigkeit des Lieferanten, schnelle Prototypen herzustellen. Sie benötigen physische Komponenten für praxisnahe Pass- und Funktionstests, bevor Sie mit der Massenproduktion beginnen. Ein kompetenter Partner stellt spezielle Maschinen für die schnelle Prototypenerstellung bereit und stellt so sicher, dass Ihr Produktentwicklungszyklus nicht durch das Warten auf Testartikel ins Stocken gerät.
Best Practice: Fordern Sie immer eine Besichtigung der Anlage an, egal ob physisch oder virtuell. Wenn man sich die Organisation der Werkzeuglager, die Abfallverwaltung und die Aufzeichnungen zur Messgerätekalibrierung anschaut, erkennt man sofort, wie ernst sie die Präzisionstechnik nehmen.
Abschluss
Das Upgrade auf eine maßgeschneiderte Lösung ist eine strategische Entscheidung, die die grundlegende Integrität, Sicherheit und Leistung proprietärer Maschinen schützt. Generische Verbindungselemente gefährden brillante Technik. Durch die sorgfältige Festlegung von Materialqualitäten, Oberflächenbeschaffenheiten und strengen Toleranzen beseitigen Sie versteckte Schwachstellen in Ihren mechanischen Baugruppen. Das Verständnis des wahren Lebenszykluswerts macht die Rechtfertigung der anfänglichen Werkzeugkosten einfacher. Die Priorisierung einer strengen Qualitätskontrolle und Rückverfolgbarkeit gewährleistet einen langfristigen Betriebserfolg.
Der Übergang erfordert eine proaktive Zusammenarbeit zwischen Ihren Engineering- und Beschaffungsteams. Um effektiv voranzukommen, empfehlen wir die folgenden Maßnahmen:
- Konsolidieren Sie alle vorhandenen 2D- und 3D-CAD-Zeichnungen für Ihre kritischen Drehpunkte.
- Dokumentieren Sie die genauen Umweltbelastungen und Belastungsgrenzen Ihrer Maschinenerfahrungen im Feld.
- Stellen Sie diese betrieblichen Anforderungen zusammen und fordern Sie eine umfassende technische Überprüfung an.
- Beauftragen Sie einen qualifizierten Hersteller mit dem Upgrade auf a Erstellen Sie eine individuelle Stiftwelle und sichern Sie sich ein genaues Produktionsangebot.
FAQ
F: Was ist die typische Lieferzeit für eine kundenspezifische Stiftwelle?
A: Standardzeitpläne variieren je nach Komplexität. Die Erstausrüstung und Konstruktion dauert in der Regel 2 bis 4 Wochen. Die Herstellung von Rapid Prototypen erfordert weitere 1 bis 2 Wochen. Sobald Sie die Erstmusterprüfung (FAI) genehmigt haben, dauern vollständige Produktionsläufe in der Regel 4 bis 8 Wochen. Eigene Wärmebehandlungs- und Galvanisierungskapazitäten können diese Vorlaufzeiten erheblich verkürzen.
F: Kann ich Prototypen anfordern, bevor ich eine Großbestellung aufnehme?
A: Ja. Es wird dringend empfohlen, Prototypen anzufordern. Damit kann Ihr Ingenieurteam praxisnahe Pass- und Funktionstests durchführen. Durch die Validierung der Komponente durch eine Erstmusterprüfung werden kostspielige Fehler vermieden. Es stellt sicher, dass das Design perfekt in Ihrer Baugruppe sitzt, bevor Sie in die Massenproduktion investieren.
F: Welche Materialien werden am häufigsten für kundenspezifische OEM-Stiftwellen verwendet?
A: Die Materialauswahl hängt vollständig von der Anwendungsbelastung ab. Für extreme Scherfestigkeit und schwere Belastungen verwenden wir häufig legierten Stahl 4140. In korrosiven Umgebungen bietet Edelstahl 304 oder 316 hervorragenden Schutz. Wir bearbeiten auch Messing oder Bronze für spezielle Anwendungen, die eine geringere Reibung oder Funkenfreiheit erfordern.
F: Wie unterscheiden sich Standardtoleranzen von individuell gefertigten Toleranzen?
A: Bei handelsüblichen Verbindungselementen kommen lockere Allgemeintoleranzen zum Einsatz, die oft um mehrere Tausendstel Zoll schwanken. Dies führt zu Vibrationen und vorzeitigem Verschleiß. Bei der kundenspezifischen Bearbeitung geht es um Präzisionsschleifen mit engen Toleranzen. Wir erreichen routinemäßig Toleranzen von wenigen Zehntausendstel Zoll und sorgen so für perfekte Presspassungen und optimale mechanische Stabilität.