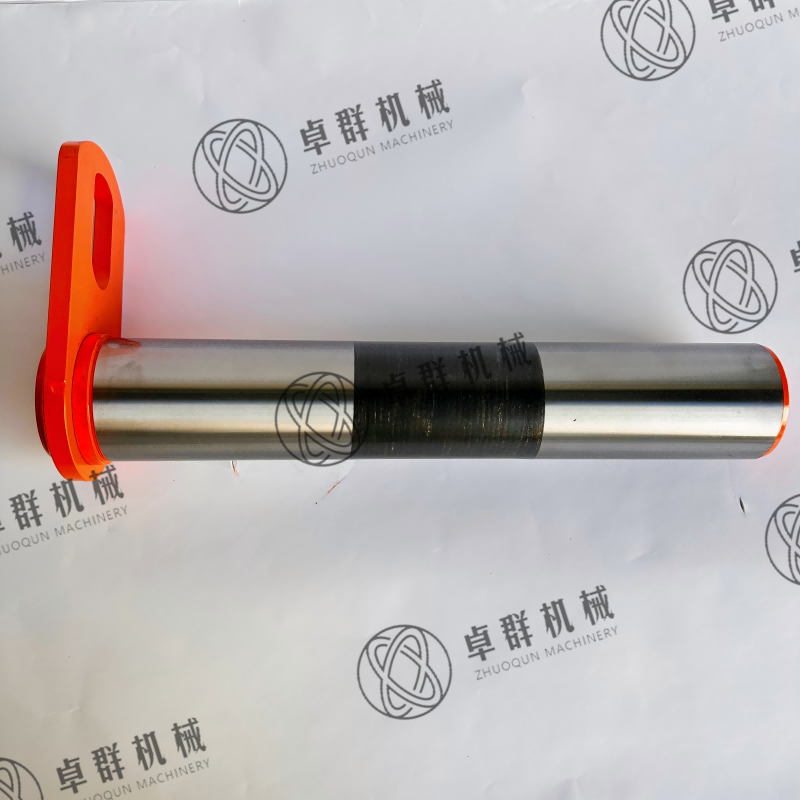
En la fabricación industrial y el diseño de equipos pesados, confiar en sujetadores estándar disponibles en el mercado a veces puede introducir puntos de falla inaceptables. Los ingenieros suelen especificar piezas genéricas para ahorrar tiempo de diseño inicial. Sin embargo, estos componentes básicos no siempre pueden soportar las demandas extremas de conjuntos mecánicos altamente especializados. Si bien los pasadores estándar se adaptan a aplicaciones básicas, la maquinaria especializada a menudo requiere capacidades de carga específicas, resistencia ambiental y tolerancias dimensionales exactas que solo un componente personalizado puede proporcionar. El uso de sujetadores incorrectos conduce inevitablemente a un rápido desgaste y averías catastróficas.
Esta guía proporciona un marco para que los gerentes de adquisiciones y los ingenieros mecánicos determinen exactamente cuándo los riesgos operativos de los componentes estándar superan los costos iniciales de herramientas para diseñar una solución a medida. Exploraremos cómo justificar esta inversión crítica de forma segura. Aprenderá a identificar desencadenantes operativos, definir parámetros de ingeniería exactos y navegar por el proceso de selección de proveedores con absoluta confianza.
Conclusiones clave
- La transición a un eje de pasador personalizado es necesaria cuando los equipos OEM enfrentan cargas de corte no estándar, entornos extremos o limitaciones espaciales únicas.
- Definir especificaciones exactas y personalizadas del eje del pasador (grado del material, tratamiento térmico, tolerancias) es fundamental para prevenir fallas mecánicas catastróficas.
- El ROI de la personalización no se mide por el costo unitario, sino por la reducción del tiempo de inactividad de la maquinaria y los reclamos de garantía.
- Seleccionar el proveedor de ejes de pasador personalizado adecuado requiere examinar sus estándares de control de calidad (PPAP, certificaciones ISO) y sus capacidades de creación de prototipos.
El punto de ruptura: cuando los pasadores estándar fallan Maquinaria OEM
Los pasadores estándar, de horquilla o de pivote se fabrican para uso general. Sirven de manera confiable en aplicaciones livianas. Sin embargo, se convierten en una enorme responsabilidad en conjuntos mecánicos patentados o de alta tensión. Los ingenieros diseñan equipos pesados para superar los límites. Los sujetadores genéricos simplemente carecen de la resistencia del material y las geometrías precisas necesarias para mantener estas complejas máquinas funcionando de manera segura.
Debe reconocer las primeras señales de advertencia de falla de un componente. Depender de piezas de catálogo a menudo obliga a los ingenieros a comprometer sus diseños originales. Este compromiso introduce graves vulnerabilidades operativas. Las aplicaciones del mundo real acaban exponiendo estas debilidades. Examinemos los desencadenantes operativos específicos que exigen una transición a la fabricación a medida.
Activadores operativos para la personalización
- Geometrías únicas: los componentes del catálogo rara vez encajan perfectamente en espacios espaciales altamente optimizados. cuando el El eje de pasador personalizado de maquinaria OEM requiere ranuras de grasa específicas, diámetros escalonados o roscado patentado, debe realizar la transición al mecanizado a medida. Estas geometrías únicas distribuyen la lubricación de manera uniforme y previenen concentraciones de tensión localizadas.
- Requisitos de carga extrema: Los materiales estándar ceden bajo una presión inmensa. Las aplicaciones que involucran excavadoras pesadas o varillajes agrícolas generan cargas extremas de fatiga dinámica, de tracción y de corte. Cuando las fuerzas operativas exceden las capacidades estándar del acero al carbono, la ingeniería personalizada se vuelve no negociable.
- Ambientes hostiles: la degradación ambiental destruye rápidamente las piezas estándar. La exposición al agua salada, a productos químicos ácidos o a temperaturas extremas exige aleaciones muy específicas. Es posible que necesite Inconel para aplicaciones de alta temperatura o acero inoxidable 316L para entornos marinos. Los revestimientos protectores personalizados también sellan el metal contra la oxidación rápida.
Error común: muchos equipos de ingeniería intentan modificar los pasadores estándar internamente perforando orificios secundarios o rectificando diámetros. Esta práctica destruye el tratamiento térmico de fábrica. Crea peligrosos elevadores de tensión que provocan un corte repentino bajo cargas pesadas.
![eje de pasador personalizado]()
Definición de especificaciones principales del eje del pasador personalizado
Delinear los parámetros de ingeniería críticos necesarios para construir un componente confiable requiere un enfoque multidimensional. No se puede simplemente entregar un boceto básico a un taller mecánico. La documentación precisa protege la integridad de su ensamblaje final. Evaluamos varias dimensiones centrales para garantizar el máximo rendimiento.
La selección de materiales es la base de su diseño. Debe hacer coincidir la aleación directamente con el resultado deseado. Por ejemplo, la evaluación del acero al carbono 4140 proporciona un límite elástico excepcional para el levantamiento de objetos pesados. Por el contrario, especificar acero inoxidable martensítico ofrece una excelente resistencia a la corrosión junto con una alta dureza. Hay que equilibrar perfectamente la fuerza, el peso y la exposición ambiental.
El tratamiento térmico y la dureza dictan la vida útil del componente. Debe decidir entre endurecimiento superficial y endurecimiento total en función del estrés de la aplicación. El endurecimiento por cementación crea una excelente resistencia al desgaste en la superficie mientras mantiene un núcleo dúctil. Esto evita que la pieza se rompa ante un impacto repentino. El endurecimiento total crea una resistencia uniforme en todo el diámetro, ideal para entornos estáticos y de alta presión.
La precisión y las tolerancias separan el hardware estándar de los componentes de calidad aeroespacial. Debe establecer las tolerancias de micropulgadas necesarias para ajustes de interferencia o puntos de pivote precisos. Las tolerancias estrictas evitan vibraciones destructivas. Evitan que el desgaste prematuro destruya el casquillo o la carcasa circundante. El establecimiento de estas dimensiones rígidas garantiza un accionamiento mecánico suave.
El acabado superficial afecta tanto la funcionalidad como la vida útil. La especificación de recubrimientos avanzados como cinc-níquel, óxido negro o pasivación mejora drásticamente la calidad. especificaciones personalizadas del eje del pasador para mayor longevidad y reducción de la fricción. Una superficie correctamente acabada retiene mejor la grasa y repele eficazmente los elementos corrosivos.
Cuadro comparativo de materiales comunes y tratamientos térmicos
| Grado del material |
Tratamiento térmico típico |
Ventaja principal |
Aplicación ideal |
| Acero de aleación 4140 |
Endurecido completamente o endurecido por inducción |
Alta resistencia a la tracción y resistencia al impacto. |
Enlaces para equipos pesados de movimiento de tierras |
| Acero al carbono 1045 |
Caja endurecida |
Excelente desgaste superficial, núcleo dúctil. |
Puntos de pivote estándar, maquinaria agrícola. |
| Acero inoxidable 316 |
Recocido/trabajado en frío |
Máxima resistencia a la corrosión |
Ambientes marinos, procesamiento de alimentos. |
| Acero inoxidable 17-4 PH |
Precipitación endurecida |
Alta resistencia combinada con defensa contra la corrosión. |
Actuadores aeroespaciales, válvulas de alta tensión. |
Análisis costo-beneficio: el retorno de la inversión (ROI) de la personalización
Abordar las inversiones financieras y temporales iniciales necesarias para soluciones personalizadas a menudo intimida a los equipos de adquisiciones. La actualización de los catálogos estándar requiere un cambio fundamental en la filosofía de compra. Debes mirar más allá del impacto inmediato de la etiqueta. Medimos el verdadero retorno de la inversión examinando la eficiencia operativa a largo plazo.
Los costos de herramientas e ingeniería representan el obstáculo inicial. Reconocer los costos iniciales de ingeniería no recurrente (NRE) es esencial. Diseñar un sistema totalmente El eje de pasador personalizado implica programación CNC, creación de accesorios personalizados y herramientas especializadas. Estos costos iniciales parecen altos inicialmente. Sin embargo, son inversiones únicas que se amortizan durante la vida útil de su producción.
Las cantidades mínimas de pedido (MOQ) presentan otro desafío común. Debe equilibrar el costo unitario con sus requisitos de volumen reales. Las tiradas de producción de bajo volumen aumentan los costos de las piezas individuales debido a los tiempos de preparación. Pronosticar su inventario con precisión ayuda a mitigar estos gastos. Recomendamos configurar pedidos abiertos. Esta estrategia permite al fabricante ejecutar mayores volúmenes y realizar envíos de forma programada, lo que reduce el gasto general.
Demostrar valor a largo plazo justifica en última instancia la ruta personalizada. Los ejes personalizados evitan frustrantes cuellos de botella de montaje en la fábrica. Encajan perfectamente en todo momento. Más importante aún, reducen drásticamente los reclamos de garantía. La eliminación del costoso tiempo de inactividad de los equipos en el campo en última instancia supera el valor del ciclo de vida de los pasadores estándar más baratos. Cuando falla un pasador estándar de $5, fácilmente puede causar $50,000 en daños a la máquina y pérdida de productividad. Las soluciones personalizadas actúan como un seguro económico contra fallas mecánicas catastróficas.
Mitigación de riesgos: control de calidad y cumplimiento
Los peligros de una fabricación personalizada mal ejecutada son graves. Si un taller de maquinaria toma atajos, los componentes resultantes se convierten en enormes responsabilidades. Los riesgos de implementación comunes incluyen microfisuras durante procesos de tratamiento térmico agresivos. La deformación dimensional durante el enfriamiento puede inutilizar un lote completo. Debe aplicar estrictas medidas de control de calidad para mitigar estos riesgos ocultos.
Las pruebas físicas y la inspección validan la intención de ingeniería. No se puede confiar únicamente en controles visuales. Abogamos firmemente por marcos de prueba rigurosos antes de autorizar cualquier producción en masa. Estos protocolos garantizan que cada unidad se comporte exactamente como fue diseñada bajo estrés del mundo real.
Protocolos de prueba esenciales
- Inspección del primer artículo (FAI): este análisis dimensional integral verifica que la pieza de producción inicial coincida perfectamente con el modelo CAD. Los informes FAI miden cada tolerancia, radio y paso de rosca.
- Pruebas de carga física: exponer el prototipo a fuerzas de corte y tracción simuladas garantiza que el material rinda exactamente donde se calculó.
- Pruebas no destructivas (NDT): la utilización de inspección por partículas magnéticas (MPI) o pruebas ultrasónicas detecta grietas microscópicas del subsuelo invisibles a simple vista.
- Prueba de niebla salina: verificación del espesor exacto y la durabilidad de los recubrimientos aplicados frente a ambientes corrosivos acelerados.
La trazabilidad proporciona la capa final de mitigación de riesgos. Garantizar que se proporcionen informes de pruebas de materiales (MTR) es absolutamente fundamental. Estos documentos verifican la composición química exacta y las propiedades mecánicas del acero en bruto utilizado en su lote. Si se produce una falla en el campo años después, la trazabilidad completa del lote de calor le permite aislar el problema de inmediato. Nunca acepte piezas que carezcan de la documentación metalúrgica adecuada.
Selección de un proveedor de eje de pasador personalizado
Pasar a un proveedor de la fase de consideración inicial a la fase de adquisición final requiere una lógica de preselección estricta. No se puede tratar un componente de alta ingeniería como una simple compra de productos básicos. Un proveedor que actúa como un verdadero socio de fabricación protege la reputación de su marca. Evaluamos varios pilares fundamentales al auditar posibles instalaciones de mecanizado.
Las capacidades de fabricación dictan la máxima calidad del producto. Debes evaluar un proveedor de ejes de pasador personalizados en sus avanzados centros de torneado CNC y rectificado de precisión. ¿Manejan las operaciones secundarias sin problemas? Tener capacidades internas de tratamiento térmico es una gran ventaja. Controlar el proceso térmico internamente evita retrasos logísticos y garantiza una supervisión de calidad más estricta en comparación con la subcontratación a metalúrgicos externos.
Las certificaciones de calidad actúan como estándares industriales no negociables. Debe buscar un estricto cumplimiento procesal. ISO 9001:2015 sirve como base para la fabricación general. Si opera en sectores altamente regulados, exija credenciales especializadas. Busque AS9100 para aplicaciones aeroespaciales o IATF 16949 para ensamblajes automotrices. Estas certificaciones demuestran que la instalación mantiene rigurosos procedimientos de acciones correctivas y sistemas de prevención de defectos.
La creación de prototipos y los plazos de entrega definen la agilidad de la asociación. Evaluar la capacidad del proveedor para producir prototipos rápidos. Necesita componentes físicos para realizar pruebas de ajuste y funcionamiento en el mundo real antes de comprometerse con la producción en gran volumen. Un socio capaz dedica máquinas específicas a la creación de prototipos de respuesta rápida, lo que garantiza que su ciclo de desarrollo de productos no se detenga esperando artículos de prueba.
Mejor práctica: Solicite siempre un recorrido por las instalaciones, ya sean físicas o virtuales. La observación de la organización de sus almacenes de herramientas, la gestión de materiales de desecho y los registros de calibración de calibres indica de inmediato cuán en serio se toman la ingeniería de precisión.
Conclusión
Actualizar a una solución personalizada es una decisión estratégica que protege la integridad, la seguridad y el rendimiento fundamentales de la maquinaria patentada. Los sujetadores genéricos comprometen una ingeniería brillante. Al especificar cuidadosamente las calidades de los materiales, los acabados de las superficies y las tolerancias estrictas, se eliminan las vulnerabilidades ocultas dentro de sus ensamblajes mecánicos. Comprender el verdadero valor del ciclo de vida facilita la justificación de los costos iniciales de herramientas. Dar prioridad al estricto control de calidad y la trazabilidad garantiza el éxito operativo a largo plazo.
La transición requiere una colaboración proactiva entre sus equipos de ingeniería y adquisiciones. Para avanzar de manera efectiva, recomendamos tomar las siguientes acciones:
- Consolide todos los dibujos CAD 2D y 3D existentes para sus puntos de pivote críticos.
- Documente los factores estresantes ambientales exactos y los límites de carga que experimenta su maquinaria en el campo.
- Recopile estos requisitos operativos y solicite una revisión técnica integral.
- Contrate a un fabricante calificado para actualizar a un eje de pasador personalizado y obtenga una cotización de producción precisa.
Preguntas frecuentes
P: ¿Cuál es el plazo de entrega típico para un eje de pasador personalizado?
R: Los plazos estándar varían según la complejidad. Las herramientas y la ingeniería iniciales suelen tardar de 2 a 4 semanas. La producción de prototipos rápidos añade entre 1 y 2 semanas más. Una vez que apruebe la inspección del primer artículo (FAI), los ciclos de producción completos generalmente requieren de 4 a 8 semanas. Las capacidades internas de tratamiento térmico y revestimiento pueden reducir significativamente estos plazos de entrega.
P: ¿Puedo solicitar prototipos antes de realizar un pedido de gran volumen?
R: Sí. Es muy recomendable solicitar prototipos. Le permite a su equipo de ingeniería realizar pruebas de ajuste y funcionamiento en el mundo real. La validación del componente mediante una inspección del primer artículo evita errores costosos. Garantiza que el diseño encaje perfectamente en su ensamblaje antes de invertir en una producción de gran volumen.
P: ¿Cuáles son los materiales más comunes utilizados para los ejes de pasadores OEM personalizados?
R: La selección del material depende completamente de la tensión de la aplicación. Con frecuencia utilizamos acero de aleación 4140 para resistencia al corte extrema y cargas pesadas. Para ambientes corrosivos, el acero inoxidable 304 o 316 proporciona una excelente protección. También mecanizamos latón o bronce para aplicaciones especializadas que requieren menor fricción o características antichispas.
P: ¿En qué se diferencian las tolerancias estándar de las tolerancias mecanizadas personalizadas?
R: Los sujetadores comerciales estándar utilizan tolerancias generales flexibles, que a menudo fluctúan en varias milésimas de pulgada. Esto provoca vibraciones y desgaste prematuro. El mecanizado personalizado pasa al rectificado de precisión con tolerancias estrictas. Habitualmente logramos tolerancias dentro de unas pocas diezmilésimas de pulgada, lo que garantiza ajustes de interferencia perfectos y una estabilidad mecánica óptima.